
丨
Zobrazení: 0 Autor: Editor webu Čas publikování: 25. 10. 2026 Původ: místo


Ano. CNC obrábění je nejen možné, ale je obvykle nutné pro přípravu hliníkových polotovarů pro složitou montáž zařízení. Výrobci se často ptají, jak překlenout mezeru mezi pevností suroviny a absolutní rozměrovou přesností. Potřebujete robustní komponenty, které vydrží velké dynamické zatížení. Zároveň potřebujete přesné lícování pro bezproblémovou mechanickou integraci.
Zatímco proces kování poskytuje téměř čistý tvar a vynikající strukturální integritu, má zřetelná omezení. Nemůže dosáhnout tolerancí na úrovni mikronů požadovaných pro moderní stroje. Kromě toho nemůže vytvářet závitové otvory nebo dokonale rovné dosedací plochy přímo z matrice. Spoléhat se pouze na odlévání vede k poréznosti a případnému strukturálnímu selhání. Naopak čisté obrábění sochorů plýtvá cenným materiálem a snižuje vnitřní pevnost zrna.
Tento článek hodnotí technickou životaschopnost a výrobní rizika při použití obráběných polotovarů oproti tradičním metodám. Prozkoumáme, jak dvouprocesová výroba ovlivňuje vysoce namáhané sestavy. Čtěte dále a objevte praktické kroky k integraci tohoto hybridního přístupu do vaší výrobní linky.
Kombinace kování a CNC obrábění poskytuje díly s nepřerušovaným tokem zrna a přesnými montážními tolerancemi.
Primárním rizikem implementace je deformace součásti způsobená zbytkovým napětím během procesu obrábění; správné tepelné zpracování (např. T6) je povinné.
Přechod na tuto dvouprocesní metodu je nákladově nejefektivnější pro vysoce namáhané aplikace (jako jsou těžká zařízení) při středních až vysokých objemech výroby.
Soustředění obou procesů pod jednu střechu výrazně snižuje tření v dodavatelském řetězci a chyby při stohování tolerance.
Inženýři čelí neustálému dilematu při výběru výrobních metod pro kritické komponenty. Musíme problém jasně zarámovat. CNC obrábění sochorů poskytuje výjimečně vysokou přesnost. Plýtvá však obrovským množstvím surovin. Letecký a kosmický průmysl a komponenty těžkého průmyslu mají často poměry 5:1. Za surovou zásobu zaplatíte jen proto, abyste z ní osmdesát procent proměnili na kovové třísky. Ještě důležitější je, že frézování pevného bloku narušuje vnitřní strukturu zrna. To vytváří vlastní slabá místa. Komponenty vyrobené tímto způsobem postrádají optimální únavovou pevnost. Nemohou přežít nekonečné nakládací cykly.
Casting představuje alternativní přístup. V měřítku zůstává vysoce nákladově efektivní. Rychle nalijete roztavený kov do formy. Bohužel odlévání přináší vážná mikrostrukturální rizika. Mikrodutiny a pórovitost se přirozeně tvoří, jak se tekutý kov ochlazuje. Tyto drobné vzduchové kapsy fungují jako koncentrátory stresu. Způsobují selhání konstrukce při dynamickém zatížení. Vysoce namáhaná prostředí rychle ničí lité komponenty.
Hybridní řešení tuto technickou mezeru dokonale překlenuje. Kombinace obou procesů řeší výrobní dilema. Kování tvoří jádro 'kostru' součásti. Extrémní tlak vyrovnává vnitřní strukturu zrna. To určuje celkovou pevnost a hrubý tvar. Následné CNC obrábění finalizuje 'spoje'. Vysokorychlostní stopkové frézy řežou protilehlé plochy. Pevné závitořezné cykly vrtají přesné montážní otvory.
Tato hybridní metoda dominuje náročným aplikacím montáže zařízení. Slouží součástem, kde je katastrofální selhání zcela nepřijatelné. Prostředí s vysokým zatížením vyžaduje robustní součásti. Tuto integraci často pozorujeme v odvětvích těžké techniky. Například najdete hliníkové kované díly stavebních strojů pracující v nejkritičtějších zónách. Hydraulické rozvody vyžadují nesmírnou odolnost proti roztržení. Spojovací ramena výložníku potřebují extrémní pevnost v tahu. Konstrukční montážní konzoly musí odolávat neustálým každodenním vibracím. Přechod na strategii dvou procesů zaručuje, že tyto díly přežijí v terénu.
Než se rozhodnete pro hybridní výrobní postup, musíte vyhodnotit obrobitelnost. Naštěstí většina kovatelných hliníkových slitin má vynikající hodnocení obrobitelnosti. Alloy 6061 zůstává průmyslovým standardem. Při těžkém frézování produkuje vysoce ovladatelné třísky. Rychle odvádí tepelnou energii. Tím se zabrání přehřátí řezné zóny. Alloy 7075 nabízí různé výrazné výhody. Poskytuje extrémní pevnost v tahu. Letecký sektor na ní silně spoléhá. Navzdory své surové tvrdosti řeže 7075 krásně pod tuhým vřetenem stroje. Oba materiály umožňují agresivní rychlosti posuvu. Pomohou vám bezpečně dosáhnout rychlých cyklů.
Zachování toku zrn vyžaduje pečlivý technický dohled. Materiál nemůžete jednoduše odfrézovat naslepo. Dráhy nástrojů CNC musí odstranit minimální množství materiálu z oblastí nesoucích napětí. Programátoři se musí vyvarovat řezání přes spojité čáry zrna. Extrémní tlak matrice vytváří tyto průtokové linie během počáteční fáze lisování. Probíhají rovnoběžně s vnějšími obrysy součásti. Zachování těchto vnitřních linií zaručuje vynikající mechanické vlastnosti. Jejich oddělením se zničí primární výhoda celého procesu.
Zvláštní pozornost vyžadují úpravy nástrojů a parametrů. Obrábění lisovaného polotovaru se zcela liší od řezání standardního extrudovaného polotovaru. Vnější 'kůže' nebo šupina je vysoce abrazivní. Tato houževnatá povrchová vrstva vyžaduje specifické geometrie nástrojů. Často potřebujete kladné úhly čela pro čisté střihání materiálu. Břitové destičky z polykrystalického diamantu (PCD) často nahrazují standardní karbidové nástroje. Musíte také implementovat upravené rychlosti posuvu, abyste prorazili tuhou kůru. Optimalizovaná aplikace chladicí kapaliny zůstává kritická. Vysokotlaká chladicí kapalina zabraňuje předčasnému opotřebení nástroje. Zmírňuje také lokální přehřívání. Přehřátí může trvale deformovat obrobek.
Tabulka 1: Srovnání charakteristik procesu
Charakteristický |
Obrábění sochorů |
Zpracování odlitku |
Kované + obráběné (hybridní) |
|---|---|---|---|
Struktura zrna |
Odříznutý během řezání |
Náhodné / porézní |
Průběžné a vyrovnané |
Materiální odpad |
Vysoká (často 70 % a více) |
Nízký |
Velmi nízká |
Síla únavy |
Mírný |
Nízký |
Výjimečný |
Míra opotřebení nástroje |
Předvídatelný / stálý |
Proměnná (včetně) |
Vysoko na vnějším měřítku |
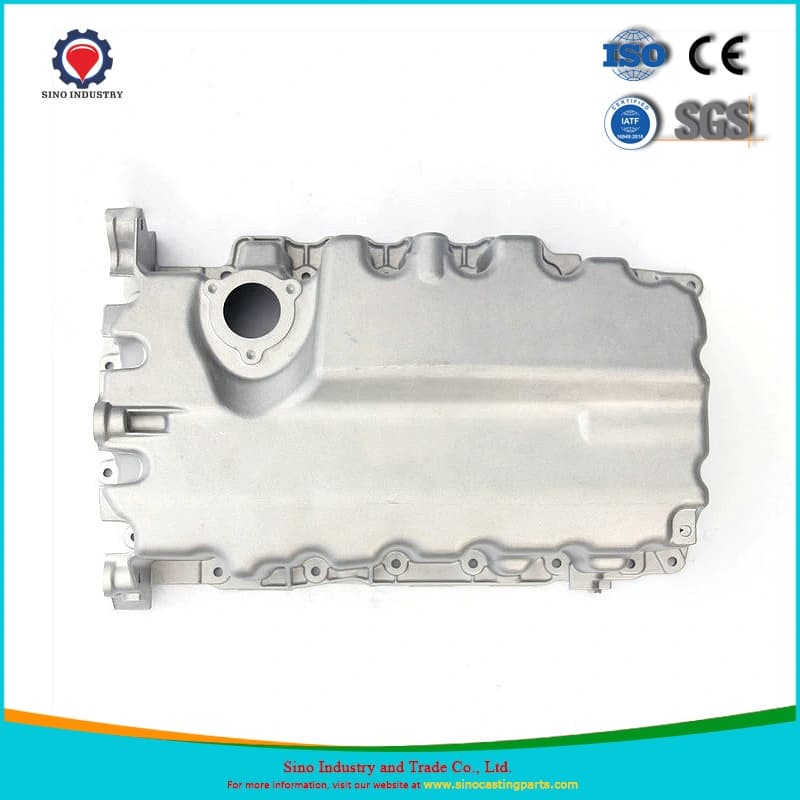
Warpage představuje vážnou realitu ve dvouprocesové výrobě. Rozměrové zkreslení představuje nejčastější místo poruchy. Odstraněním materiálu se změní vnitřní rovnováha napětí. Hliník po vynoření z těžkého lisu uchovává obrovskou energii. Když stopková fréza odstraňuje vnější plášť, vnitřní jádro uvolňuje napětí. Toto náhlé uvolnění způsobí deformaci součásti mimo toleranci. Můžete obrábět dokonale plochou lícující plochu. O hodinu později se díl prohne o několik tisícin palce. Tomuto jevu říkáme 'uvolnění napětí v řezu'. Rychle ničí výtěžnost dílů.
Snižování rizik závisí do značné míry na pečlivých protokolech tepelného zpracování. Díly musí projít řádným uvolněním pnutí, než začne finální přesné obrábění. Tepelný cyklus T6 zůstává povinný pro většinu konstrukčních slitin. Tento proces zahrnuje rozpouštěcí tepelné zpracování, po kterém bezprostředně následuje umělé stárnutí. Roztokové tepelné zpracování rozpouští legující prvky rovnoměrně. Umělé stárnutí je vysráží, aby se zvýšila tvrdost. Provedení tohoto kroku stabilizuje atomovou strukturu. Efektivně uzamkne geometrii na místě. Vynechání cyklu T6 zaručuje nepřijatelnou deformaci při frézování.
Design svítidel také představuje jedinečnou technickou výzvu. Standardní rukojeti svěráku snadno udrží obdélníkové sochory. Nemohou účinně zajistit tvary blízké sítě. Potřebujete přizpůsobené upínací přípravky na míru. Tyto speciální přípravky bezpečně drží nepravidelnou geometrii.
Zvažte následující osvědčené postupy pro návrh upínání:
Použijte měkké čelisti: Frézujte vlastní profily do hliníkových čelistí tak, aby přesně odpovídaly kovanému obrysu.
Proveďte hydraulické upínání: Aplikujte rovnoměrný tlak na více bodů, abyste zabránili rozdrcení dutých částí.
Přidejte tlumení vibrací: Použijte epoxidové zalévání nebo nastavitelné šrouby pod nepodporovanými přírubami.
Vývoj těchto nastavení vyžaduje značné počáteční technické investice. Tato investice však zaručuje absolutní přesnost pro následné výrobní série. Snaha ušetřit peníze na upínání obrobků má vždy za následek vyřazení dílů.
Určení výrobního úspěchu závisí na přísné analýze zvratu. Objem výroby určuje optimální výrobní postup. Vyhodnocujeme dva primární scénáře, abychom efektivně vedli vaše rozhodování o sourcingu.
Nejprve prozkoumejte scénáře maloobjemové výroby. Tato vrstva obvykle zahrnuje od jednoho prototypu až po 500 dílů. Obrábění sochorů zde obvykle zůstává mnohem ekonomičtější. Čelíte nulovým nákladům předem na kostky. Jednoduše vložíte surový tyčový materiál do stroje a začnete řezat. Vyšší náklady na obrábění jednoho kusu dávají finanční smysl. Vyhnete se placení desítek tisíc dolarů za vlastní nástroje. Rychlá iterace zůstává možná. Pokud se design změní, jednoduše aktualizujete G-kód.
Dále vyhodnoťte běhy se středním až vysokým objemem. Tato vrstva zahrnuje velikosti dávek přesahující 1 000 dílů. Ekonomika výroby se v tomto měřítku zcela obrací. Frézování téměř čistého tvaru drasticky snižuje dobu aktivního vřetena. Za cyklus odeberete podstatně méně materiálu. Vaše obráběcí stroje běží mnohem rychleji. Produkujete mnohem méně kovového odpadu. Tyto kombinované provozní úspory rychle kompenzují počáteční investici do formy. Výroba Hliníkové výkovky se stávají vysoce ziskovou strategií. Cena za kus dramaticky klesá s rostoucím objemem.
Abyste přesně určili svůj bod zvratu, musíte analyzovat míry úběru materiálu. Vypočítejte cenu surového hliníkového bloku oproti čistému polotovaru. Zohledněte hodinovou sazbu vašeho 5osého obráběcího centra. Ve většině scénářů těžkého vybavení hybridní přístup snadno vyhraje po prvních několika stovkách jednotek.
Konsolidace prodejců se ukazuje jako zásadní pro dlouhodobý úspěch. Roztříštěné dodavatelské řetězce představují obrovská operační rizika. Použití samostatných prodejců vytváří nebezpečnou mezeru v odpovědnosti. Představte si scénář, kdy hotová součást neprojde konečnými kontrolami tolerance. Hra na obviňování začíná okamžitě. Z nadměrného zbytkového napětí strojírna viní dodavatele polotovaru. Kovárna obviňuje strojníky z nesprávné techniky upínání. Náklady sporu nesete vy. Výroba se zcela zastaví.
Musíte přesně vědět, co hledat u jednotného výrobního partnera. Vyhodnoťte potenciální dodavatele na základě přísných možností. Měly by zvládnout těžké lisování i přesné frézování pod jednou střechou. Odpovědnost jednoho zdroje odstraňuje mezeru v odpovědnosti.
Při auditu dodavatele použijte tento očíslovaný kontrolní seznam:
Vlastní schopnosti: Ověřte, že vlastní jak hydraulické lisy, tak víceosá CNC centra.
Rutiny inspekce CMM: Zkontrolujte jejich metrologickou laboratoř. Potřebují přísné protokoly souřadnicového měřicího stroje pro kontrolu surových polotovarů před zahájením frézování.
Tepelné zpracování: Potvrďte, že interně provádějí tepelné zpracování T6 pro kontrolu zbytkového napětí.
Záruky zmetkovitosti: Požádejte o transparentní dokumentaci popisující, jak nakládají s díly mimo toleranci.
Při získávání zdrojů zakázkové hliníkové výkovky , poptávka komplexní inženýrská řešení. Ujistěte se, že se partner specializuje na dodávky na klíč CNC obráběné hliníkové výkovky . Nechcete, aby na váš přijímací dok dopadaly surové polotovary. Potřebujete hotové, zkontrolované komponenty připravené k okamžité montáži na lince. Skutečný partner hladce zvládne celý přechod od surového ingotu k hotovému dílu.
Obrábění hliníkových polotovarů představuje vysoce spolehlivou výrobní cestu pro komplexní montáž zařízení. Dvouprocesový přístup překlenuje propast mezi hrubou strukturální integritou a absolutní rozměrovou přesností. Tím, že začnete s téměř čistým tvarem, zachováte nepřetržitý tok zrna. Dokončením pomocí CNC frézy dosáhnete těsných tolerancí potřebných pro moderní mechanickou integraci. Jednoduše musíte zvládnout zbytková napětí správným tepelným zpracováním a pečlivým návrhem příslušenství.
Vaše další kroky zahrnují jasné úkoly. Doporučujeme týmům inženýrů a dodavatelů provést okamžitou kontrolu kusovníku (Bill of Materials – BOM). Identifikujte vysoce zmetkové sochory, které aktuálně zpomalují čas vašeho vřetena. Označte všechny odlévané díly, u kterých došlo k poruchám v terénu kvůli poréznosti. Tyto položky jsou hlavními kandidáty na přístup kovárny a strojů. Obraťte se na konsolidovaného výrobního partnera a vyžádejte si formální analýzu rentability ještě dnes.
Odpověď: Ne, za předpokladu, že se obrábění zaměřuje pouze na lícující povrchy a nekritické strukturální oblasti. Pevnost jádra odvozená z toku kovaného zrna zůstává nedotčena. Inženýři naprogramují dráhy nástroje, aby se vyhnuli přerušení vnitřních linií nesoucích napětí.
Odpověď: Obráběním výkovku lze dosáhnout přesně stejných těsných tolerancí jako obráběním sochorů (často až ±0,0005 palce nebo ±0,012 mm), v závislosti na vybavení a tepelné stabilitě součásti.
Odpověď: Obecně je do výkovku navržen přídavek na obrábění 0,060' až 0,125' (1,5 mm až 3 mm), aby CNC nástroje mohly vyčistit povrch a dosáhnout konečných rozměrů.


