
丨
Zobrazení: 0 Autor: Editor webu Čas publikování: 2026-10-13 Původ: místo


Překlenutí mezery mezi litím a obráběním je naprostou nutností. Surové klouby řízení přímo z formy prostě nejsou připraveny pro CNC stroj. Špatná příprava nevyhnutelně vede k rychlejšímu opotřebení nástroje. Budete také čelit vysoké zmetkovitosti a katastrofálním poruchám na poli. Musíme čelit zadávání zakázek a inženýrské realitě. Kvalita finále obráběné ocelové odlitky zcela závisí na použité tepelné a fyzikální úpravě. K této přesné úpravě musí dojít dlouho před provedením prvního řezu kovu. Nastíníme, jak přísné protokoly před obráběním chrání vaši časovou osu výroby. Dozvíte se, jak tyto kroky zajišťují strukturální integritu kritických automobilových součástí. Dále zkoumáme, jak správné hodnocení zajišťuje těžké zemědělské díly. Objevte životně důležité strategie nezbytné k přeměně surových kovových polotovarů na spolehlivé, precizně zpracované produkty.
Správné tepelné zpracování stabilizuje mikrostrukturu **ocelových odlitků** a zabraňuje deformaci při těžkém obrábění.
Agresivní odstraňování okují z povrchu eliminuje tvrdá místa, která způsobují nepředvídatelné poškození CNC nástroje.
Nedestruktivní testování (NDT) před obráběním zajišťuje, že nebudete plýtvat výrobními hodinami na strukturálně narušených polotovarech.
Stanovení přesných referenčních bodů je rozhodující pro přesné upevnění, zejména u složitých **zakázkových ocelových odlitků**.
Při obrábění neupravených odlitků čelíte vážným provozním rizikům. Vynechání správné přípravy rychle zničí drahé nástroje z tvrdokovu. Při výstupní kontrole také vytváří rozměry mimo toleranci. Když se při řezání uvolní vnitřní napětí, kov se zkroutí. Tento pohyb okamžitě zničí kritické geometrické tolerance. Zpožděné výrobní závody rychle pohltí ziskové marže. Operátoři ztrácejí drahocenný čas vřetena při odstraňování problémů s nepředvídatelným chováním materiálu. Tento problém zarámujeme do reality výrobního prostředí. Nepřipravené polotovary působí jako hlavní překážka pro každou strojírnu.
Před schválením dávky pro obrábění potřebujete jasná kritéria úspěchu. Odlitek se stane skutečně připraveným pro obrábění pouze tehdy, když splňuje specifické metriky. Hledáme vysoce konzistentní tvrdost v celé geometrii. Polotovar musí mít zcela čistý vnější povrch bez okují. Rozměrová stabilita zůstává absolutně nesmlouvavá pro udržení úzkých tolerancí. Pokud kloub nesplňuje některé z těchto kritérií, odmítněte ho. Slévárny musí zaručit tyto základní vlastnosti před odesláním.
Uznáváme tu tvrdou realitu nákladů versus výsledek. Pokročilé přípravné kroky prodlužují dobu přípravy předem. Drasticky však snižují celkové náklady na díl navazující na výrobní odvětví. Výrazně minimalizujete neočekávanou zmetkovitost. Eliminujeme také nákladné přepracovací hodiny na dílně. Investice do důsledné slévárenské přípravy se vždy vyplatí. Účinně chrání vaše následné montážní plány. Kupující by nikdy neměli dělat kompromisy ohledně úpravy před obráběním.
Hlavním účelem tepelného zpracování je mikrostrukturální stabilizace. Proces odlévání zavádí masivní vnitřní pnutí. Roztavený kov tuhne při nerovnoměrném ochlazování uvnitř formy. Tenké řezy rychle vychladnou, zatímco tlusté zůstanou horké. Tato dynamika vytváří mikroskopické strukturální napětí v celém kloubu. Před zahájením řezání musíme tato napětí zcela vyřešit. Neuvolněné napětí způsobuje silné deformace při odstraňování těžkých kovů. Dokonale kulatý vývrt ložiska se rychle změní na oválný.
Slévárny se spoléhají na několik standardních přístupů k úpravě kovu. Přizpůsobují tyto tepelné cykly speciálně pro Ocelové odlitky . Každá metoda se zaměřuje na odlišný technický výsledek.
Normalizace: Kov zahříváme nad jeho kritickou teplotu. Chlazení vzduchem pak zjemňuje vnitřní strukturu zrna. To vytváří vysoce rovnoměrnou tvrdost pro předvídatelné řezání.
Žíhání: Ke změkčení materiálu používáme pomalé ochlazování v peci. Výrazně zlepšuje celkovou obrobitelnost a prodlužuje životnost nástroje.
Kalení a temperování: Aplikace řízení vyžadují odolnost proti vysokému zatížení. Tímto procesem se dosahuje specifických mechanických vlastností. Vyvažujeme vysokou mez pevnosti v tahu a potřebnou tažnost.
Nedůsledné tepelné zpracování představuje masivní implementační riziko. Špatná tepelná kontrola vede k nepředvídatelné životnosti nástroje. Operátoři CNC neustále bojují v rámci jedné výrobní série. Tvrdá místa tříští destičky, zatímco měkká místa způsobují rozmazání materiálu. Slévárny musí dodržovat přísnou kalibraci svých průmyslových pecí.
Tabulka 1: Porovnání metod tepelného zpracování ocelových odlitků
Proces léčby |
Způsob chlazení |
Primární cíl |
Ideální výsledek obrábění |
|---|---|---|---|
Normalizace |
Chlazení okolním vzduchem |
Upřesněte strukturu zrna |
Rovnoměrná tvrdost napříč složitými geometriemi |
Žíhání |
Řízené chlazení pece |
Maximální změkčení materiálu |
Prodloužená životnost CNC nástrojů a rychlejší posuvy |
Kalení a temperování |
Rychle uhaste kapalinu, poté znovu zahřejte |
Vysoká pevnost a houževnatost |
Připraveno pro konečné přesné broušení |
Spálený písek působí jako vážné nebezpečí. Během fáze chlazení se tvoří těžké okují a silné vrstvy oxidů. Křemičitý písek se často přitavuje přímo k povrchu roztaveného kovu. Tyto vnější vrstvy působí jako vysoce agresivní brusiva. Rychle ničí drahé CNC břitové destičky. Operátoři okamžitě zaznamenají nadměrné chvění nástroje. Toto nebezpečí abraziva musíme zcela eliminovat před zahájením obrábění.
Metody odstraňování se silně zaměřují na agresivní mechanickou abrazi. Spoléháme se především na průmyslová tryskací zařízení. Ocelová drť dopadá na odlitek vysokou rychlostí. Pískování také pomáhá dosáhnout jednotného, holého kovového povrchu. Tyto metody odstraní všechny oxidy a zbytky plísňového písku. Výsledná povrchová úprava určuje, jak čistě nástroj vstoupí do řezu.
Slévárny před uvolněním dílů používají přísné metriky hodnocení. Od dodavatele požadujeme specifické stupně povrchové úpravy. Běžným základním požadavkem je norma ISO SA 2.5. SA 2.5 představuje standard tryskání na téměř bílý kov. To zajišťuje, že surová část je zcela bez povrchových nečistot. Strojírny by měly tuto povrchovou úpravu po obdržení běžně ověřovat.
Čisté povrchy jsou naprosto zásadní pro kontrolu kvality. Provádějí kontrolu zakázkové ocelové odlitky mnohem přesnější. Inspektoři potřebují ke správnému rozpoznání mikrotrhlin holý kov. Nečistoty a okuje snadno skryjí fatální vady odlitku. Čisté součásti se bezpečně a efektivně přesunou do fronty obrábění.
Zajištění kvality vyžaduje jedno základní pravidlo. Nikdy za žádných okolností neobrábějte špatný odlitek. Ztrácí drahocenný čas vřetena a práci operátora. Musíme co nejdříve prověřit fatální vady. Kloub řízení pracuje pod neustálým dynamickým namáháním. Jediná vnitřní dutina může způsobit katastrofální poruchu vozidla.
Testovací rozměry pokrývají povrchovou i vnitřní integritu. Pro ověření surového polotovaru nasazujeme několik technologií.
Magnetic Particle Inspection (MPI): Technici aplikují na součást silné magnetické pole. Železný prášek se viditelně shromažďuje na všech mikrotrhlinách. Používáme to k efektivní detekci povrchových a blízkých diskontinuit.
Ultrazvukové testování (UT): Zvukové vlny se odrážejí od vnitřních dutin. Zařízení zobrazuje přesnou hloubku vady. Vnitřní smrštění identifikujeme rychle.
Rentgenová radiografie: Zachycujeme vnitřní mapu pevného kovu. To odhaluje hlubokou pórovitost skrytou pouhým okem. Zajišťuje, že čep řízení přežije extrémní dynamické zatížení.
Compliance buduje nezbytnou důvěru v automobilový dodavatelský řetězec. Tyto testovací kroky zakládáme na přísných průmyslových bezpečnostních standardech. Směrnice ASTM E446 a ISO diktují jasná kritéria přijatelnosti. Přísné NDT zůstává zcela nesmlouvavé pro kritické komponenty řízení. Tento krok nemůžete bezpečně obejít. Certifikované zprávy prokazují fyzickou integritu každé šarže.
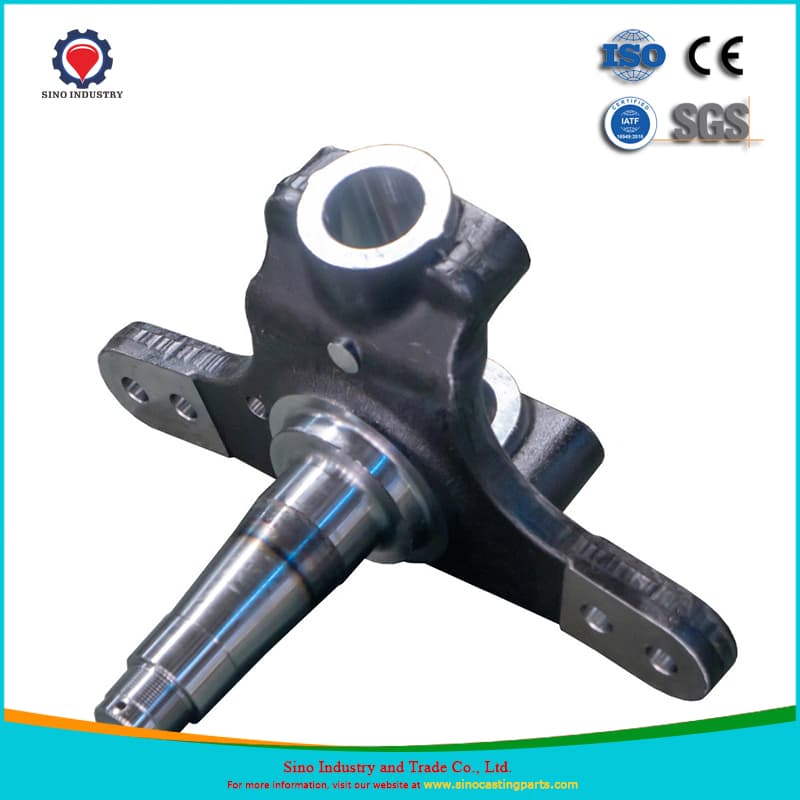
Klouby řízení představují pro strojníky velkou technickou výzvu. Mají velmi nepravidelné, asymetrické tvary. Nemůžete je jednoduše upnout do standardního svěráku. CNC stroje vyžadují pokaždé dokonalé, opakovatelné vyrovnání. Tuto stabilitu potřebujete k udržení neuvěřitelně úzkých tolerancí. Jakákoli změna upínacího tlaku zkresluje konečné rozměry.
Zaměřování vztažných bodů řeší tento složitý problém s upevněním dokonale. Slévárny odlévají specifické referenční body přímo do surového dílu. Tyto odlišné rysy nazýváme referenčními cíli. Jsou to obvykle malé, ploché opracované podložky nebo polohovací kolíky. Zajišťují konzistentní upnutí napříč stovkami duplicitních dílů. Inženýři používají princip 3-2-1 k uzamčení součásti v prostoru. Tři body definují rovinu. Dva body definují čáru. Jeden bod určuje konečnou osu zastavení.
Zvažte cílené aplikace v sektoru těžkých strojů. Vidíme to široce v zakázkové ocelové odlitky pro čepy řízení traktoru . Těžké zemědělské aplikace vyžadují masivní konstrukční díly. Pro obrábění náprav a táhla musí být dokonale vyrovnány. Chybějící pomocný bod zničí celou geometrii sestavy. Správný návrh základny překlenuje propast mezi slévárnou a továrnou.
Nákupní týmy dnes potřebují silnou logiku užšího výběru. Inženýrské týmy by měly společně auditovat procesy předobrábění ve slévárně. Jejich skutečné schopnosti přípravy musíte ověřit z první ruky. Nespoléhejte pouze na marketingové brožury. Dodavatel je jen tak dobrý, jak dobrý je jeho kontrola kvality.
Pro hodnocení použijte tento přísný kontrolní seznam:
Mají vlastní možnosti tepelného zpracování? To pomáhá udržovat vysoce bezpečný zpracovatelský řetězec.
Poskytují certifikované zprávy NDT před odesláním?
Používají automatické tryskání pro konzistentní povrchové úpravy?
Mohou dodávat polotovary nebo plně opracované komponenty? Schopné slévárny konsolidují kroky ke snížení složitosti vašeho dodavatelského řetězce.
Při výběru dodavatele podnikněte rozhodný další krok. Vyzvěte kupující, aby si včas vyžádali podrobné vývojové diagramy procesů. Vždy požadujte vzorové zprávy o kontrole prvního výrobku (FAI). FAI dokazuje, že jejich přípravný proces je stabilní a opakovatelný. Důkladný audit zabraňuje drahým překvapením při výrobě. Vyberte si partnera, který se věnuje celkové úpravě dílů.
Maximální spolehlivost čepu řízení je vytvořena brzy. Děje se tak ve fázi přípravy mezi formou a mlýnem. Tepelné namáhání a abrazivní povrchy musíme striktně řešit. Správný screening NDT účinně předchází katastrofickým poruchám pole. Stanovení přesných referenčních cílů zaručuje opakovatelný úspěch CNC obrábění.
Kupující se musí dívat daleko za cenu základní suroviny. Místo toho vyhodnoťte důkladnost procesů přípravy slévárny. Špatná příprava vždy stojí z dlouhodobého hlediska výrazně více. Přepracování, sešrotování a rozbité nástroje rychle ničí rozpočty projektů. Zabezpečte svůj dodavatelský řetězec náročným na přísnou úpravu.
Začněte se svým dalším výrobním projektem ještě dnes. Odešlete své 3D CAD modely kvalifikovanému castingovému partnerovi. Poskytněte své technické výkresy pro včasné posouzení vyrobitelnosti. Můžeme vám pomoci určit přesné požadavky na přípravu.
Odpověď: Zbytková vnitřní pnutí způsobí deformaci součásti při odstraňování materiálu. Povrchové okuje také okamžitě zničí drahé řezné nástroje. Správné tepelné zpracování uvolňuje napětí, zatímco agresivní tryskání odstraňuje abrazivní oxidy před začátkem řezání.
Odpověď: Cílové hodnoty tvrdosti jsou silně závislé na konkrétní použité slitině. Díly jsou obvykle normalizovány nebo žíhány na specifické číslo tvrdosti podle Brinella (BHN). Tato přesná řada dokonale vyvažuje efektivní obrobitelnost s konečnou pevností součásti požadovanou pro bezpečnost.
Odpověď: 3D tištěné pískové formy vytvářejí vysoce přesné surové odlitky. Poskytují výrazně lepší povrchovou úpravu hned po vyjmutí z formy. Tím se mírně zkracuje doba agresivního odstraňování okují a přípravy před vstupem do obráběcího centra.


