
丨
Просмотры: 0 Автор: Редактор сайта Время публикации: 13.10.2026 Происхождение: Сайт


Устранение разрыва между литьем и механической обработкой является абсолютной необходимостью. Сырые поворотные кулаки прямо из формы просто не готовы к обработке на станке с ЧПУ. Плохая подготовка неизбежно приводит к ускоренному износу инструмента. Вы также столкнетесь с высоким уровнем брака и катастрофическими отказами на местах. Мы должны напрямую заняться вопросами закупок и проектирования. Качество финала Стальные отливки, обработанные механической обработкой, полностью зависят от применяемой термической и физической подготовки. Это точное кондиционирование должно произойти задолго до того, как будет сделан первый разрез металла. Мы расскажем, как строгие протоколы предварительной обработки защищают сроки вашего производства. Вы узнаете, как эти шаги обеспечивают структурную целостность важнейших автомобильных компонентов. Кроме того, мы исследуем, как правильная оценка обеспечивает безопасность тяжелых сельскохозяйственных деталей. Откройте для себя жизненно важные стратегии, необходимые для превращения необработанных металлических заготовок в надежные, прецизионные изделия.
Правильная термообработка стабилизирует микроструктуру **стальных отливок**, предотвращая коробление при тяжелой механической обработке.
Агрессивное удаление окалины с поверхности устраняет твердые пятна, которые могут привести к непредсказуемой поломке инструмента с ЧПУ.
Неразрушающий контроль (NDT) перед обработкой гарантирует, что вы не потратите время на изготовление заготовок с нарушенной структурой.
Определение точных исходных точек имеет решающее значение для точного крепления, особенно для сложных **нестандартных стальных отливок**.
Вы сталкиваетесь с серьезными эксплуатационными рисками при обработке неподготовленных отливок. Если пропустить надлежащую подготовку, дорогой твердосплавный инструмент быстро выйдет из строя. Это также создает размеры, выходящие за пределы допусков, во время окончательного контроля. Когда во время резки внутренние напряжения снимаются, металл скручивается. Это движение мгновенно разрушает важные геометрические допуски. Задержка производства быстро съедает прибыль. Операторы теряют драгоценное время шпинделя, устраняя непредсказуемое поведение материала. Мы формулируем эту проблему с учетом реалий заводского цеха. Неподготовленные заготовки являются основным узким местом для любого механического цеха.
Прежде чем одобрить партию для обработки, вам необходимы четкие критерии успеха. Отливка становится действительно готовой к механической обработке только тогда, когда она соответствует определенным показателям. Мы стремимся к стабильной твердости по всей геометрии. Заготовка должна иметь совершенно чистую внешнюю поверхность, без окалины. Стабильность размеров остается абсолютно неизменной для соблюдения жестких допусков. Если сустав не соответствует ни одному из этих критериев, отклоните его. Литейные предприятия должны гарантировать эти базовые свойства перед отправкой.
Мы признаем здесь явную разницу между затратами и результатами. Дополнительные этапы подготовки действительно увеличивают время выполнения заказа. Однако они радикально снижают общую стоимость детали в дальнейшем. Вы значительно минимизируете процент непредвиденных браков. Мы также исключаем дорогостоящие часы доработки в цехе. Инвестиции в тщательную подготовку литейного производства всегда окупаются. Он эффективно защищает ваши последующие графики сборки. Покупатели никогда не должны идти на компромисс в отношении предварительной обработки.
Основной целью термической обработки является стабилизация микроструктуры. Процесс литья вызывает огромные внутренние напряжения. Расплавленный металл затвердевает с неравномерной скоростью охлаждения внутри формы. Тонкие секции быстро охлаждаются, а толстые остаются горячими. Эта динамика создает микроскопическое структурное напряжение по всему суставу. Мы должны полностью устранить эти стрессы, прежде чем начнутся какие-либо сокращения. Неослабленное натяжение приводит к серьезному короблению во время удаления тяжелых металлов. Идеально круглое отверстие подшипника быстро станет овальным.
Литейные заводы используют несколько стандартных подходов к кондиционированию металла. Они адаптируют эти термические циклы специально для Стальные отливки . Каждый метод нацелен на определенный инженерный результат.
Нормализация: Нагреваем металл выше критической температуры. Затем воздушное охлаждение улучшает внутреннюю структуру зерна. Это обеспечивает очень равномерную твердость для предсказуемой резки.
Отжиг: мы используем медленное охлаждение печи для смягчения материала. Это значительно улучшает общую обрабатываемость и продлевает срок службы инструмента.
Закалка и отпуск: системы рулевого управления требуют устойчивости к высоким нагрузкам. Этот процесс обеспечивает достижение определенных механических свойств. Мы балансируем высокий предел прочности на разрыв с необходимой пластичностью.
Непоследовательная термическая обработка представляет собой огромный риск внедрения. Плохой термоконтроль приводит к непредсказуемому сроку службы инструмента. Операторы ЧПУ постоянно сталкиваются с трудностями при выполнении одного производственного цикла. Твердые места приводят к стружке вставок, а мягкие места вызывают размазывание материала. Литейные предприятия должны поддерживать строгую калибровку своих промышленных печей.
Таблица 1. Сравнение методов термообработки стальных отливок
Процесс лечения |
Метод охлаждения |
Основная цель |
Идеальный результат обработки |
|---|---|---|---|
Нормализация |
Охлаждение окружающего воздуха |
Уточнить зернистую структуру |
Равномерная твердость при сложной геометрии |
Отжиг |
Контролируемое охлаждение печи |
Максимальное смягчение материала |
Увеличенный срок службы инструмента ЧПУ и более высокая скорость подачи. |
Закалка и отпуск |
Быстрое охлаждение жидкостью, затем повторный нагрев |
Высокая прочность и жесткость |
Готов к окончательному прецизионному шлифованию |
Сгоревший песок представляет собой серьезную опасность. На этапе охлаждения образуются тяжелые окалины и толстые оксидные слои. Кварцевый песок часто плавится непосредственно на поверхности расплавленного металла. Эти внешние слои действуют как очень агрессивные абразивы. Они быстро разрушают дорогие режущие пластины с ЧПУ. Операторы сразу же заметят чрезмерную вибрацию инструмента. Мы должны полностью устранить эту абразивную опасность до начала обработки.
Методы удаления в значительной степени ориентированы на агрессивное механическое истирание. В первую очередь мы полагаемся на промышленное дробеструйное оборудование. Стальная крошка воздействует на отливку на высоких скоростях. Пескоструйная очистка также помогает добиться однородной поверхности металла. Эти методы удаляют все оксиды и остатки формовочного песка. Качество поверхности определяет, насколько чисто инструмент входит в разрез.
Перед выпуском деталей литейные заводы используют строгие показатели оценки. Мы требуем от поставщика определенного качества отделки поверхности. Стандарт ISO SA 2.5 является общим базовым требованием. SA 2.5 представляет собой стандарт струйной очистки металла, близкий к белому. Это гарантирует, что необработанная часть будет полностью очищена от поверхностных загрязнений. Механические цеха должны регулярно проверять качество отделки при получении.
Чистые поверхности имеют решающее значение для контроля качества. Они делают проверку Изготовленные на заказ стальные литые детали намного точнее. Инспекторам нужен голый металл, чтобы правильно обнаружить микротрещины. Грязь и окалина легко скрывают фатальные дефекты литья. Чистые детали безопасно и эффективно поступают в очередь обработки.
Обеспечение качества требует одного фундаментального правила. Никогда, ни при каких обстоятельствах не обрабатывайте плохую отливку. Это приводит к потере драгоценного времени шпинделя и труда оператора. Мы должны как можно раньше выявить фатальные дефекты. Поворотный кулак работает в условиях постоянной динамической нагрузки. Единственная внутренняя пустота может привести к катастрофическому выходу автомобиля из строя.
Размеры испытаний охватывают как поверхностную, так и внутреннюю целостность. Мы используем несколько технологий для проверки необработанной заготовки.
Магнитопорошковый контроль (MPI). Технические специалисты прикладывают к детали сильное магнитное поле. Железный порошок заметно собирается в любых микротрещинах. Мы используем это для эффективного обнаружения поверхностных и приповерхностных неоднородностей.
Ультразвуковой контроль (UT): Звуковые волны отражаются от внутренних пустот. Оборудование отображает точную глубину дефекта. Быстро выявляем внутреннюю усадку.
Рентгеновская радиография: мы получаем внутреннюю карту твердого металла. Это обнажает глубокую пористость, скрытую невооруженным глазом. Это гарантирует, что поворотный кулак выдержит экстремальные динамические нагрузки.
Соблюдение требований создает необходимое доверие в цепочке поставок автомобилей. Мы основываем эти этапы тестирования на строгих отраслевых стандартах безопасности. Рекомендации ASTM E446 и ISO устанавливают четкие критерии приемки. Строгий неразрушающий контроль остается абсолютно не подлежащим обсуждению для важнейших компонентов рулевого управления. Вы не можете обойти этот шаг безопасно. Сертифицированные отчеты подтверждают физическую целостность каждой партии.
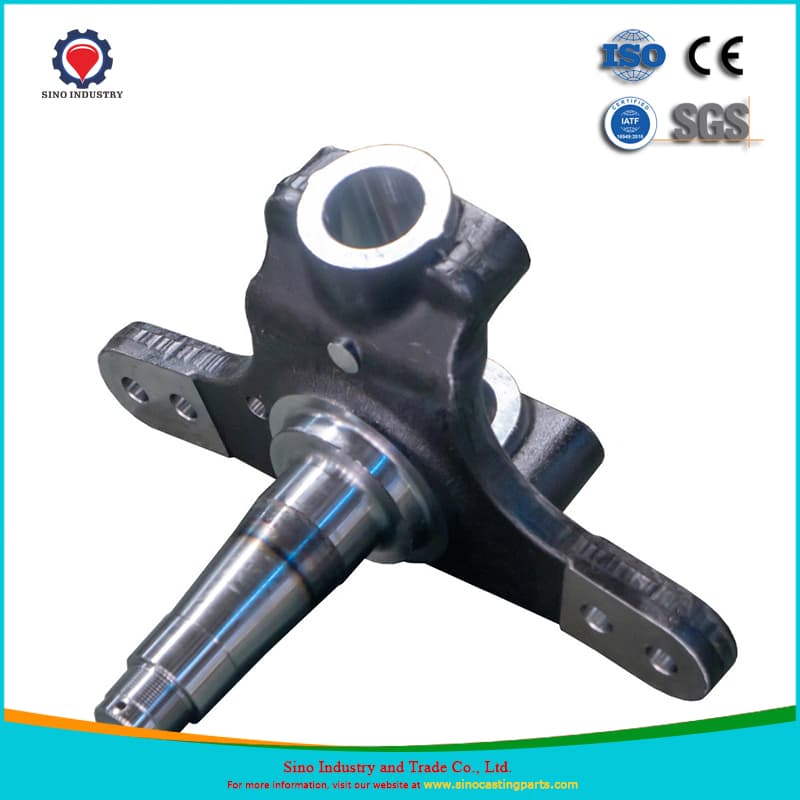
Поворотные кулаки представляют собой серьезную техническую проблему для машинистов. Они имеют весьма неправильную, асимметричную форму. Их невозможно просто зажать в стандартные тиски. Станки с ЧПУ требуют идеального, повторяемого выравнивания каждый раз. Вам нужна эта стабильность, чтобы выдерживать невероятно жесткие допуски. Любое изменение давления зажима искажает окончательные размеры.
Нацеливание на датум прекрасно решает эту сложную проблему фиксации. Литейные предприятия отливают определенные ориентиры непосредственно в необработанную деталь. Мы называем эти отдельные особенности базовыми целями. Обычно это небольшие плоские обработанные подушечки или установочные штифты. Они обеспечивают стабильный зажим сотен дубликатов деталей. Инженеры используют принцип 3-2-1, чтобы зафиксировать компонент в пространстве. Три точки определяют плоскость. Две точки определяют линию. Одна точка определяет ось конечного упора.
Рассмотрите возможность целевого применения в секторе тяжелого машиностроения. Мы видим это широко в Нестандартные стальные отливки для поворотных кулаков тракторов . Для тяжелых условий эксплуатации в сельском хозяйстве требуются массивные конструктивные детали. Они должны быть идеально выровнены для обработки осей и рулевых тяг. Отсутствие опорной точки разрушает всю геометрию сборки. Правильное проектирование исходных данных устраняет разрыв между литейным производством и заводом.
Сегодня командам по закупкам необходима четкая логика составления шорт-листов. Инженерные группы должны совместно проверять процессы предварительной обработки литейного производства. Вы должны лично убедиться в их реальных способностях к подготовке. Не полагайтесь исключительно на маркетинговые брошюры. Качество поставщика зависит от его контроля качества.
Используйте этот строгий контрольный список для оценки:
Обладают ли они собственными мощностями по термической обработке? Это помогает поддерживать высоконадежную цепочку поставок.
Предоставляют ли они сертифицированные отчеты неразрушающего контроля перед отправкой?
Используют ли они автоматизированную дробеструйную очистку для обеспечения однородного качества поверхности?
Могут ли они поставлять полуфабрикаты или полностью обработанные компоненты? Опытные литейные предприятия объединяют усилия по снижению сложности вашей цепочки поставок.
Примите решительные меры на следующем этапе при выборе поставщика. Поощряйте покупателей запрашивать подробные блок-схемы процессов заранее. Всегда требуйте образцы отчетов о проверке первого изделия (FAI). FAI доказывает, что их процесс подготовки стабилен и повторяем. Тщательный аудит предотвращает дорогостоящие сюрпризы во время производства. Выберите партнера, который занимается полным кондиционированием деталей.
Высочайшая надежность поворотного кулака достигается с самого начала. Это происходит на этапе подготовки между формой и мельницей. Мы должны устранять термические напряжения и тщательно очищать абразивные поверхности. Надлежащий контроль неразрушающего контроля эффективно предотвращает катастрофические отказы на местах. Установление точных базовых показателей гарантирует повторяемый успех обработки на станках с ЧПУ.
Покупатели должны смотреть далеко за пределы базовой цены на сырье. Вместо этого оцените тщательность процессов подготовки литейного производства. Плохая подготовка всегда обходится значительно дороже в долгосрочной перспективе. Переделки, брак и сломанные инструменты быстро разрушают бюджет проекта. Защитите свою цепочку поставок, потребовав строгого кондиционирования.
Примите меры к своему следующему производственному проекту уже сегодня. Отправьте свои 3D-модели CAD квалифицированному партнеру по кастингу. Предоставьте свои технические чертежи, чтобы заранее оценить технологичность. Мы можем помочь вам определить точные необходимые требования к подготовке.
Ответ: Остаточные внутренние напряжения приводят к деформации детали при удалении материала. Поверхностная окалина также мгновенно разрушает дорогие режущие инструменты. Правильная термическая обработка снимает напряжение, а агрессивная дробеструйная обработка удаляет абразивные оксиды перед началом резки.
Ответ: Целевые показатели твердости во многом зависят от конкретного используемого сплава. Детали обычно нормализуются или отжигаются до определенного числа твердости по Бринеллю (BHN). Этот точный диапазон идеально сочетает в себе эффективную обрабатываемость с конечной прочностью компонента, необходимой для безопасности.
Ответ: 3D-печатные песчаные формы позволяют создавать высокоточные необработанные отливки. Они обеспечивают значительно лучшее качество поверхности прямо из формы. Это немного сокращает время агрессивного удаления окалины и подготовки перед входом в обрабатывающий центр.


