
丨
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-10-13 Origine: Sito


Colmare il divario tra fusione e lavorazione è una necessità assoluta. I fusi a snodo grezzi direttamente dallo stampo semplicemente non sono pronti per la macchina CNC. Una preparazione inadeguata porta inevitabilmente ad un’usura accelerata degli utensili. Dovrai anche affrontare tassi di scarto elevati e guasti catastrofici sul campo. Dobbiamo affrontare di petto la realtà degli appalti e dell’ingegneria. La qualità del finale getti di acciaio lavorato dipende interamente dal condizionamento termico e fisico applicato. Questo esatto condizionamento deve avvenire molto prima che venga effettuato il primo taglio del metallo. Descriveremo in che modo i rigorosi protocolli di pre-lavorazione proteggono la sequenza temporale di produzione. Imparerai come questi passaggi garantiscono l'integrità strutturale dei componenti automobilistici critici. Inoltre, esploreremo come una corretta valutazione garantisca le parti agricole pesanti. Scopri le strategie vitali necessarie per trasformare i grezzi di metallo grezzo in prodotti affidabili e progettati con precisione.
Un trattamento termico adeguato stabilizza la microstruttura dei **fusi in acciaio**, prevenendo la deformazione durante la lavorazione pesante.
La decalcificazione aggressiva della superficie elimina i punti duri che causano la rottura imprevedibile dell'utensile CNC.
I test non distruttivi (NDT) prima della lavorazione garantiscono di non sprecare ore di produzione su pezzi grezzi strutturalmente compromessi.
La definizione di punti di riferimento precisi è fondamentale per un fissaggio accurato, in particolare per **parti di fusione in acciaio personalizzate** complesse.
Si affrontano gravi rischi operativi durante la lavorazione di getti non preparati. Saltare una preparazione adeguata rovina rapidamente i costosi utensili in metallo duro. Crea inoltre dimensioni fuori tolleranza durante l'ispezione finale. Quando le tensioni interne si allentano durante il taglio, il metallo si torce. Questo movimento rovina istantaneamente le tolleranze geometriche critiche. I ritardi nella produzione incidono rapidamente sui margini di profitto. Gli operatori perdono tempo prezioso nel mandrino per la risoluzione dei problemi relativi a comportamenti imprevedibili dei materiali. Inquadriamo questo problema attorno alle realtà della fabbrica. I pezzi grezzi non preparati rappresentano un grosso collo di bottiglia per qualsiasi officina meccanica.
Sono necessari criteri di successo chiari prima di approvare un lotto per la lavorazione. Una fusione diventa veramente pronta per la lavorazione solo quando soddisfa parametri specifici. Cerchiamo una durezza altamente coerente in tutta la geometria. Il pezzo grezzo deve possedere un esterno completamente pulito e privo di incrostazioni. La stabilità dimensionale rimane assolutamente non negoziabile per il mantenimento di tolleranze strette. Se una nocca non soddisfa uno qualsiasi di questi criteri, rifiutala. Le fonderie devono garantire queste proprietà di base prima della spedizione.
Riconosciamo che qui c’è un forte costo rispetto alla realtà dei risultati. Le fasi di preparazione avanzata aggiungono tempi di consegna iniziali. Tuttavia, riducono drasticamente il costo totale per pezzo a valle. Riduci al minimo i tassi di scarto imprevisti in modo significativo. Eliminiamo inoltre costose ore di rilavorazione in officina. Investire in una preparazione rigorosa della fonderia ripaga sempre. Protegge in modo efficiente i programmi di assemblaggio a valle. Gli acquirenti non dovrebbero mai scendere a compromessi sul condizionamento pre-lavorazione.
Lo scopo principale del trattamento termico è la stabilizzazione microstrutturale. Il processo di fusione introduce enormi stress interni. Il metallo fuso si solidifica a velocità di raffreddamento irregolari all'interno dello stampo. Le sezioni sottili si raffreddano rapidamente mentre le sezioni spesse rimangono calde. Questa dinamica crea una tensione strutturale microscopica in tutta la nocca. Dobbiamo risolvere completamente queste tensioni prima che inizi qualsiasi taglio. La tensione non allentata provoca gravi deformazioni durante la rimozione dei metalli pesanti. Un foro del cuscinetto perfettamente rotondo diventerà rapidamente ovale.
Le fonderie si affidano a diversi approcci standard per condizionare il metallo. Adattano questi cicli termici appositamente per Getti di acciaio . Ciascun metodo mira a un risultato ingegneristico distinto.
Normalizzazione: riscaldiamo il metallo al di sopra della sua temperatura critica. Il raffreddamento ad aria poi affina la struttura interna dei grani. Ciò produce una durezza altamente uniforme per un taglio prevedibile.
Ricottura: utilizziamo il raffreddamento lento del forno per ammorbidire il materiale. Migliora notevolmente la lavorabilità complessiva e prolunga la durata dell'utensile.
Tempra e rinvenimento: le applicazioni di sterzo richiedono resilienza a carichi elevati. Questo processo raggiunge proprietà meccaniche specifiche. Bilanciamo l'elevata resistenza alla trazione finale con la necessaria duttilità.
Il trattamento termico incoerente comporta un enorme rischio di implementazione. Uno scarso controllo termico porta a una durata utensile imprevedibile. Gli operatori CNC lottano costantemente durante un singolo ciclo di produzione. I punti duri degli inserti trucioli, mentre i punti morbidi causano sbavature del materiale. Le fonderie devono mantenere una rigorosa calibrazione dei loro forni industriali.
Tabella 1: Confronto dei metodi di trattamento termico per i getti di acciaio
Processo di trattamento |
Metodo di raffreddamento |
Obiettivo primario |
Risultato della lavorazione ideale |
|---|---|---|---|
Normalizzazione |
Raffreddamento dell'aria ambiente |
Affinare la struttura dei grani |
Durezza uniforme su geometrie complesse |
Ricottura |
Raffreddamento controllato del forno |
Massimo rammollimento del materiale |
Maggiore durata dell'utensile CNC e velocità di avanzamento più elevate |
Tempra e rinvenimento |
Tempra liquida rapida, quindi riscaldare |
Elevata resistenza e tenacità |
Pronto per la rettifica finale di precisione |
La sabbia bruciata costituisce un grave pericolo. Durante la fase di raffreddamento si formano strati pesanti e spessi di ossido. La sabbia silicea spesso si fonde direttamente sulla superficie del metallo fuso. Questi strati esterni agiscono come abrasivi altamente aggressivi. Distruggono rapidamente i costosi inserti da taglio CNC. Gli operatori noteranno immediatamente un'eccessiva vibrazione degli strumenti. Dobbiamo eliminare completamente questo rischio abrasivo prima dell'inizio della lavorazione.
I metodi di rimozione si concentrano principalmente sull'abrasione meccanica aggressiva. Ci affidiamo principalmente ad attrezzature di granigliatura industriale. La graniglia di acciaio influisce sulla fusione ad alta velocità. La sabbiatura aiuta anche a ottenere una superficie metallica nuda e uniforme. Questi metodi rimuovono tutti gli ossidi e la sabbia residua dello stampo. La finitura superficiale risultante determina la pulizia con cui un utensile entra nel taglio.
Le fonderie utilizzano parametri di valutazione rigorosi prima di rilasciare le parti. Richiediamo al fornitore gradi di finitura superficiale specifici. Lo standard ISO SA 2.5 è un requisito di base comune. SA 2.5 rappresenta uno standard di sabbiatura del metallo quasi bianco. Ciò garantisce che la parte grezza sia completamente priva di contaminanti superficiali. Le officine meccaniche dovrebbero verificare regolarmente questa finitura al ricevimento.
Le superfici pulite sono assolutamente fondamentali per il controllo di qualità. Fanno ispezioni parti di fusione di acciaio personalizzate molto più precise. Gli ispettori hanno bisogno del metallo nudo per individuare correttamente le microfessure. Sporco e incrostazioni nascondono facilmente difetti fatali di fusione. I componenti puliti entrano nella coda di lavorazione in modo sicuro ed efficiente.
La garanzia della qualità richiede una regola pratica fondamentale. Non lavorare mai una fusione difettosa in nessuna circostanza. Si spreca tempo prezioso del mandrino e manodopera dell'operatore. Dobbiamo individuare i difetti fatali il prima possibile. Un fuso a snodo funziona sotto costante stress dinamico. Un singolo vuoto interno può causare guasti catastrofici al veicolo.
Le dimensioni dei test coprono sia l'integrità superficiale che quella interna. Utilizziamo diverse tecnologie per verificare il grezzo grezzo.
Ispezione con particelle magnetiche (MPI): i tecnici applicano un forte campo magnetico alla parte. La polvere di ferro si accumula visibilmente in corrispondenza di eventuali microfessurazioni. Lo utilizziamo per rilevare in modo efficiente le discontinuità superficiali e vicine alla superficie.
Test ad ultrasuoni (UT): le onde sonore rimbalzano sui vuoti interni. L'apparecchiatura visualizza l'esatta profondità del difetto. Identifichiamo rapidamente il ritiro interno.
Radiografia a raggi X: catturiamo una mappa interna del metallo solido. Ciò rivela una profonda porosità nascosta ad occhio nudo. Garantisce che il fuso a snodo resista a carichi dinamici estremi.
La conformità crea la fiducia necessaria nella catena di fornitura automobilistica. Inquadriamo queste fasi di test attorno a rigorosi standard di sicurezza del settore. Le linee guida ASTM E446 e ISO impongono chiari criteri di accettazione. I controlli NDT rigorosi rimangono assolutamente non negoziabili per i componenti critici dello sterzo. Non è possibile ignorare questo passaggio in modo sicuro. Rapporti certificati dimostrano l'integrità fisica di ogni lotto.
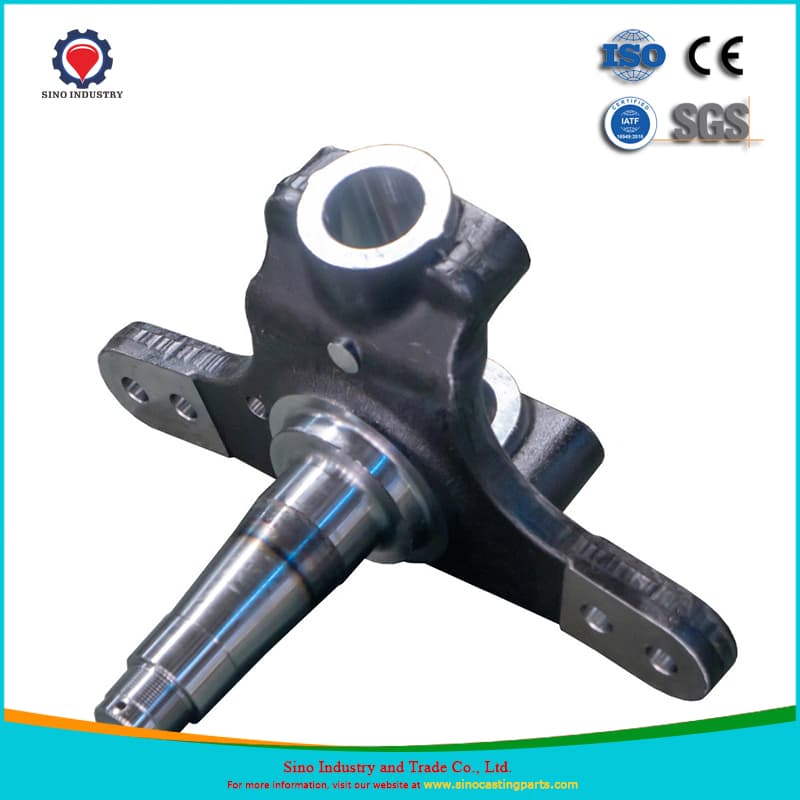
I fusi a snodo rappresentano una grande sfida tecnica per i macchinisti. Possiedono forme altamente irregolari e asimmetriche. Non puoi semplicemente fissarli in una morsa standard. Le macchine CNC richiedono un allineamento perfetto e ripetibile ogni volta. Hai bisogno di questa stabilità per mantenere tolleranze incredibilmente strette. Qualsiasi variazione nella pressione di bloccaggio distorce le dimensioni finali.
Il targeting del Datum risolve perfettamente questo complesso problema di fissaggio. Le fonderie inseriscono punti di riferimento specifici direttamente nel pezzo grezzo. Chiamiamo queste caratteristiche distinte target di riferimento. Di solito sono piccoli cuscinetti piatti lavorati o perni di posizionamento. Garantiscono un bloccaggio coerente su centinaia di parti duplicate. Gli ingegneri utilizzano il principio 3-2-1 per bloccare il componente nello spazio. Tre punti definiscono un piano. Due punti definiscono una linea. Un punto determina l'asse di arresto finale.
Prendi in considerazione applicazioni mirate nel settore dei macchinari pesanti. Lo vediamo ampiamente in fusioni in acciaio personalizzate per i fusi a snodo del trattore . Le applicazioni agricole pesanti richiedono parti strutturali massicce. Devono essere perfettamente allineati per la lavorazione di assi e tiranti. La mancanza di un punto di Riferimento rovina l'intera geometria dell'assieme. Una corretta progettazione dei riferimenti colma il divario tra fonderia e fabbrica.
Oggi i team di procurement hanno bisogno di una forte logica di selezione. I team di ingegneri dovrebbero verificare congiuntamente i processi di prelavorazione di una fonderia. È necessario verificare in prima persona le loro effettive capacità di preparazione. Non fare affidamento esclusivamente sulle brochure di marketing. Un fornitore è valido tanto quanto il suo controllo di qualità.
Utilizzare questa lista di controllo rigorosa per la valutazione:
Possiedono capacità di trattamento termico interne? Ciò aiuta a mantenere una catena di custodia altamente sicura.
Forniscono rapporti NDT certificati prima della spedizione?
Utilizzano la granigliatura automatizzata per finiture superficiali uniformi?
Possono fornire componenti semilavorati o completamente lavorati? Fonderie competenti consolidano le misure per ridurre la complessità della catena di fornitura.
Adottare azioni decisive per il passaggio successivo durante la selezione del fornitore. Incoraggia gli acquirenti a richiedere in anticipo diagrammi di flusso dettagliati del processo. Richiedi sempre rapporti campione di ispezione del primo articolo (FAI). Il FAI dimostra che il loro processo di preparazione è stabile e ripetibile. Un audit approfondito previene costose sorprese durante i cicli di produzione. Scegli un partner impegnato nel condizionamento totale delle parti.
L'affidabilità definitiva di un fuso a snodo viene forgiata presto. Avviene nella fase di preparazione tra lo stampo e il mulino. Dobbiamo risolvere gli stress termici e pulire rigorosamente le superfici abrasive. Un adeguato screening NDT previene efficacemente guasti catastrofici sul campo. La definizione di target di riferimento precisi garantisce il successo ripetibile della lavorazione CNC.
Gli acquirenti devono guardare ben oltre il prezzo base della materia prima. Valutare invece la completezza dei processi di preparazione della fonderia. Una preparazione scadente costa sempre molto di più nel lungo periodo. Rilavorazioni, scarti e utensili rotti distruggono rapidamente i budget dei progetti. Proteggi la tua catena di fornitura richiedendo un condizionamento rigoroso.
Agisci oggi stesso sul tuo prossimo progetto di produzione. Invia i tuoi modelli CAD 3D a un partner di casting qualificato. Fornisci i tuoi disegni tecnici per valutare tempestivamente la producibilità. Possiamo aiutarti a determinare gli esatti requisiti di preparazione necessari.
R: Le tensioni interne residue causano la deformazione della parte quando il materiale viene rimosso. Inoltre, le incrostazioni superficiali distruggeranno istantaneamente i costosi utensili da taglio. Un trattamento termico adeguato allevia la tensione, mentre la sabbiatura aggressiva rimuove gli ossidi abrasivi prima che inizi il taglio.
R: Gli obiettivi di durezza dipendono fortemente dalla lega specifica utilizzata. Le parti sono generalmente normalizzate o ricotte secondo uno specifico numero di durezza Brinell (BHN). Questa gamma precisa bilancia perfettamente la lavorabilità efficiente con la resistenza finale del componente richiesta per la sicurezza.
R: Gli stampi in sabbia stampati in 3D creano fusioni grezze estremamente precise. Forniscono finiture superficiali significativamente migliori appena usciti dallo stampo. Ciò riduce leggermente i tempi di decalcificazione e preparazione aggressivi necessari prima di entrare nel centro di lavoro.


