
丨
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 21/10/2026 Origine: Sito


Variazioni dimensionali non verificate nei pezzi forgiati grezzi o lavorati causano gravi guasti all'assemblaggio a valle. Aumentano drasticamente il tasso di scarto della lavorazione secondaria. Queste incoerenze alla fine compromettono il ciclo di vita dei macchinari. Non puoi rischiare queste interruzioni operative. Il nostro obiettivo principale è stabilire un quadro di ispezione dimensionale standardizzato e basato sull’evidenza. Questo quadro valuta la qualità dei fornitori e riduce al minimo il rischio operativo quotidiano. Colmeremo chiaramente il divario critico tra le tolleranze grezze come forgiate e i requisiti precisi delle parti finite. Scoprirai esattamente quali funzionalità richiedono una convalida rigorosa. Copriamo tutto, dai limiti iniziali di disadattamento dello stampo alla profilatura avanzata della finitura superficiale. La comprensione di questi controlli geometrici previene costosi ritardi nella produzione. Questa guida ti fornisce gli strumenti per ritenere responsabili i partner di produzione in ogni fase.
L'ispezione dei pezzi forgiati deve dare priorità al disadattamento dello stampo, alle tolleranze di spessore e alla rettilineità per tenere conto della distorsione termica e dell'usura degli utensili.
La transizione ai pezzi forgiati in acciaio lavorati a CNC richiede la verifica dei riferimenti, della concentricità e delle finiture delle superfici di accoppiamento.
Protocolli di ispezione affidabili combinano la verifica automatizzata della CMM con il controllo statistico del processo (SPC) per tenere traccia della deriva dimensionale durante i cicli di produzione.
Valutare la maturità del controllo qualità di un fornitore è un passaggio fondamentale per mitigare il rischio prima di acquistare componenti forgiati personalizzati.
La varianza dimensionale crea drenaggi finanziari nascosti nel reparto di produzione. Quando i componenti grezzi arrivano fuori tolleranza, i processi di lavorazione secondaria ne risentono. Le parti sovradimensionate costringono i mandrini CNC a lavorare di più. Questa eccessiva rimozione di materiale accelera drasticamente l'usura dell'utensile. I tempi di ciclo aumentano perché gli operatori devono ridurre gli avanzamenti e le velocità di taglio. Al contrario, le parti sottodimensionate non lasciano materiale per i passaggi di pulizia. Finisci per rottamare immediatamente queste parti. Una scarsa qualità aumenta direttamente i costi generali di produzione e ritarda i programmi di spedizione.
È necessario distinguere tra deviazioni dimensionali accettabili e guasti geometrici critici. Una piccola imperfezione superficiale su una faccia non accoppiata raramente influisce sulla funzionalità del prodotto. Rappresenta una deviazione accettabile. Tuttavia, una leggera deviazione angolare su una flangia di montaggio impedisce il montaggio. Si tratta di un errore di adattamento critico. I criteri di ispezione devono dare priorità alle caratteristiche che determinano il modo in cui il componente interagisce con altri sottoassiemi. Concentrarsi fortemente sulle caratteristiche critiche di adattamento semplifica il processo di controllo qualità.
Prevenire i rifiuti sistematici dei lotti richiede una convalida proattiva. La Robust First Article Inspection (FAI) fornisce la salvaguardia iniziale. FAI verifica che gli stampi di forgiatura e le attrezzature di lavorazione producano la geometria corretta in condizioni di produzione. Tuttavia il FAI da solo non è sufficiente. È necessario implementare il campionamento dimensionale di routine durante tutto il ciclo di produzione. Questo campionamento continuo rileva tempestivamente l'usura degli utensili e la deriva termica. Impedisce che un singolo errore di attrezzatura rovini un'intera spedizione di Forgiati in acciaio.
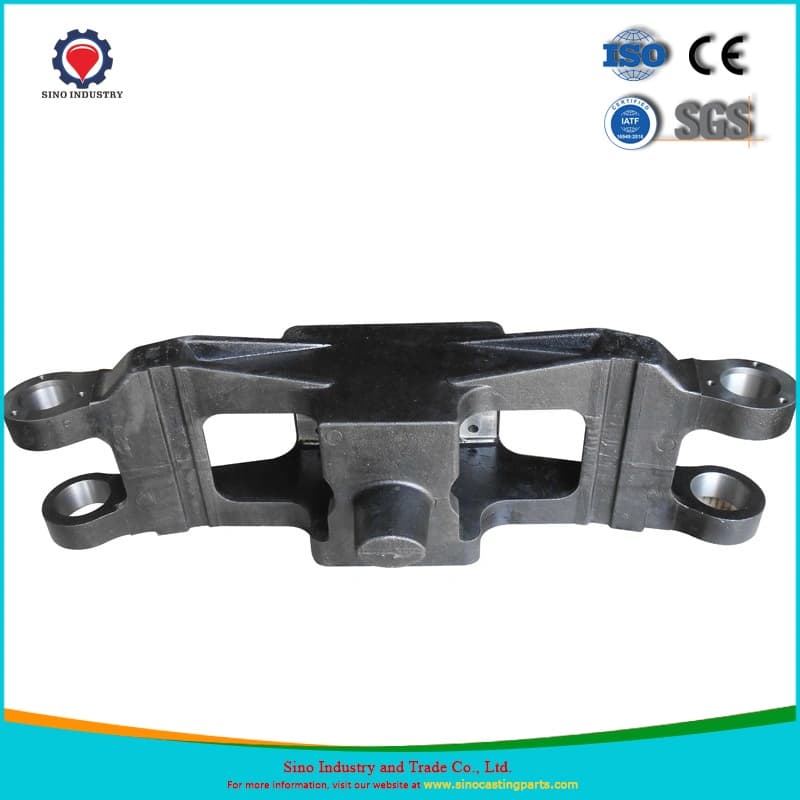
La mancata corrispondenza degli stampi si verifica quando gli stampi di forgiatura superiore e inferiore non sono allineati durante il ciclo di pressatura. Questo spostamento laterale altera sostanzialmente la sezione trasversale della parte. Ispezionare questo allineamento è assolutamente cruciale. Una grave discrepanza riduce il margine di lavorazione su un lato della parte. Contemporaneamente lascia uno stock eccessivo sul lato opposto. Questo squilibrio porta ad una pulizia incompleta durante la lavorazione e a forze di taglio sbilanciate.
Il tonnellaggio della pressa e le variazioni di temperatura influiscono sulla completa chiusura degli stampi. Se le matrici non si chiudono completamente, la parte risultante sarà troppo spessa. Inoltre, le cavità degli stampi subiscono una forte abrasione durante i cicli di produzione ad alto volume. Questa usura degli utensili fa sì che le parti forgiate crescano gradualmente in lunghezza e larghezza. È necessario monitorare costantemente le tolleranze di spessore e lunghezza per rilevare tempestivamente l'usura dello stampo.
Le parti forgiate sopportano cicli termici estremi. Velocità di raffreddamento irregolari introducono tensioni residue nella struttura metallica. Processi aggressivi di trattamento termico, come la tempra, esacerbano questi stress. Questa distorsione termica si manifesta tipicamente come deformazione negli alberi lunghi o incurvamento nelle piastre piatte. La valutazione della rettilineità e della planarità garantisce che la parte si inserisca saldamente nel suo primo dispositivo di lavorazione senza oscillazioni o piegamenti.
Il metallo in eccesso fuoriesce tra gli stampi durante la forgiatura, creando bava. Le presse di rifilatura secondarie eliminano questa bava. Le operazioni di rifilatura richiedono severi controlli di tolleranza. Se la matrice di rifinitura si sposta, potrebbe indebolire il corpo strutturale della parte. In alternativa, potrebbe lasciare dietro di sé materiale frastagliato eccessivo. Un'eccessiva estensione della bava interrompe le precise forze di bloccaggio necessarie durante i processi di lavorazione automatizzati.
Gli angoli di sformo consentono alla parte metallica calda di essere espulsa senza problemi dalla cavità dello stampo. I raggi di raccordo prevengono la concentrazione delle sollecitazioni negli angoli acuti. Garantire la conformità a questi requisiti di progettazione per la produzione (DFM) è fondamentale. Angoli di sformo errati causano l'adesione delle parti, danneggiando il componente durante l'espulsione. Raggi inadeguati creano punti di stress strutturale interno che portano a cedimenti prematuri per fatica sul campo.
Caratteristica geometrica |
Metodo di ispezione primaria |
Rischio di difetti comuni |
|---|---|---|
Morire mancata corrispondenza |
Calibro lungo la linea di giunzione |
Sovrametallo di lavorazione irregolare |
Variazione di spessore |
Micrometro/Calibro duro |
Mancata chiusura dello stampo |
Rettilineità |
Comparatore su blocchi a V |
Deformazione termica dovuta alla tempra |
Tolleranza di ritaglio |
Confronto visivo / Go-No-Go |
Interferenza del dispositivo di bloccaggio |
La transizione da una forgiatura grezza a un componente finito dipende in larga misura da dati accurati. I tagli di lavorazione iniziali stabiliscono i riferimenti primari, secondari e terziari. Questi piani di base determinano la precisione di tutte le successive operazioni di tolleranza stretta. Se la faccia di Riferimento iniziale viene lavorata con una leggera angolazione, ogni foro, tasca e filettatura successivi risulteranno disallineati. La verifica di questi dati primari è la fase più critica nella lavorazione di precisione.
I componenti rotanti richiedono severi controlli di concentricità. Gli spazi vuoti degli ingranaggi, gli alberi di trasmissione e gli alloggiamenti dei cuscinetti devono ruotare senza intoppi. Il runout misura quanto una parte rotante oscilla sul proprio asse. Un runout elevato genera forti vibrazioni durante il funzionamento. Questa vibrazione distrugge le guarnizioni adiacenti e provoca il cedimento prematuro dei cuscinetti. È necessario utilizzare configurazioni di ispezione specializzate per garantire la concentricità su tutte le caratteristiche cilindriche.
I macchinari di precisione richiedono parti che si integrino perfettamente. È necessario ispezionare meticolosamente i diametri dei fori, le sedi delle chiavette e le superfici di contatto critiche. Una sede per chiavetta leggermente troppo larga provoca un gioco nel sistema di trasmissione. Un foro del cuscinetto troppo stretto impedisce completamente il montaggio. Nel valutare Forgiati in acciaio lavorati a CNC per macchinari , queste superfici di accoppiamento spesso presentano tolleranze a livello di micron che determinano il successo operativo.
La sola precisione dimensionale non garantisce il successo della parte. La finitura superficiale influisce direttamente sulle prestazioni dei componenti. Le superfici ruvide aumentano l'attrito meccanico e accelerano l'usura tra le parti scorrevoli. Forniscono inoltre superfici di tenuta inadeguate, con conseguenti perdite di fluido idraulico. La convalida della rugosità superficiale (misurata in Ra) garantisce che il componente soddisfi severi requisiti di attrito e contenimento dei fluidi.
Verificare i dati di lavorazione primari rispetto al disegno tecnico.
Misurare l'eccentricità totale dell'indicatore (TIR) su tutti i perni dei cuscinetti rotanti.
Confermare i diametri dei fori interni utilizzando micrometri specializzati a tre punte.
Convalida della rugosità superficiale su tutte le facce di tenuta dinamiche.
Controllare l'angolarità e la perpendicolarità di tutte le flange di montaggio.
Il moderno controllo qualità fa molto affidamento sulle macchine di misura a coordinate. Le CMM utilizzano sonde tattili programmabili per toccare punti specifici su una parte. Calcolano profili di dimensionamento e tolleranza geometrici complessi (GD&T) con estrema precisione. Le CMM avanzate dispongono anche di teste ottiche per misurazioni senza contatto. Queste macchine eliminano l'errore umano dal processo di ispezione. Forniscono una convalida indiscussa e obiettiva delle geometrie più critiche.
La velocità è essenziale durante la produzione di grandi volumi. La scansione ottica utilizza laser non distruttivi per acquisire milioni di punti dati sulla superficie in pochi secondi. Il software di ispezione sovrappone questa nuvola di punti digitale direttamente sul modello CAD originale. Evidenzia istantaneamente le deviazioni dimensionali utilizzando una mappa termica codificata a colori. Questa tecnica di profilazione 3D consente agli ingegneri della qualità di verificare rapidamente interi lotti senza ostacolare il flusso di produzione.
Sebbene gli strumenti digitali siano potenti, la misurazione tradizionale rimane indispensabile. Calibri passa/non passa, micrometri e calibri a corsoio facilitano i controlli localizzati direttamente in officina. Gli operatori della macchina utilizzano questi strumenti per verificare le caratteristiche immediatamente dopo il completamento di un ciclo di taglio. Questo circuito di feedback istantaneo impedisce alle parti difettose di spostarsi a valle. La misurazione dura fornisce una linea di difesa pratica e robusta contro gli spostamenti dimensionali improvvisi.
I dati delle ispezioni sono preziosi solo se analizzati correttamente. Il controllo statistico del processo utilizza carte di controllo per tenere traccia delle tendenze dimensionali nel tempo. Man mano che gli utensili da taglio si consumano, le dimensioni di I pezzi forgiati in acciaio lavorati a CNC si spostano gradualmente verso i limiti di tolleranza. L'SPC evidenzia questa deriva prima che le parti effettivamente non superino l'ispezione. Consente cambi utensili proattivi e stabilizza l'intera capacità di produzione.
Categoria strumento |
Applicazione primaria |
Velocità |
Livello di precisione |
|---|---|---|---|
CMM tattile |
GD&T complessi, fori interni, riferimenti esatti |
Lento |
Estremamente alto |
Scanner laser 3D |
Profilatura dell'intera superficie, controlli rapidi dei lotti |
Molto veloce |
Alto |
Indicatori Vai/Non Vai |
Convalida in-process dell'officina |
Istantaneo |
Solo superato/fallito |
Micrometri |
Controlli precisi dello spessore e del diametro esterno |
Veloce |
Molto alto |
I sistemi interni di un fornitore determinano l'affidabilità del prodotto. È necessario richiedere le certificazioni di qualità di base prima di effettuare un ordine. Certificazioni come ISO 9001 o AS9100 dimostrano un approccio strutturato al controllo della produzione. Dovresti cercare pratiche di documentazione trasparenti e tracciabili. Un fornitore certificato gestisce attentamente i lotti di materie prime e previene la contaminazione incrociata. Questi sistemi costituiscono la base di una precisione dimensionale costante.
I migliori fornitori non si limitano a seguire ciecamente i disegni. Si impegnano attivamente nella collaborazione Design for Manufacturing. Valutare la capacità di un produttore di prevedere le sfide geometriche durante la fase iniziale di progettazione degli utensili. Possono suggerire piccole modifiche alla geometria per prevenire la deformazione termica? Consigliano angoli di sformo più ampi per migliorare la durata dello stampo? La collaborazione proattiva riduce i rischi dimensionali prima che qualsiasi metallo venga riscaldato.
Durante l'approvvigionamento forgiati in acciaio personalizzati , non puoi fare affidamento sulla fiducia cieca. Una rendicontazione trasparente è una necessità assoluta. Richiedi rapporti completi sui test sui materiali (MTR) per verificare la composizione chimica e la resistenza allo snervamento. Inoltre, i registri di controllo dimensionale devono accompagnare ogni singola spedizione. Questi registri dimostrano che il fornitore ha effettivamente misurato le parti rispetto al piano di campionamento concordato.
Adottare misure proattive per verificare la struttura di ispezione interna di un potenziale fornitore. Osserva attentamente i loro controlli ambientali; Le sale CMM devono essere termoregolate per garantire la precisione. Esaminare i registri di calibrazione per confermare che i calibri rigidi vengono controllati regolarmente rispetto ai blocchi principali. Esaminare la frequenza di campionamento delle ispezioni. Un fornitore maturo dimostrerà con orgoglio come collega i dati SPC direttamente ai programmi di manutenzione delle attrezzature.
Una precisione dimensionale costante separa i componenti strutturali ad alte prestazioni da passività costose. La mancata ispezione della mancata corrispondenza dello stampo grezzo o del runout finito garantisce il fallimento dell'assemblaggio a valle. L'implementazione di una combinazione strutturata di convalida CMM, misurazione a livello fisico e monitoraggio continuo dell'SPC elimina completamente questi rischi.
Gli acquirenti devono richiedere in modo proattivo protocolli di ispezione dimensionale trasparenti e ben documentati ai propri partner di produzione. Non accettare tolleranze presunte. Definisci chiaramente le caratteristiche critiche di adattamento e applica il campionamento di routine per monitorare l'usura degli utensili prima che comprometta il tuo lotto.
Invia oggi stesso il disegno della tua parte per una revisione completa del DFM e della capacità di tolleranza. L'allineamento delle specifiche tecniche con capacità di produzione comprovate garantisce una produzione senza interruzioni e un'integrazione della qualità a lungo termine.
R: I controlli dimensionali dovrebbero iniziare con un'ispezione completa del primo articolo (FAI) per convalidare la configurazione. Una volta avviata la produzione, eseguire campionamenti periodici in base ai limiti di controllo statistico del processo (SPC) definiti. Gli operatori devono effettuare controlli di sagoma localizzati ogni ora, seguiti da un'ispezione finale del lotto randomizzato prima della spedizione.
R: Le tolleranze standard della forgiatura commerciale variano solitamente da ±0,030 a ±0,125 pollici, a seconda delle dimensioni e del peso della parte. La forgiatura di precisione a stampo chiuso può raggiungere tolleranze più strette. Gli acquirenti dovrebbero sempre fare riferimento alle linee guida standard come gli standard EN 10243 o ASME per allineare le aspettative alle capacità di produzione.
R: Le geometrie asimmetriche e le variazioni estreme di spessore si raffreddano a velocità notevolmente diverse. Questo raffreddamento irregolare crea tensioni residue interne, aumentando il rischio di gravi distorsioni termiche o deformazioni. Configurazioni complesse impongono requisiti di ispezione molto più severi e spesso richiedono attrezzature specializzate per il trattamento termico per mantenere la rettilineità.
R: La lavorazione CNC perfeziona caratteristiche specifiche ma non può recuperare difetti fondamentali di forgiatura. Se un pezzo forgiato grezzo soffre di un grave disadattamento dello stampo o non dispone di un margine di lavorazione adeguato, gli utensili da taglio non avranno materiale sufficiente per stabilire punti di riferimento critici. Errori dimensionali grossolani allo stato grezzo garantiscono rottame.


