
丨
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 09/10/2026 Origine: Sito


Le linee di assemblaggio di autocarri pesanti richiedono una rigorosa prevedibilità. La mancata corrispondenza dei componenti porta regolarmente a costosi tempi di inattività, tassi elevati di scarti e ritardi nei programmi di produzione. I produttori devono garantire componenti affidabili per mantenere efficiente l’assemblaggio dei veicoli commerciali. Una singola parte fuori tolleranza può arrestare un intero turno.
Sebbene esistano leghe leggere più recenti, quelle standard I getti in ghisa grigia rimangono un requisito di base per applicazioni specifiche su autocarri. Forniscono un equilibrio unico tra conduttività termica, smorzamento delle vibrazioni ed efficienza produttiva. Trovare la corrispondenza precisa tra la qualità del materiale e lo stress operativo determina l’affidabilità del veicolo a lungo termine. Sono necessari componenti costruiti per gestire immensi stress meccanici.
Questa guida analizza i criteri tecnici, le tolleranze di lavorazione e le fasi di valutazione della fonderia necessarie per integrare perfettamente queste parti. Imparerai come allineare le specifiche dei materiali con le funzioni dei componenti distinti. Esploriamo anche la transizione critica dalle materie prime ai componenti pronti per l'assemblaggio in un ambiente di produzione di camion OEM o Tier-1.
Abbinamento dell'applicazione: un'integrazione di successo richiede l'allineamento di specifiche classi di ghisa grigia ASTM A48 (ad esempio, Classe 30 rispetto a Classe 40) con le sollecitazioni esatte delle parti (ad esempio, tamburi dei freni rispetto a blocchi motore).
Efficienza dell'assemblaggio: specificazione i getti di ghisa grigia lavorati anziché quelli grezzi riducono gli attriti della catena di fornitura e spostano gli oneri di garanzia della qualità sulla fonderia.
Valutazione dei fornitori: le fonderie selezionate dovrebbero dare la priorità a quelle con comprovate capacità PPAP (processo di approvazione delle parti di produzione), dati verificabili sul tasso di scarto e linee di stampaggio automatizzate per la coerenza di volumi elevati.
I produttori di camion valutano costantemente le prestazioni dei materiali rispetto alla fattibilità dell'assemblaggio. La ghisa grigia presenta un profilo ingegneristico convincente. Si basa su una microstruttura piena di scaglie di grafite. Queste scaglie interrompono la matrice metallica. Creano un materiale altamente capace di assorbire energia.
Lo smorzamento delle vibrazioni superiore costituisce il suo punto di forza principale. I camion commerciali generano livelli NVH (rumore, vibrazioni e ruvidità) severi. La ghisa grigia assorbe naturalmente queste vibrazioni meglio dell'acciaio al carbonio. Questa caratteristica protegge i componenti adiacenti del motore e della trasmissione dall'affaticamento prematuro. Inoltre, il materiale offre una lavorabilità eccezionale. Le scaglie di grafite interne agiscono come un lubrificante naturale. Gli utensili di lavorazione tagliano il ferro più velocemente e durano molto più a lungo. La ghisa grigia fornisce anche un'elevata capacità termica. Assorbe e dissipa rapidamente il calore intenso, prevenendo la deformazione sotto carico termico.
Tuttavia, i team di ingegneri devono riconoscere limitazioni rigorose. La ghisa grigia presenta una resistenza alla trazione inferiore rispetto alla ghisa duttile o all'acciaio forgiato. Si frattura anziché piegarsi in caso di impatto estremo. Manca di duttilità. Non è possibile specificarlo per bracci delle sospensioni portanti o traverse del telaio soggette a forti forze di torsione.
Considerati questi vincoli, gli OEM utilizzano questo materiale in applicazioni altamente specifiche e giustificate. Lo troverai comunemente specificato per:
Rotori e tamburi dei freni: sfruttano la rapida dissipazione del calore.
Blocchi motore: utilizzano lo smorzamento delle vibrazioni per silenziare i motori diesel pesanti.
Volani: fare affidamento sulla massa e sulla stabilità per mantenere l'inerzia rotazionale.
Alloggiamenti pompa: beneficiano di complesse geometrie interne fuse con elevata precisione.
Scatole di trasmissione: utilizzo della struttura rigida per ospitare gruppi di ingranaggi complessi.
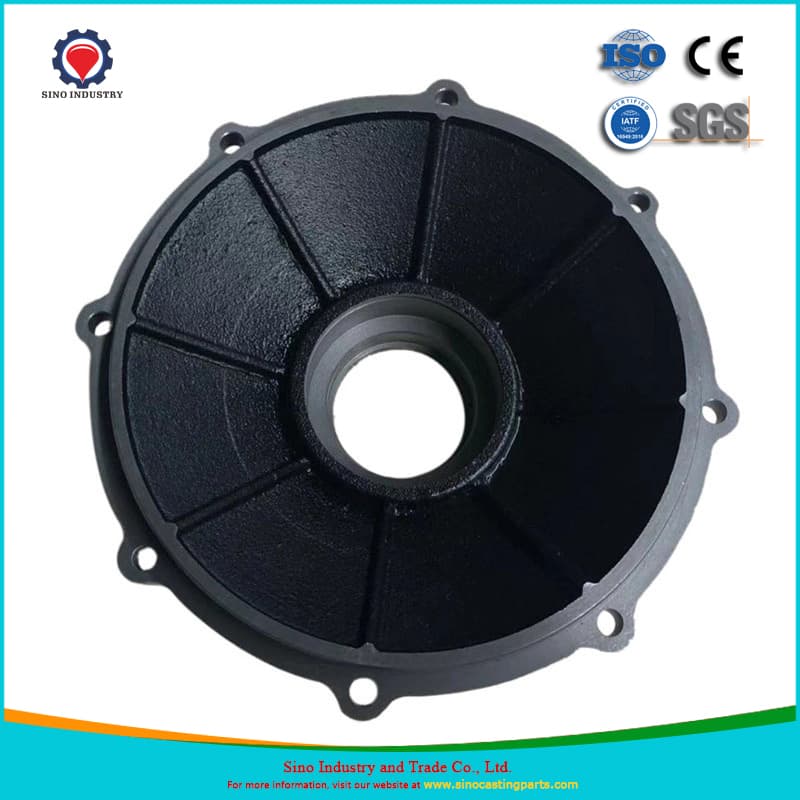
Non tutta la ghisa grigia condivide le stesse proprietà. La specifica ASTM A48 classifica la ghisa grigia in base alla resistenza alla trazione minima. Gli ingegneri dei camion devono abbinare la classe corretta alle sollecitazioni specifiche che il componente dovrà sopportare su strada. Una mancata corrispondenza in questo caso porta direttamente a fallimenti sul campo.
I gradi di classe da 20 a 30 offrono eccezionale lavorabilità e resistenza agli shock termici. Contengono una percentuale maggiore di scaglie di grafite. Questi gradi gestiscono brillantemente cicli rapidi di riscaldamento e raffreddamento. Sono più adatti per parti che richiedono dissipazione del calore e assorbimento delle vibrazioni senza dover affrontare carichi di trazione elevati. I collettori di scarico e i componenti dei freni per carichi pesanti si adattano perfettamente a questo profilo. L'utilizzo di qualità più elevate per queste parti complica inutilmente la lavorazione senza aggiungere valore funzionale.
Al contrario, i gradi di classe da 35 a 40 offrono maggiore robustezza e resistenza all'usura superiore. Presentano una struttura a matrice più stretta e perlitica. Sono necessari questi gradi per strutture strutturalmente impegnative componenti in ghisa grigia . I blocchi motore, le testate dei cilindri e le staffe di montaggio per carichi pesanti richiedono questa rigidità extra. Il compromesso è una lavorabilità ridotta, che richiede inserti per utensili più tenaci sulla catena di montaggio.
Le considerazioni di progettazione influenzano fortemente la facilità con cui un componente raggiunge la catena di montaggio. Gli ingegneri devono tenere conto dei limiti di spessore delle pareti nelle prime fasi di progettazione. Le sezioni spesse si raffreddano più lentamente delle sezioni sottili. Questo raffreddamento differenziale crea tensioni interne e difetti di ritiro. Fare attenzione alle transizioni brusche tra pareti spesse e sottili. Incorpora sempre angoli di sformo generosi. Questi angoli consentono alla fonderia di rimuovere il modello dallo stampo in sabbia senza danneggiare la cavità. Prevenire questi difetti in fase di progettazione garantisce operazioni di assemblaggio più fluide in seguito.
Classi di ghisa grigia ASTM A48 e applicazioni di assemblaggio di camion
Grado materiale |
Resistenza alla trazione (psi) |
Punti di forza primari |
Applicazioni comuni per camion |
|---|---|---|---|
Classe 20 |
20.000 |
Massima lavorabilità, resistenza agli shock termici |
Coperture non strutturali, collettori di scarico |
Classe 30 |
30.000 |
Resistenza all'usura e dissipazione del calore bilanciate |
Tamburi dei freni, rotori dei freni, alloggiamenti delle pompe |
Classe 35 |
35.000 |
Elevata rigidità, buon smorzamento delle vibrazioni |
Scatole di trasmissione, staffe pesanti |
Classe 40 |
40.000 |
Massima resistenza all'usura, massima robustezza |
Blocchi motore diesel, testate cilindri |
I produttori di camion abbandonano sempre più l’acquisto di metallo grezzo. L'approvvigionamento di componenti chiavi in mano prelavorati elimina le operazioni secondarie presso la struttura OEM. Questa strategia trasforma la catena di montaggio. Quando i pezzi arrivano completamente lavorati, i responsabili dell'impianto possono allocare lo spazio direttamente all'assemblaggio del veicolo invece di dover effettuare la manutenzione delle pesanti attrezzature di fresatura.
La stretta tolleranza dimensionale e la finitura superficiale raffinata determinano direttamente la velocità di assemblaggio. Se la superficie di montaggio della scatola della trasmissione supera le tolleranze di planarità anche di pochi millesimi di pollice, i componenti accoppiati non sigilleranno. Questo collo di bottiglia costringe la linea a fermarsi. Gli addetti all'assemblaggio devono rielaborare la parte o scartarla. Richiedere al proprio fornitore un dimensionamento e una tolleranza geometrica rigorosi (GD&T) garantisce un montaggio immediato. Anche la finitura superficiale (spesso misurata in Ra) è importante per la sigillatura delle superfici. Le guarnizioni si guastano prematuramente se la superficie fusa rimane troppo ruvida.
L'attenuazione dei difetti deve avvenire prima della consegna. Le fonderie dovrebbero eseguire controlli non distruttivi (NDT) durante la fase di lavorazione. La lavorazione dei getti grezzi spesso scopre la porosità nascosta del sottosuolo. Trovare un vuoto dopo aver fresato un foro di montaggio critico fa perdere tempo e denaro. Chiedi al tuo fornitore di implementare test a ultrasuoni o ispezione con particelle magnetiche. Questi metodi rilevano i difetti interni prima che il componente interrompa la catena di montaggio del camion. Un protocollo NDT proattivo mantiene le parti difettose fuori dal flusso logistico in entrata.
I componenti del camion comportano enormi responsabilità. Un tamburo del freno rotto o un fuso a snodo guasto causano incidenti catastrofici. Gli stabilimenti di assemblaggio devono applicare rigorose misure di controllo della qualità in tutta la loro rete di fornitori. La tracciabilità e la certificazione costituiscono il fondamento di questa gestione del rischio.
Ogni spedizione richiede certificazioni metallurgiche complete. Non accettare lotti senza rapporti di prova sui materiali (MTR). Questi rapporti dimostrano la stretta aderenza agli standard ASTM A48. Verificano la composizione chimica e la resistenza alla trazione richiesta del metallo effettivamente colato. Se una parte si guasta sul campo, è necessario farla risalire a un calore specifico del forno.
La gestione della porosità e del ritiro richiede una comunicazione diretta con gli ingegneri della fonderia. È necessario porre domande specifiche sui progetti di cancelli e montanti. Il sistema di iniezione controlla il modo in cui il metallo fuso entra nello stampo. Il montante alimenta metallo liquido extra nella fusione mentre si raffredda e si restringe. Un sistema di montanti mal progettato porta a vuoti strutturali interni. Report sulla simulazione del flusso dei fluidi della domanda. Le fonderie moderne utilizzano software per modellare il getto e prevedere le posizioni di ritiro prima di creare attrezzature fisiche.
Mantenere la coerenza tra i cicli di produzione separa i fornitori capaci da quelli inaffidabili. La produzione di autocarri in grandi volumi richiede ripetibilità dimensionale. Le linee automatizzate di colata in sabbia, come le linee DISA, forniscono questa consistenza fondamentale. Lo stampaggio manuale introduce errori umani. Le linee automatizzate imballano la sabbia con una pressione esatta e ripetibile. Ciò impedisce il movimento delle pareti dello stampo durante il getto, garantendo che ogni fusione corrisponda esattamente alle specifiche dimensionali originali.
Richiedi analisi chimiche tramite spettrometria di emissione ottica per ogni calore.
Specificare le posizioni esatte dei test di durezza sul progetto del componente.
Richiedi report CMM (macchina di misura a coordinate) per tutte le dimensioni critiche lavorate.
Stabilisci un piano di contenimento chiaro se un lotto difettoso raggiunge il tuo bacino.
La scelta della giusta fonderia determina il successo della tua strategia di approvvigionamento. Un fornitore non corrispondente crea infiniti grattacapi di assemblaggio. I team di procurement devono condurre valutazioni approfondite prima di aggiudicare contratti fusioni in ghisa grigia per componenti di autocarri.
Inizia verificando capacità e scalabilità. La capacità di tonnellaggio disponibile di una fonderia deve essere in linea con i volumi di produzione annuale di camion previsti. Hanno la capacità del forno di aumentare se gli ordini dei tuoi veicoli aumentano? Richiedi il loro attuale tasso di utilizzo della capacità. Una fonderia che funziona al 98% della capacità non ha spazio per assorbire i tuoi ordini di emergenza.
Dare priorità ai fornitori che offrono funzionalità integrate. L'approvvigionamento di getti grezzi da un fornitore e la spedizione a un altro impianto per la lavorazione introduce enormi rischi logistici. Se una parte non supera l'ispezione, l'operatore incolpa la fonderia, e la fonderia incolpa l'operatore. I partner integrati gestiscono internamente la fusione, la lavorazione meccanica e la finitura superficiale. Questa responsabilità da un unico fornitore riduce gli attriti della catena di fornitura e accelera i tempi di risoluzione in caso di problemi di qualità.
Esegui una rigorosa checklist di controllo durante la visita al sito:
Esamina i tassi di scarto storici: chiedi di vedere i dati interni sugli scarti su componenti simili di autocarri pesanti. Tassi di scarto costantemente elevati indicano uno scarso controllo del processo.
Richiedere la documentazione PPAP: rivedere i pacchetti del processo di approvazione delle parti di produzione di livello 3. Esaminare i rapporti FAI (First Article Inspection) per verificarne completezza e accuratezza.
Valutare i programmi di manutenzione degli utensili: la sabbia consuma rapidamente i modelli metallici. Chiedi quanto spesso scansionano e riparano i loro strumenti. I modelli usurati creano parti sovradimensionate, rovinando le tolleranze di assemblaggio.
L'abbinamento dei componenti in ghisa grigia alle esigenze di assemblaggio dei camion richiede un approccio altamente strutturato. È necessario specificare l'esatta classe del materiale ASTM A48 in base ai requisiti termici e di trazione specifici del componente. Il passaggio a parti prelavorate elimina le operazioni secondarie interne e mantiene le linee di assemblaggio in movimento senza colli di bottiglia dimensionali. Inoltre, un rigoroso controllo dei fornitori ti garantisce di collaborare con fonderie in grado di fornire una qualità costante e di grandi volumi.
I team di ingegneria e approvvigionamento dovrebbero agire immediatamente. Controlla i tuoi attuali tassi di scarto della fusione per identificare problemi ricorrenti di porosità o tolleranza. Avviare valutazioni delle capacità (RFI) con partner integrati di fonderia per esplorare la transizione dalle materie prime ai componenti pronti per l'assemblaggio. Dare priorità alla tracciabilità, allo stampaggio automatizzato e ad una solida documentazione PPAP ridurrà drasticamente i tempi di inattività dell'assemblaggio.
R: Focus sulla ghisa grigia Classe 30 o Classe 35 per tamburi freno. Questi gradi garantiscono una conduttività termica ottimale e un'eccellente resistenza al controllo termico. Questo equilibrio specifico garantisce che il componente assorba forti vibrazioni mantenendo la longevità in caso di carichi di frenata estremi e ripetuti.
R: La ghisa grigia offre uno smorzamento delle vibrazioni superiore grazie alla struttura interna in scaglie di grafite. Assorbe le forti vibrazioni del motore diesel molto meglio della ghisa sferoidale. Inoltre, il suo potere lubrificante naturale migliora drasticamente la facilità di lavorazione, che rimane fondamentale per l’efficienza produttiva su geometrie di blocchi complesse.
R: Ricevere pezzi fusi prelavorati elimina completamente i costi di lavorazione interni. Riduce al minimo la gestione degli scarti in fabbrica e ottimizza la logistica in entrata. Quando le parti arrivano pronte per l'assemblaggio, gli operatori possono installarle immediatamente, evitando colli di bottiglia dimensionali e massimizzando la produttività della linea di produzione.
R: Un fornitore affidabile di livello 1 deve fornire certificazioni metallurgiche complete. I documenti essenziali includono rapporti di test sui materiali (MTR) che verificano la composizione chimica, rapporti dettagliati di ispezione dimensionale (dati CMM) e pacchetti PPAP di livello 3 completi per dimostrare processi di produzione coerenti e ripetibili.


