
丨
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 01/10/2026 Origine: Sito


Le attrezzature per la movimentazione dei materiali industriali operano sotto carichi dinamici estremi. Queste macchine sopportano vibrazioni costanti durante le operazioni quotidiane. Devono inoltre rispettare rigorosamente i mandati di sicurezza internazionali. Di conseguenza, il guasto dei componenti rappresenta un rischio ad alta responsabilità per gli operatori delle flotte. I produttori di apparecchiature originali devono affrontare un problema ingegneristico altamente specifico. Gli ingegneri addetti agli acquisti devono bilanciare la richiesta di elevata resistenza alla trazione. Hanno bisogno di questa forza strutturale insieme a un’enorme resistenza agli urti. Allo stesso tempo, devono mantenere la scalabilità della produzione e controllare i budget di produzione. Questo articolo esplora una soluzione materiale altamente affidabile. Scoprirai perché la ghisa sferoidale funge da specifica di base. Spieghiamo i suoi vantaggi rispetto alla ghisa grigia e ai costosi pezzi fucinati in acciaio. Infine, imparerai come questo materiale ottimizza le applicazioni strutturali e di trasmissione critiche per la sicurezza.
Il ferro duttile fornisce l'elevato carico di snervamento e la resistenza alla fatica da impatto necessari per i sistemi di carrelli elevatori portanti critici.
Le applicazioni comuni includono fusi a snodo, alloggiamenti degli assali, distanziali dei freni e staffe di montaggio sull'albero.
L'approvvigionamento di componenti personalizzati in ghisa sferoidale richiede la valutazione delle capacità di test non distruttivi (NDT) e della consistenza metallurgica di una fonderia.
L'approvvigionamento di parti in ghisa sferoidale finite e lavorate direttamente da un'unica fonderia riduce i colli di bottiglia della catena di fornitura e garantisce il rispetto delle tolleranze.
Il ferro duttile possiede una struttura microscopica altamente unica. Presenta formazioni di grafite nodulare piuttosto che scaglie piatte. La ghisa grigia standard contiene queste scaglie piatte di grafite. Quei fiocchi agiscono come punti di stress interni. Incoraggiano la propagazione delle crepe sotto carichi pesanti. La grafite nodulare impedisce completamente questa pericolosa propagazione delle cricche. Questa differenza microscopica garantisce al materiale una resistenza alla trazione superiore. Fornisce inoltre un'eccellente duttilità per macchinari pesanti. Rispetto ai pezzi fucinati in acciaio, la ghisa sferoidale offre un eccezionale smorzamento delle vibrazioni. Offre inoltre una colabilità molto migliore per geometrie complesse.
Resistenza alla trazione: resiste a massicce forze di trazione senza fratturarsi.
Smorzamento delle vibrazioni: i noduli di grafite assorbono naturalmente le frequenze operative del motore.
Duttilità: può flettersi leggermente sotto pressione estrema senza rompersi.
Colabilità: la ghisa duttile fusa scorre facilmente nelle cavità complesse dello stampo.
I carrelli elevatori operano in magazzini impegnativi e ambienti fuoristrada. Queste condizioni sottopongono le strutture dei veicoli a carichi ciclici intensi. Una macchina potrebbe sollevare un pallet da tre tonnellate cinquanta volte al giorno. Questa azione ripetitiva sollecita continuamente il telaio e i meccanismi di sollevamento. Il ferro duttile gestisce magnificamente queste intense forze. Resiste incredibilmente bene alla fatica dovuta ai movimenti ripetitivi. Quando gli operatori navigano su banchine di carico irregolari, il telaio assorbe gli impatti pesanti. I componenti in ferro duttile sopravvivono a questi carichi d'urto improvvisi. Si deformano elasticamente invece di frantumarsi all'istante.
I produttori ottengono notevoli vantaggi economici utilizzando questo materiale. Le fonderie lanciano facilmente forme complesse vicino alla rete. Una forma quasi netta ricorda da vicino il prodotto finale desiderato. Questo processo efficiente riduce drasticamente gli sprechi di materie prime. Elimina la necessità di lavorazioni di sgrossatura eccessive. Inoltre, gli ingegneri possono progettare pareti dei componenti più sottili. Mantengono la stessa integrità strutturale delle parti in ghisa grigia più spesse. Questa strategia di progettazione intelligente riduce il peso complessivo del veicolo. Un veicolo più leggero consuma meno carburante e richiede meno carica della batteria.
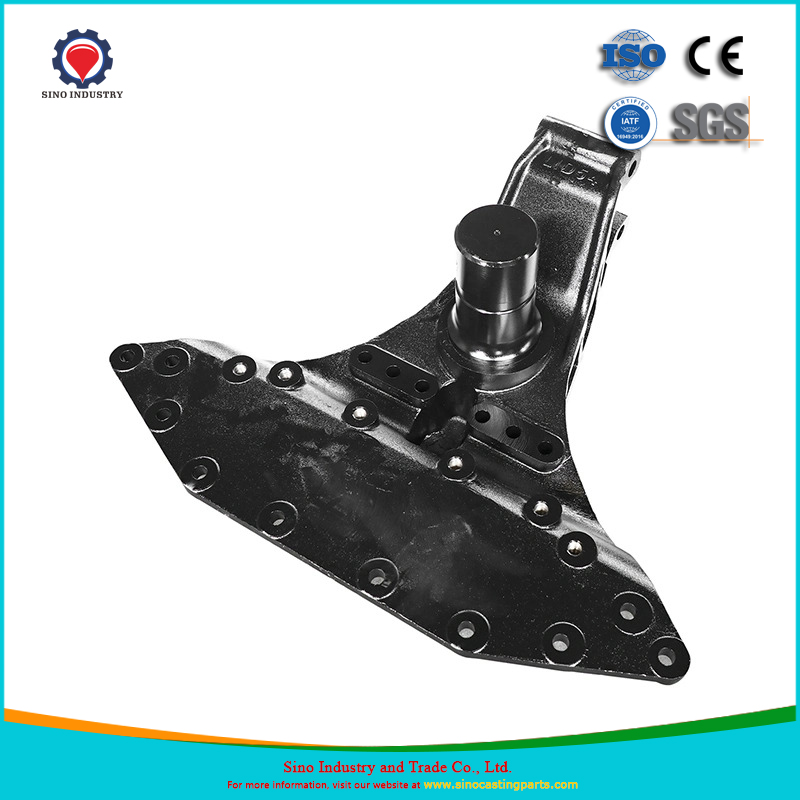
Il meccanismo dello sterzo posteriore richiede un'enorme resistenza agli urti. Deve distribuire i carichi pesanti in modo uniforme sui pneumatici posteriori. Quando un carrello elevatore trasporta il carico utile massimo, l'asse posteriore funge da contrappeso fondamentale. L'affaticamento materiale qui rischia una perdita totale di controllo direzionale. Alta qualità I componenti per carrelli elevatori in ghisa sferoidale eccellono in questa specifica applicazione. Resistono alla fatica e mantengono gli operatori completamente al sicuro. Un fuso a snodo rotto provoca facilmente incidenti catastrofici sul lavoro.
I sistemi frenanti dei carrelli elevatori generano attrito e calore immensi. I distanziali dei freni richiedono una forte stabilità termica per funzionare correttamente. Hanno anche bisogno di una rigorosa precisione dimensionale. Questa precisione garantisce una forza frenante costante su tutto l'asse. Riduce inoltre al minimo la pericolosa dissolvenza del freno durante gli arresti ripetitivi. I mozzi delle ruote devono affrontare sfide operative simili. Resistono allo stress rotazionale sostenendo l'intero peso del veicolo. La ghisa sferoidale mantiene la sua stabilità dimensionale anche in caso di carichi termici elevati.
I montanti sollevano carichi asimmetrici e di massima capacità in alto nell'aria. Le staffe di montaggio richiedono una rigidità strutturale assoluta. Devono resistere costantemente a forti momenti flettenti. Quando un carico pesante si sposta leggermente, il carrello subisce un improvviso stress torsionale. Il ferro duttile fornisce la rigidità necessaria per stabilizzare il carrello. Impedisce al montante di piegarsi pericolosamente durante i sollevamenti pesanti. Questi componenti costituiscono la vera e propria spina dorsale del meccanismo di sollevamento.
Gli ingranaggi interni della trasmissione necessitano di protezione dalle forti vibrazioni operative. I sistemi idraulici richiedono recipienti di contenimento altamente rigidi. Gli alloggiamenti in ferro duttile assorbono efficacemente le vibrazioni del telaio. Impediscono che queste vibrazioni danneggino gli ingranaggi interni sensibili. Prevengono inoltre le perdite di fluido mantenendo le facce di tenuta rigide e resistenti. Un alloggiamento della trasmissione flessibile distrugge rapidamente i cuscinetti interni. Il ferro duttile garantisce che la trasmissione rimanga perfettamente allineata.
Analisi dei componenti del ferro duttile
Tipo di componente |
Requisiti di ingegneria primaria |
Rischio di guasto critico prevenuto |
|---|---|---|
Nocche dello sterzo |
Elevata resistenza agli urti e resistenza alla fatica |
Perdita di controllo direzionale sotto carico |
Distanziali dei freni |
Stabilità termica e precisione dimensionale |
Dissolvenza del freno e forza frenante irregolare |
Staffe per albero |
Elevata rigidità e resistenza ai momenti flettenti |
Crollo del montante o spostamento pericoloso del carico |
Alloggiamenti della trasmissione |
Smorzamento delle vibrazioni e contenimento della pressione |
Disallineamento degli ingranaggi interni e perdite di fluido |
Le parti standard del catalogo spesso non soddisfano i requisiti tecnici moderni. Gli OEM progettano spesso accessori specializzati per settori unici. Aggiornano costantemente le capacità di carico utile per i nuovi modelli pesanti. Adattano inoltre i design dei telai standard ai magazzini a corsie strette. Questi cambiamenti tecnici fungono da importanti fattori scatenanti del progetto. Necessitano di soluzioni personalizzate su misura per specifici punti di stress strutturale. Non è possibile fare affidamento su fusioni standard quando si progettano geometrie di sollevamento proprietarie.
La transizione richiede un processo di progettazione profondamente collaborativo. Gli ingegneri della fonderia devono prima ottimizzare la progettazione degli utensili. Eseguono simulazioni di flusso avanzate utilizzando software specializzato. Queste simulazioni digitali garantiscono che il metallo fuso riempia perfettamente la cavità dello stampo. Identificano potenziali rischi di chiusura a freddo o di porosità prima del getto. Le fonderie poi versano componenti personalizzati in ghisa sferoidale adattati esattamente alle geometrie OEM proprietarie. Questa collaborazione elimina costose riprogettazioni successive.
Revisione CAD: gli ingegneri analizzano i modelli 3D per problemi di colabilità.
Simulazione del flusso: il software prevede come si comporterà il ferro fuso all'interno dello stampo.
Creazione di modelli: gli esperti di utensili realizzano modelli accurati in alluminio o resina.
Versamento del campione: la fonderia produce i prototipi iniziali per i test fisici.
I tempi di consegna richiedono un'attenta pianificazione della produzione. La realizzazione del modello richiede in genere diverse settimane per essere completata. Le fonderie devono condurre una rigorosa ispezione del primo articolo (FAI). Questo controllo completo convalida il prototipo fisico rispetto ai disegni originali. Gli ispettori verificano dimensioni, proprietà dei materiali e finiture superficiali. Solo dopo la piena approvazione della FAI avrà inizio la transizione. La fonderia passa quindi senza problemi alla produzione di grandi volumi. La pianificazione per queste realtà previene ritardi imprevisti nella catena di approvvigionamento.
Una fusione grezza raramente si inserisce direttamente nell'assemblaggio finale del veicolo. Le parti mobili richiedono una precisione dimensionale estremamente rigorosa. I collegamenti dello sterzo e i gruppi albero richiedono adattamenti precisi per funzionare. Senza questa precisione, i collegamenti meccanici si vincolano. Le parti mobili più lente potrebbero subire un forte attrito. Le superfici di accoppiamento non lavorate causano una rapida usura meccanica. La lavorazione di precisione trasforma una robusta fusione grezza in un componente meccanico funzionale.
La lavorazione CNC raggiunge queste tolleranze operative necessarie in modo affidabile. Le finiture superficiali rigorose sono una necessità operativa assoluta. Prevengono l'usura prematura dei costosi componenti di accoppiamento. Proteggono le guarnizioni idrauliche vulnerabili dalla rapida abrasione. Una finitura superficiale ruvida sul supporto di un cilindro idraulico rovina rapidamente la tenuta. Le strette tolleranze CNC garantiscono il perfetto allineamento dei bulloni durante l'assemblaggio finale. Questa precisione impedisce ai meccanici di forzare insieme le parti sulla catena di montaggio.
Le catene di fornitura frammentate aumentano significativamente i rischi del controllo qualità. La spedizione dei getti grezzi a un'officina meccanica separata aggiunge complessità logistica. Gli OEM intelligenti consolidano le loro strategie di approvvigionamento. Acquistano completamente parti in ghisa sferoidale lavorate direttamente da fonderie integrate. Questo approccio strategico garantisce la responsabilità univoca. Se si verifica un difetto, la fonderia se ne occupa completamente. Riduce i colli di bottiglia logistici e semplifica l’intero processo di approvvigionamento.
Il controllo di qualità inizia con la verifica assoluta dei materiali. Le fonderie devono documentare meticolosamente i lotti di calore. Dovrebbero condurre analisi spettrografiche regolari su ogni getto. Questa analisi garantisce che la composizione chimica corrisponda perfettamente al grado richiesto. Le certificazioni dei materiali verificabili sono del tutto obbligatorie. Questi documenti dimostrano la conformità legale agli standard di sicurezza nazionali e internazionali dei carrelli elevatori. Senza un'adeguata tracciabilità, non è possibile garantire l'affidabilità dei componenti.
Le ispezioni visive delle superfici non sono mai sufficienti per le parti critiche per la sicurezza. I difetti del sottosuolo causano guasti meccanici catastrofici sul campo. Le fonderie devono utilizzare protocolli di controlli non distruttivi (NDT). I test ad ultrasuoni verificano la presenza di vuoti interni nascosti in profondità nel metallo. L'ispezione con particelle magnetiche rivela microscopiche crepe superficiali invisibili ad occhio nudo. I protocolli a raggi X identificano porosità nascoste o inclusioni di sabbia. Le buone fonderie identificano questi difetti prima che le parti raggiungano la catena di montaggio.
Le richieste di produzione OEM variano costantemente durante tutto l'anno. Un fornitore affidabile di getti si adatta rapidamente a questi cambiamenti. È necessario valutare la loro capacità di manutenzione continua degli strumenti. I modelli si usurano e richiedono riparazione o sostituzione. La fonderia deve gestire senza intoppi i diversi cicli di produzione. Fornire una qualità costante sia su volumi bassi che elevati è assolutamente essenziale. Un buon partner accresce le proprie capacità insieme alla tua attività.
Trovare il giusto partner per il casting richiede un approccio altamente sistematico. Richiedi audit tecnici completi ai fornitori selezionati. Rivedere i casi di studio passati relativi alla produzione di movimentazione dei materiali. Scopri come hanno risolto in precedenza sfide ingegneristiche simili. Infine, avvia una richiesta di preventivo (RFQ) dettagliata. Basa la tua decisione finale sull'affidabilità a lungo termine del fornitore e sulle capacità di produzione integrata piuttosto che sul solo prezzo unitario.
La scelta del giusto materiale di colata ha un impatto diretto sulla sicurezza generale del carrello elevatore. Estende significativamente la durata delle apparecchiature e riduce i tempi di inattività imprevisti per manutenzione. La scelta di un partner di produzione esperto riduce direttamente le future richieste di garanzia. La ghisa sferoidale rimane la scelta migliore per le applicazioni portanti critiche. Supera semplicemente le prestazioni della ghisa grigia standard e delle costose alternative in acciaio. Gli ingegneri e i team di procurement dovrebbero adottare misure proattive oggi stesso. Invia i tuoi file CAD complessi a un partner di fonderia affidabile. Richiedi una revisione approfondita della producibilità e un'analisi strutturale. Richiedi consigli esatti sulla qualità dei materiali adattati specificamente ai requisiti di carico utile del tuo veicolo. Consolida la tua catena di fornitura per garantire un controllo di qualità più elevato e tempi di assemblaggio più rapidi.
R: La differenza principale risiede nella struttura microscopica della grafite. La ghisa grigia standard contiene scaglie di grafite, che rendono il materiale fragile sotto tensione. La ghisa duttile presenta grafite nodulare (sferica). Questi noduli impediscono la propagazione interna delle cricche. Questa struttura unica garantisce al materiale un'elevata resistenza alla trazione, un'eccellente duttilità e un'enorme resistenza agli urti, essenziale per le attrezzature per la movimentazione di materiali pesanti.
R: I produttori di carrelli elevatori specificano spesso qualità standard come ASTM A536 65-45-12 o 80-55-06. Il grado 65-45-12 offre la massima duttilità ed elevata resistenza agli urti, perfetto per i componenti dello sterzo. Il grado 80-55-06 offre un carico di snervamento più elevato e una migliore resistenza all'usura, rendendolo ideale per parti di trasmissioni fortemente caricate. Entrambi i gradi bilanciano magnificamente resistenza e lavorabilità.
R: La saldatura della ghisa duttile pone gravi sfide metallurgiche e immensi rischi per la sicurezza. Il calore elevato altera permanentemente la struttura nodulare della grafite. Ciò crea microzone fragili altamente soggette a guasti catastrofici. A causa delle rigide norme di sicurezza del settore, non si dovrebbero mai riparare i componenti portanti del carrello elevatore. È necessario sostituire sempre le parti strutturali danneggiate con fusioni nuove e certificate.
R: Lo sviluppo di nuovi strumenti richiede in genere dalle quattro alle otto settimane, a seconda della complessità della parte. Questa sequenza temporale include la creazione di modelli 3D, la progettazione dei gating e la simulazione del flusso digitale. Il versamento e l'ispezione dei campioni iniziali richiedono altre due o quattro settimane. Una volta approvata ufficialmente l’ispezione del primo articolo (FAI), di solito inizia immediatamente l’avvio della produzione di grandi volumi.


