
丨
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-10-09 الأصل: موقع


تتطلب خطوط تجميع الشاحنات الثقيلة إمكانية التنبؤ الصارمة. تؤدي حالات عدم تطابق المكونات بشكل روتيني إلى فترات توقف مكلفة، وارتفاع معدلات الخردة، وتأخر جداول الإنتاج. يجب على الشركات المصنعة تأمين الأجزاء الموثوقة للحفاظ على تحرك تجميع المركبات التجارية بكفاءة. يمكن لجزء واحد غير متسامح أن يوقف التحول بأكمله.
على الرغم من وجود سبائك جديدة خفيفة الوزن، إلا أنها قياسية تظل المسبوكات الحديدية الرمادية مطلبًا أساسيًا لتطبيقات محددة للشاحنات. إنها توفر توازنًا فريدًا بين التوصيل الحراري وتخميد الاهتزاز وكفاءة التصنيع. إن العثور على التطابق الدقيق بين درجة المواد والضغط التشغيلي يفرض موثوقية السيارة على المدى الطويل. أنت بحاجة إلى مكونات مصممة للتعامل مع الضغط الميكانيكي الهائل.
يشرح هذا الدليل المعايير الهندسية وتفاوتات التصنيع وخطوات تقييم المسبك المطلوبة لدمج هذه الأجزاء بسلاسة. سوف تتعلم كيفية مواءمة مواصفات المواد مع وظائف المكونات المميزة. نستكشف أيضًا التحول الحاسم من المواد الخام إلى المكونات الجاهزة للتجميع في بيئة تصنيع الشاحنات OEM أو Tier-1.
مطابقة التطبيق: يتطلب التكامل الناجح محاذاة فئات محددة من الحديد الرمادي ASTM A48 (على سبيل المثال، الفئة 30 مقابل الفئة 40) مع ضغوط الأجزاء الدقيقة (على سبيل المثال، أسطوانات المكابح مقابل كتل المحرك).
كفاءة التجميع: التحديد تعمل مصبوبات الحديد الرمادي المُشكَّلة بدلاً من المسبوكات الخام على تقليل الاحتكاك في سلسلة التوريد وتحويل أعباء ضمان الجودة إلى المسبك.
تقييم البائعين: يجب أن تعطي المسابك المدرجة في القائمة المختصرة الأولوية لتلك التي تتمتع بقدرات PPAP (عملية الموافقة على جزء الإنتاج) المثبتة، وبيانات معدل الخردة التي يمكن التحقق منها، وخطوط التشكيل الآلية لتحقيق الاتساق الكبير الحجم.
يقوم مصنعو الشاحنات باستمرار بمقارنة أداء المواد بقابلية التجميع. يقدم الحديد الرمادي ملفًا هندسيًا مقنعًا. يعتمد على بنية مجهرية مملوءة برقائق الجرافيت. هذه الرقائق تقاطع المصفوفة المعدنية. إنها تخلق مادة ذات قدرة عالية على امتصاص الطاقة.
يبرز تخميد الاهتزاز الفائق كقوة أساسية. تولد الشاحنات التجارية مستويات شديدة من الضوضاء والاهتزاز والخشونة. يمتص الحديد الرمادي بشكل طبيعي هذه الاهتزازات بشكل أفضل من الفولاذ الكربوني. تعمل هذه الخاصية على حماية مكونات المحرك وناقل الحركة المجاورة من التعب المبكر. علاوة على ذلك، توفر المادة إمكانية تصنيع استثنائية. تعمل رقائق الجرافيت الداخلية كمواد تشحيم طبيعية. تقطع أدوات الآلات الحديد بشكل أسرع وتستمر لفترة أطول. كما يوفر الحديد الرمادي قدرة حرارية عالية. فهو يمتص ويبدد الحرارة الشديدة بسرعة، ويمنع الالتواء تحت الحمل الحراري.
ومع ذلك، يجب على الفرق الهندسية الاعتراف بالقيود الصارمة. يظهر الحديد الرمادي قوة شد أقل من الحديد المرن أو الفولاذ المطروق. إنه ينكسر بدلاً من أن ينحني تحت التأثير الشديد. أنها تفتقر إلى ليونة. لا يمكنك تحديده لأذرع التعليق الحاملة أو الأعضاء المتقاطعة للهيكل المعرضة لقوى التواء شديدة.
ونظرًا لهذه القيود، ينشر مصنعو المعدات الأصلية هذه المواد في تطبيقات محددة ومبررة للغاية. ستجده عادةً محددًا لـ:
دوارات وأسطوانات الفرامل: الاستفادة من التبديد السريع للحرارة.
كتل المحرك: الاستفادة من تخميد الاهتزاز لتهدئة محركات الديزل الثقيلة.
الحذافات: تعتمد على الكتلة والثبات للحفاظ على القصور الذاتي الدوراني.
أغلفة المضخات: الاستفادة من الأشكال الهندسية الداخلية المعقدة المصبوبة بدقة عالية.
حالات ناقل الحركة: استخدام الهيكل الصلب لإيواء مجموعات التروس المعقدة.
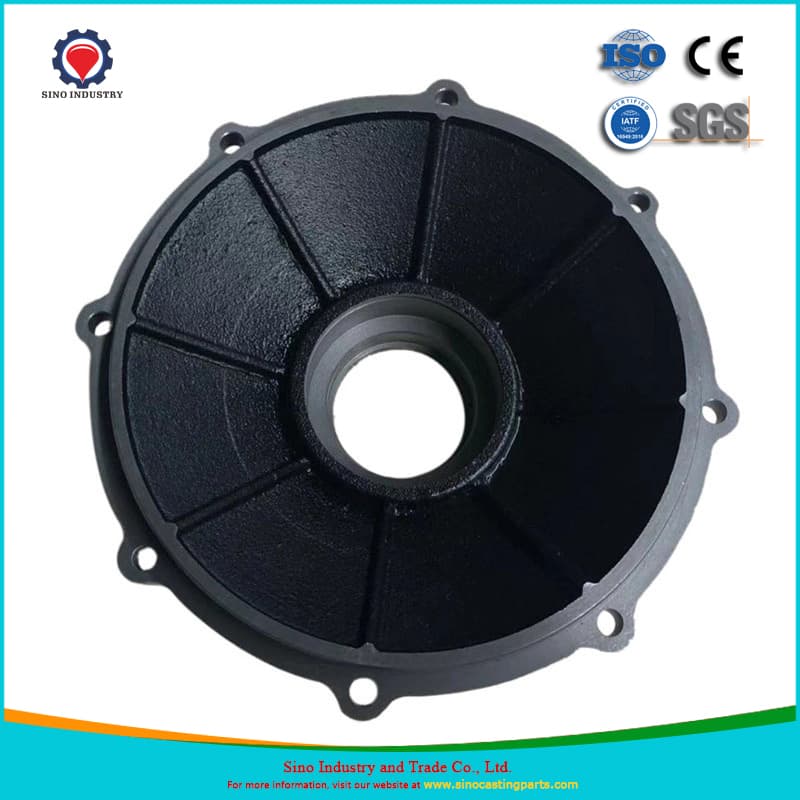
ليس كل الحديد الرمادي يشترك في نفس الخصائص. تصنف مواصفات ASTM A48 الحديد الرمادي بناءً على الحد الأدنى من قوة الشد. يجب على مهندسي الشاحنات مطابقة الفئة الصحيحة مع الضغوط المحددة التي سيتحملها المكون على الطريق. يؤدي عدم التطابق هنا مباشرة إلى فشل الحقل.
توفر درجات الفئة 20 إلى 30 إمكانية تصنيع استثنائية ومقاومة للصدمات الحرارية. أنها تحتوي على نسبة أعلى من رقائق الجرافيت. تدير هذه الدرجات دورات التسخين والتبريد السريعة ببراعة. إنها مناسبة بشكل أفضل للأجزاء التي تتطلب تبديد الحرارة وامتصاص الاهتزازات دون مواجهة أحمال شد عالية. تتناسب مشعبات العادم ومكونات الفرامل شديدة التحمل مع هذا المظهر بشكل مثالي. يؤدي استخدام درجات أعلى لهذه الأجزاء إلى تعقيد عملية التصنيع دون داعٍ دون إضافة قيمة وظيفية.
على العكس من ذلك، توفر درجات الفئة 35 إلى 40 قوة أعلى ومقاومة فائقة للتآكل. إنها تتميز ببنية مصفوفة أكثر إحكامًا وأكثر بيرليتية. أنت بحاجة إلى هذه الدرجات للمطالبة من الناحية الهيكلية مكونات الحديد الزهر الرمادي . تتطلب كتل المحرك ورؤوس الأسطوانات وأقواس التثبيت للخدمة الشاقة هذه الصلابة الإضافية. تتمثل المقايضة في تقليل إمكانية التصنيع، مما يتطلب إدخال أدوات أكثر صرامة على خط التجميع.
تؤثر اعتبارات التصميم بشكل كبير على مدى سهولة وصول أحد المكونات إلى خط التجميع. يجب على المهندسين مراعاة قيود سمك الجدار في وقت مبكر من مرحلة التصميم. تبرد المقاطع السميكة بشكل أبطأ من المقاطع الرقيقة. يخلق هذا التبريد التفاضلي ضغوطًا داخلية وعيوب انكماش. احترس من التحولات المفاجئة بين الجدران السميكة والرقيقة. قم دائمًا بدمج زوايا مسودة سخية. تسمح هذه الزوايا للمسبك بإزالة النموذج من قالب الرمل دون الإضرار بالتجويف. إن منع هذه العيوب في مرحلة التصميم يضمن عمليات تجميع أكثر سلاسة لاحقًا.
فئات الحديد الرمادي ASTM A48 وتطبيقات تجميع الشاحنات
درجة المادة |
قوة الشد (رطل لكل بوصة مربعة) |
نقاط القوة الأساسية |
تطبيقات الشاحنات المشتركة |
|---|---|---|---|
فئة 20 |
20.000 |
أقصى قدر من القدرة على التصنيع، ومقاومة الصدمات الحرارية |
الأغطية غير الهيكلية ومشعبات العادم |
فئة 30 |
30.000 |
مقاومة التآكل المتوازنة وتبديد الحرارة |
أسطوانات الفرامل، دوارات الفرامل، أغلفة المضخات |
فئة 35 |
35000 |
صلابة عالية، وتخميد جيد للاهتزاز |
حالات النقل، بين قوسين الثقيلة |
فئة 40 |
40.000 |
أقصى مقاومة للتآكل، أعلى قوة |
كتل محرك الديزل، رؤوس الاسطوانات |
يبتعد مصنعو الشاحنات بشكل متزايد عن شراء المعادن الخام. يؤدي الحصول على المكونات الجاهزة المُجهزة مسبقًا إلى التخلص من العمليات الثانوية في منشأة تصنيع المعدات الأصلية. هذه الاستراتيجية تحول خط التجميع. عندما تصل الأجزاء مُجهزة بالكامل، يمكن لمديري المصانع تخصيص مساحة أرضية مباشرة لتجميع المركبات بدلاً من صيانة معدات الطحن الثقيلة.
إن التسامح الضيق للأبعاد والتشطيب السطحي المصقول يملي سرعة التجميع بشكل مباشر. إذا تجاوز وجه تركيب مبيت ناقل الحركة تفاوتات التسطيح حتى ببضعة أجزاء من الألف من البوصة، فلن تُغلق مكونات التزاوج. هذا الاختناق يجبر الخط على التوقف. يجب على عمال التجميع إما إعادة صياغة الجزء أو التخلص منه. إن المطالبة بأبعاد هندسية صارمة والتسامح (GD&T) من المورد الخاص بك يضمن الإعداد الفوري. تشطيب السطح (غالبًا ما يتم قياسه بـ Ra) له أهمية كبيرة أيضًا في إغلاق الأسطح. تفشل الحشيات قبل الأوان إذا ظل السطح المصبوب خشنًا للغاية.
يجب أن يتم تخفيف العيب قبل التسليم. يجب أن تقوم المسابك بإجراء الاختبارات غير المدمرة (NDT) في مرحلة التصنيع. غالبًا ما تكشف معالجة المسبوكات الخام عن المسامية المخفية تحت السطح. إن العثور على فراغ بعد حفر فتحة تركيب حرجة يضيع الوقت والمال. اطلب من البائع الخاص بك إجراء اختبار بالموجات فوق الصوتية أو فحص الجسيمات المغناطيسية. تكتشف هذه الطرق العيوب الداخلية قبل أن يعطل المكون خط تجميع الشاحنة. يعمل بروتوكول NDT الاستباقي على إبقاء الأجزاء المعيبة خارج تدفق الخدمات اللوجستية الواردة.
تحمل مكونات الشاحنة مسؤولية هائلة. يؤدي كسر أسطوانة الفرامل أو مفصل التوجيه الفاشل إلى وقوع حوادث كارثية. يجب أن تطبق مصانع التجميع إجراءات صارمة لمراقبة الجودة عبر شبكة الموردين الخاصة بها. تشكل إمكانية التتبع وإصدار الشهادات أساس إدارة المخاطر هذه.
تتطلب كل شحنة شهادات معدنية كاملة. لا تقبل دفعات بدون تقارير اختبار المواد (MTRs). تثبت هذه التقارير الالتزام الصارم بمعايير ASTM A48. يقومون بالتحقق من التركيب الكيميائي وقوة الشد المطلوبة للمعدن المصبوب الفعلي. إذا فشل جزء ما في الحقل، فيجب عليك إرجاعه إلى حرارة فرن معينة.
تتطلب إدارة المسامية والانكماش التواصل المباشر مع مهندسي المسبك. يجب عليك طرح أسئلة محددة حول تصميمات البوابات والناهض الخاصة بهم. يتحكم نظام البوابات في كيفية دخول المعدن المنصهر إلى القالب. يقوم الناهض بتغذية المعدن السائل الإضافي في القالب أثناء تبريده وانكماشه. يؤدي النظام الصاعد ذو التصميم السيئ إلى وجود فراغات هيكلية داخلية. طلب تقارير محاكاة تدفق السوائل. تستخدم المسابك الحديثة برامج لنمذجة عملية الصب والتنبؤ بمواقع الانكماش قبل إنشاء الأدوات المادية.
إن الحفاظ على الاتساق عبر عمليات الإنتاج يفصل الموردين الأكفاء عن الموردين غير الموثوقين. يتطلب تصنيع الشاحنات ذات الحجم الكبير إمكانية تكرار الأبعاد. توفر خطوط صب الرمل الآلية، مثل خطوط DISA، هذا الاتساق الحاسم. القالب اليدوي يقدم خطأ بشري. تقوم الخطوط الآلية بتعبئة الرمال بضغط دقيق ومتكرر. وهذا يمنع حركة جدار القالب أثناء الصب، مما يضمن أن كل عملية صب تتوافق مع مواصفات الأبعاد الأصلية بدقة.
اطلب التحليل الكيميائي عن طريق قياس الطيف الضوئي للانبعاث لكل حرارة.
حدد مواقع اختبار الصلابة الدقيقة في مخطط المكون.
يلزم توفر تقارير CMM (آلة قياس الإحداثيات) لجميع الأبعاد المهمة المُشكلة آليًا.
ضع خطة احتواء واضحة إذا وصلت دفعة معيبة إلى رصيفك.
إن اختيار المسبك المناسب يحدد نجاح استراتيجية الشراء الخاصة بك. يؤدي المورد غير المتطابق إلى حدوث مشكلات لا نهاية لها في عملية التجميع. يجب على فرق المشتريات إجراء تقييمات شاملة قبل منح العقود مصبوبات الحديد الرمادي لقطع غيار الشاحنات.
ابدأ بالتحقق من القدرة وقابلية التوسع. يجب أن تتوافق سعة الحمولة المتاحة للمسبك مع أحجام إنتاج الشاحنات السنوية المتوقعة. هل لديهم القدرة على التوسع في حالة زيادة طلبات سيارتك؟ اسأل عن معدل استخدام القدرات الحالية. المسبك الذي يعمل بقدرة 98% ليس لديه مساحة لاستيعاب طلبات الطوارئ الخاصة بك.
إعطاء الأولوية للموردين الذين يقدمون قدرات متكاملة. يؤدي الحصول على المسبوكات الخام من أحد البائعين وشحنها إلى منشأة أخرى للتصنيع إلى مخاطر لوجستية هائلة. إذا فشل جزء ما في الفحص، فإن الميكانيكي يلوم المسبك، والمسبك يلوم الميكانيكي. يتعامل الشركاء المتكاملون مع عمليات الصب والتصنيع والتشطيب السطحي داخل الشركة. تعمل هذه المسؤولية أحادية المصدر على تقليل الاحتكاك في سلسلة التوريد وتسريع أوقات الحل عند ظهور مشكلات الجودة.
قم بتنفيذ قائمة تدقيق صارمة أثناء زيارتك للموقع:
مراجعة معدلات الخردة التاريخية: اطلب الاطلاع على بيانات الخردة الداخلية الخاصة بهم حول مكونات الشاحنات الثقيلة المماثلة. تشير معدلات الخردة المرتفعة باستمرار إلى ضعف التحكم في العملية.
طلب وثائق PPAP: قم بمراجعة حزم عملية الموافقة على جزء الإنتاج من المستوى 3. فحص تقارير فحص المادة الأولى (FAI) للتأكد من اكتمالها ودقتها.
تقييم برامج صيانة الأدوات: يؤدي الرمل إلى تآكل الأنماط المعدنية بسرعة. اسأل عن عدد المرات التي يقومون فيها بمسح أدواتهم وإصلاحها. تؤدي الأنماط البالية إلى إنشاء أجزاء كبيرة الحجم، مما يؤدي إلى تدمير تفاوتات التجميع.
تتطلب مطابقة مكونات الحديد الرمادي مع احتياجات تجميع الشاحنات اتباع نهج منظم للغاية. يجب عليك تحديد فئة المواد ASTM A48 بالضبط بناءً على متطلبات الحرارة والشد الفريدة للمكون. تؤدي الترقية إلى الأجزاء المُصنعة مسبقًا إلى التخلص من العمليات الثانوية داخل الشركة وتحافظ على حركة خطوط التجميع دون اختناقات في الأبعاد. علاوة على ذلك، يضمن الفحص الصارم للموردين شراكتك مع المسابك القادرة على تقديم جودة متسقة وعالية الحجم.
يجب على فرق الهندسة والمشتريات اتخاذ إجراءات فورية. قم بمراجعة معدلات رفض الصب الحالية لديك لتحديد مشكلات المسامية أو التسامح المتكررة. ابدأ تقييمات القدرات (RFIs) مع شركاء متكاملين في تصنيع المسبك لاستكشاف الانتقال من المواد الخام إلى المكونات الجاهزة للتجميع. سيؤدي إعطاء الأولوية لإمكانية التتبع، والقولبة الآلية، وتوثيق PPAP القوي إلى تقليل وقت توقف التجميع بشكل كبير.
ج: ركز على الحديد الرمادي من الفئة 30 أو الفئة 35 لأسطوانات الفرامل. توفر هذه الدرجات التوصيل الحراري الأمثل ومقاومة ممتازة لفحص الحرارة. يضمن هذا التوازن المحدد أن يمتص المكون الاهتزازات الثقيلة مع الحفاظ على طول العمر تحت أحمال الكبح الشديدة والمتكررة.
ج: يوفر الحديد الرمادي تخميدًا فائقًا للاهتزازات نظرًا لبنيته الداخلية من رقائق الجرافيت. يمتص اهتزازات محركات الديزل الثقيلة بشكل أفضل بكثير من الحديد المرن. بالإضافة إلى ذلك، تعمل مداهنتها الطبيعية على تحسين سهولة التشغيل بشكل كبير، وهو ما يظل أمرًا بالغ الأهمية لكفاءة التصنيع في الأشكال الهندسية المعقدة للكتل.
ج: يؤدي استلام المصبوبات المُشكَّلة مسبقًا إلى التخلص تمامًا من تكاليف التشغيل الداخلية الخاصة بك. فهو يقلل من التعامل مع الخردة في المصنع الخاص بك ويبسط الخدمات اللوجستية الواردة. عندما تصل الأجزاء جاهزة للتجميع، يمكن للمشغلين تركيبها على الفور، وتجنب اختناقات الأبعاد وزيادة إنتاجية خط الإنتاج إلى الحد الأقصى.
ج: يجب على المورد الموثوق به من المستوى الأول تقديم شهادات تعدينية شاملة. تتضمن المستندات الأساسية تقارير اختبار المواد (MTRs) التي تتحقق من التركيب الكيميائي، وتقارير فحص الأبعاد التفصيلية (بيانات CMM)، وحزم PPAP الكاملة من المستوى 3 لإثبات عمليات التصنيع المتسقة والقابلة للتكرار.


