
丨
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-10-09 Kaynak: Alan


Ağır hizmet kamyonu montaj hatları sıkı öngörülebilirlik gerektirir. Bileşen uyumsuzlukları rutin olarak maliyetli arıza sürelerine, yüksek hurda oranlarına ve üretim programlarının gecikmesine neden olur. Üreticilerin, ticari araç montajının verimli bir şekilde hareket etmesini sağlamak için güvenilir parçaları temin etmesi gerekiyor. Tolerans dışı tek bir parça tüm vardiyayı durdurabilir.
Daha yeni hafif alaşımlar mevcut olsa da standart Gri Demir Dökümler, belirli kamyon uygulamaları için temel bir gereklilik olmaya devam etmektedir. Eşsiz bir termal iletkenlik, titreşim sönümleme ve üretim verimliliği dengesi sağlarlar. Malzeme kalitesi ile operasyonel stres arasındaki kesin eşleşmeyi bulmak, uzun vadeli araç güvenilirliğini belirler. Muazzam mekanik strese dayanacak şekilde üretilmiş bileşenlere ihtiyacınız var.
Bu kılavuz, bu parçaları sorunsuz bir şekilde entegre etmek için gereken mühendislik kriterlerini, işleme toleranslarını ve dökümhane değerlendirme adımlarını açıklamaktadır. Malzeme özelliklerini farklı bileşen işlevleriyle nasıl hizalayacağınızı öğreneceksiniz. Ayrıca OEM veya Tier-1 kamyon üretim ortamında ham maddelerden montaja hazır bileşenlere olan kritik geçişi de araştırıyoruz.
Uygulama eşleştirme: Başarılı entegrasyon, belirli ASTM A48 gri demir sınıflarının (örneğin, Sınıf 30 ve Sınıf 40) tam parça gerilimleriyle (örneğin, fren kampanaları ve motor blokları) hizalanmasını gerektirir.
Montaj verimliliği: Belirtme Ham döküm yerine işlenmiş gri demir döküm, tedarik zincirindeki sürtünmeyi azaltır ve kalite güvence yükünü dökümhaneye aktarır.
Satıcı değerlendirmesi: Kısa listeye giren dökümhaneler, yüksek hacim tutarlılığı için kanıtlanmış PPAP (Üretim Parçası Onay Süreci) yeteneklerine, doğrulanabilir hurda oranı verilerine ve otomatik kalıplama hatlarına sahip olanlara öncelik vermelidir.
Kamyon üreticileri sürekli olarak malzeme performansını montaj uygulanabilirliğiyle karşılaştırıyor. Gri demir ilgi çekici bir mühendislik profili sunar. Grafit pullarıyla dolu bir mikro yapıya dayanır. Bu pullar metal matrisi kesintiye uğratır. Enerjiyi absorbe etme yeteneği yüksek bir malzeme yaratırlar.
Üstün titreşim sönümlemesi birincil gücü olarak öne çıkıyor. Ticari kamyonlar ciddi NVH (Gürültü, Titreşim ve Sertlik) seviyeleri üretir. Gri demir doğal olarak bu titreşimleri karbon çeliğinden daha iyi emer. Bu özellik bitişik motor ve şanzıman bileşenlerini erken yorulmaya karşı korur. Ayrıca malzeme olağanüstü işlenebilirlik sunar. Dahili grafit pulları doğal bir yağlayıcı görevi görür. İşleme takımları demiri daha hızlı keser ve çok daha uzun süre dayanır. Gri demir ayrıca yüksek termal kapasite sağlar. Yoğun ısıyı hızla emip dağıtarak termal yük altında çarpılmayı önler.
Ancak mühendislik ekiplerinin katı sınırlamaları kabul etmesi gerekir. Gri demir, sünek demir veya dövme çeliğe göre daha düşük çekme mukavemeti gösterir. Aşırı darbe altında bükülmek yerine kırılır. Süneklikten yoksundur. Ağır bükülme kuvvetlerine maruz kalan yük taşıyan süspansiyon kolları veya şasi traversleri için bunu belirtemezsiniz.
Bu kısıtlamalar göz önüne alındığında, OEM'ler bu malzemeyi son derece spesifik, haklı uygulamalarda kullanıyor. Genellikle şunun için belirtilmiş olduğunu göreceksiniz:
Fren rotorları ve kampanaları: Hızlı ısı dağıtımından yararlanılır.
Motor blokları: Ağır dizel motorları susturmak için titreşim sönümlemeden yararlanılıyor.
Volanlar: Dönme ataletini korumak için kütleye ve stabiliteye güvenmek.
Pompa gövdeleri: Yüksek hassasiyetle dökülen karmaşık iç geometrilerden yararlanılır.
Şanzıman kasaları: Karmaşık dişli gruplarını barındırmak için sert yapının kullanılması.
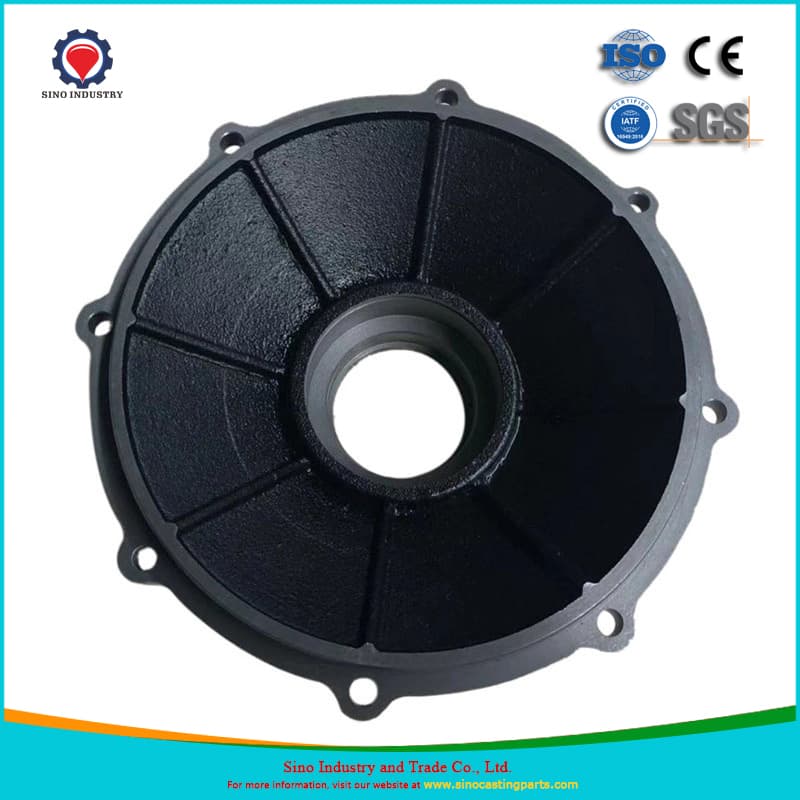
Tüm gri demir aynı özellikleri paylaşmaz. ASTM A48 spesifikasyonu gri demiri minimum çekme mukavemetine göre sınıflandırır. Kamyon mühendisleri, bileşenin yolda dayanacağı spesifik gerilimlere göre doğru sınıfı eşleştirmelidir. Buradaki uyumsuzluk doğrudan saha arızalarına yol açmaktadır.
Sınıf 20 ila 30 kaliteler olağanüstü işlenebilirlik ve termal şok direnci sağlar. Daha yüksek oranda grafit pulları içerirler. Bu kaliteler hızlı ısıtma ve soğutma döngülerini mükemmel bir şekilde yönetir. Yüksek çekme yükleriyle karşılaşmadan ısı dağıtımı ve titreşim emilimi gerektiren parçalar için en uygunudur. Egzoz manifoldları ve ağır hizmet fren bileşenleri bu profile mükemmel uyum sağlar. Bu parçalar için daha yüksek kalitelerin kullanılması, işlevsel değer katmadan işlemeyi gereksiz yere karmaşıklaştırır.
Buna karşılık, Sınıf 35 ila 40 kaliteleri daha yüksek mukavemet ve üstün aşınma direnci sunar. Daha sıkı, daha perlitik bir matris yapısına sahiptirler. Yapısal olarak zorlu işler için bu notlara ihtiyacınız var gri demir döküm bileşenleri . Motor blokları, silindir kafaları ve ağır hizmet montaj braketleri bu ekstra sağlamlığı gerektirir. Bu ödün, işlenebilirliği azaltır ve montaj hattında daha sert takımların kullanılmasını gerektirir.
Tasarım hususları, bir bileşenin montaj hattına ne kadar kolay ulaştığını büyük ölçüde etkiler. Mühendisler, tasarım aşamasının başlarında duvar kalınlığı sınırlamalarını hesaba katmalıdır. Kalın bölümler ince bölümlere göre daha yavaş soğur. Bu diferansiyel soğutma, iç gerilimler ve büzülme kusurları yaratır. Kalın ve ince duvarlar arasındaki ani geçişlere dikkat edin. Daima cömert taslak açıları kullanın. Bu açılar, dökümhanenin boşluğa zarar vermeden modeli kum kalıptan çıkarmasına olanak tanır. Bu kusurların tasarım aşamasında önlenmesi, daha sonra montaj işlemlerinin daha sorunsuz yapılmasını garanti eder.
ASTM A48 Gri Demir Sınıfları ve Kamyon Montaj Uygulamaları
Malzeme Sınıfı |
Çekme Dayanımı (psi) |
Temel Güçlü Yönler |
Ortak Kamyon Uygulamaları |
|---|---|---|---|
Sınıf 20 |
20.000 |
Maksimum işlenebilirlik, termal şok direnci |
Yapısal olmayan kapaklar, egzoz manifoldları |
Sınıf 30 |
30.000 |
Dengeli aşınma direnci ve ısı dağılımı |
Fren kampanaları, fren rotorları, pompa gövdeleri |
Sınıf 35 |
35.000 |
Yüksek sertlik, iyi titreşim sönümleme |
Şanzıman kasaları, ağır braketler |
Sınıf 40 |
40.000 |
Maksimum aşınma direnci, en yüksek dayanıklılık |
Dizel motor blokları, silindir kafaları |
Kamyon üreticileri giderek daha fazla ham metal satın almaktan uzaklaşıyor. Önceden işlenmiş anahtar teslimi bileşenlerin tedarik edilmesi, OEM tesisindeki ikincil işlemleri ortadan kaldırır. Bu strateji montaj hattını dönüştürüyor. Parçalar tamamen işlenmiş olarak ulaştığında, tesis yöneticileri ağır frezeleme ekipmanının bakımı yerine zemin alanını doğrudan araç montajına ayırabilir.
Sıkı boyut toleransı ve iyileştirilmiş yüzey kalitesi, montaj hızını doğrudan belirler. Şanzıman mahfazası montaj yüzü düzlük toleranslarını bir inçin birkaç binde biri kadar aşarsa, eşleşen bileşenler sızdırmazlık sağlamayacaktır. Bu darboğaz hattı durmaya zorluyor. Montaj işçileri ya parçayı yeniden işlemeli ya da atmalıdır. Tedarikçinizden katı geometrik boyutlandırma ve tolerans (GD&T) talep etmeniz anında montajı garanti eder. Yüzey kalitesi (genellikle Ra cinsinden ölçülür) yüzeylerin sızdırmazlığı açısından da büyük önem taşır. Döküm yüzeyi çok pürüzlü kalırsa contalar zamanından önce arızalanır.
Kusurların azaltılması teslimattan önce gerçekleştirilmelidir. Dökümhaneler işleme aşamasında Tahribatsız Muayene (NDT) yapmalıdır. Ham dökümlerin işlenmesi çoğu zaman gizli yüzey altı gözenekliliğini ortaya çıkarır. Kritik bir montaj deliğini frezeledikten sonra boşluk bulmak zaman ve para kaybına neden olur. Satıcınızdan ultrasonik test veya manyetik parçacık muayenesi yapmasını isteyin. Bu yöntemler, bileşen kamyon montaj hattını bozmadan önce dahili kusurları yakalar. Proaktif bir NDT protokolü, arızalı parçaları gelen lojistik akışınızın dışında tutar.
Kamyon bileşenleri büyük sorumluluk taşır. Çatlak bir fren tamburu veya arızalı bir direksiyon mafsalı ciddi kazalara neden olur. Montaj tesisleri, tedarikçi ağlarında sıkı kalite kontrol önlemlerini uygulamalıdır. İzlenebilirlik ve sertifikasyon bu risk yönetiminin temelini oluşturur.
Her gönderi tam metalürjik sertifikalar gerektirir. Malzeme Test Raporları (MTR'ler) olmayan partileri kabul etmeyin. Bu raporlar ASTM A48 standartlarına sıkı sıkıya bağlı kalındığını kanıtlıyor. Gerçek dökülen metalin kimyasal bileşimini ve gerekli çekme mukavemetini doğrularlar. Bir parça sahada arızalanırsa, bunun izini belirli bir fırın sıcaklığına kadar takip etmelisiniz.
Gözeneklilik ve büzülmeyi yönetmek, dökümhane mühendisleriyle doğrudan iletişim kurmayı gerektirir. Geçit ve yükseltici tasarımları hakkında özel sorular sormalısınız. Yolluk sistemi, erimiş metalin kalıba nasıl girdiğini kontrol eder. Yükseltici, soğuyup büzülürken döküm parçasına fazladan sıvı metal besler. Kötü tasarlanmış bir yükseltici sistem, iç yapısal boşluklara yol açar. Akışkan akışı simülasyon raporlarını talep edin. Modern dökümhaneler, fiziksel kalıp oluşturmadan önce dökümü modellemek ve çekme yerlerini tahmin etmek için yazılım kullanır.
Üretim süreçlerinde tutarlılığın sürdürülmesi, yetenekli tedarikçileri güvenilmez olanlardan ayırır. Yüksek hacimli kamyon üretimi boyutsal tekrarlanabilirlik gerektirir. DISA hatları gibi otomatik kum döküm hatları bu kritik tutarlılığı sağlar. Manuel kalıplama insan hatasını beraberinde getirir. Otomatik hatlar kumu tam ve tekrarlanabilir basınçla paketler. Bu, döküm sırasında kalıp duvarının hareketini önleyerek her dökümün orijinal boyut spesifikasyonlarına tam olarak uymasını sağlar.
Her ısı için optik emisyon spektrometresi yoluyla kimyasal analiz talep edin.
Bileşen planında tam sertlik testi konumlarını belirtin.
Tüm kritik işlenmiş boyutlar için CMM (Koordinat Ölçme Makinesi) raporlarını zorunlu tutun.
Arızalı bir partinin iskelenize ulaşması durumunda net bir muhafaza planı oluşturun.
Doğru dökümhaneyi seçmek, tedarik stratejinizin başarısını belirler. Uyumsuz bir tedarikçi sonsuz montaj sorunları yaratır. Tedarik ekipleri, ihaleleri vermeden önce kapsamlı değerlendirmeler yapmalıdır. kamyon parçaları için gri demir dökümler.
Kapasiteyi ve ölçeklenebilirliği doğrulayarak başlayın. Bir dökümhanenin mevcut tonaj kapasitesi, öngörülen yıllık kamyon üretim hacimleriyle uyumlu olmalıdır. Araç siparişlerinizin artması durumunda ölçeği artırabilecek fırın kapasiteleri var mı? Güncel kapasite kullanım oranlarını sorun. %98 kapasiteyle çalışan bir dökümhanenin acil durum siparişlerinizi karşılayacak yeri yoktur.
Entegre yetenekler sunan satıcılara öncelik verin. Ham dökümlerin bir satıcıdan tedarik edilmesi ve bunların işleme için başka bir tesise gönderilmesi büyük lojistik riskleri beraberinde getirir. Bir parça muayeneden geçemezse, makinist dökümhaneyi suçlar ve dökümhane de makinisti suçlar. Entegre iş ortakları şirket içi döküm, işleme ve yüzey bitirme işlemlerini gerçekleştirir. Bu tek kaynak sorumluluğu, tedarik zincirindeki sürtüşmeleri azaltır ve kalite sorunları ortaya çıktığında çözüm sürelerini hızlandırır.
Saha ziyaretiniz sırasında sıkı bir denetim kontrol listesi uygulayın:
Geçmiş hurda oranlarını inceleyin: Benzer ağır hizmet kamyon parçalarına ilişkin şirket içi hurda verilerini görmeyi isteyin. Sürekli olarak yüksek hurda oranları, zayıf proses kontrolünün göstergesidir.
PPAP belgelerini isteyin: Seviye 3 Üretim Parçası Onay Süreci paketlerini inceleyin. Birinci Ürün İncelemesi (FAI) raporlarını eksiksizlik ve doğruluk açısından inceleyin.
Alet bakım programlarını değerlendirin: Kum, metal kalıpları hızla aşındırır. Takımlarını ne sıklıkta tarayıp onardıklarını sorun. Aşınmış desenler aşırı büyük parçalar oluşturarak montaj toleranslarını bozar.
Gri demir bileşenlerin kamyon montaj ihtiyaçlarıyla eşleştirilmesi, oldukça yapılandırılmış bir yaklaşım gerektirir. Bileşenin benzersiz termal ve çekme gereksinimlerine göre ASTM A48 malzeme sınıfını tam olarak belirtmeniz gerekir. Önceden işlenmiş parçalara yükseltme, şirket içi ikincil işlemleri ortadan kaldırır ve montaj hatlarının boyutsal darboğazlar olmadan hareket etmesini sağlar. Ayrıca, sıkı tedarikçi incelemesi, tutarlı, yüksek hacimli kalite sunabilen dökümhanelerle ortaklık yapmanızı sağlar.
Mühendislik ve satın alma ekipleri derhal harekete geçmelidir. Tekrarlanan gözeneklilik veya tolerans sorunlarını belirlemek için mevcut döküm reddetme oranlarınızı denetleyin. Hammaddelerden montaja hazır bileşenlere geçişi keşfetmek için entegre dökümhane işleme ortaklarıyla yetenek değerlendirmeleri (RFI'ler) başlatın. İzlenebilirliğe, otomatik kalıplamaya ve sağlam PPAP belgelerine öncelik vermek, montajın aksama süresini büyük ölçüde azaltacaktır.
C: Fren kampanaları için Sınıf 30 veya Sınıf 35 gri demire odaklanın. Bu kaliteler optimum ısı iletkenliği ve ısı kontrolüne karşı mükemmel direnç sağlar. Bu özel denge, bileşenin ağır titreşimleri absorbe etmesini ve aşırı, tekrarlanan frenleme yükleri altında uzun ömürlü olmasını sağlar.
C: Gri demir, dahili grafit pul yapısı nedeniyle üstün titreşim sönümlemesi sunar. Ağır dizel motor titreşimlerini sfero dökümden çok daha iyi emer. Ek olarak, doğal kayganlığı, karmaşık blok geometrilerinde üretim verimliliği açısından kritik öneme sahip olan işleme kolaylığını büyük ölçüde artırır.
C: Önceden işlenmiş dökümlerin alınması, dahili işleme ek yükünüzü tamamen ortadan kaldırır. Fabrikanızda hurda elleçleme işlemini en aza indirir ve gelen lojistiği kolaylaştırır. Parçalar montaja hazır olarak ulaştığında, operatörler bunları hemen monte edebilir, böylece boyutsal darboğazlardan kaçınılır ve üretim hattı verimi en üst düzeye çıkarılır.
C: Güvenilir bir 1. Kademe tedarikçinin kapsamlı metalurji sertifikaları sağlaması gerekir. Temel belgeler arasında kimyasal bileşimi doğrulayan Malzeme Test Raporları (MTR'ler), ayrıntılı boyutsal inceleme raporları (CMM verileri) ve tutarlı, tekrarlanabilir üretim süreçlerini kanıtlamak için eksiksiz Seviye 3 PPAP paketleri yer alır.


