
丨
Zobrazení: 0 Autor: Editor webu Čas publikování: 2026-10-01 Původ: místo


Průmyslová manipulační zařízení pracují při extrémním dynamickém zatížení. Tyto stroje snášejí konstantní vibrace během každodenního provozu. Musí také přísně dodržovat mezinárodní bezpečnostní mandáty. V důsledku toho selhání komponent představuje vysoké riziko pro provozovatele vozového parku. Výrobci originálního vybavení čelí vysoce specifickému technickému problému. Inženýři nákupu musí vyvážit požadavek na vysokou pevnost v tahu. Potřebují tuto strukturální pevnost spolu s masivní odolností proti nárazu. Zároveň musí udržovat škálovatelnost výroby a kontrolovat výrobní rozpočty. Tento článek zkoumá vysoce spolehlivé materiálové řešení. Zjistíte, proč tvárná litina slouží jako základní specifikace. Vysvětlíme jeho výhody oproti šedé litině a drahým ocelovým výkovkům. Nakonec se dozvíte, jak tento materiál optimalizuje kritické bezpečnostní hnací ústrojí a konstrukční aplikace.
Tvárná litina poskytuje vysokou mez kluzu a odolnost proti rázové únavě nezbytnou pro kritické nosné systémy vysokozdvižných vozíků.
Mezi běžné aplikace patří otočné čepy řízení, pouzdra náprav, rozpěrky brzd a montážní držáky stožáru.
Získávání vlastních součástí z tvárné litiny vyžaduje vyhodnocení schopností slévárny nedestruktivního testování (NDT) a metalurgické konzistence.
Nákup hotových, obrobených dílů z tvárné litiny přímo ze slévárny jednoho zdroje snižuje úzká místa dodavatelského řetězce a zajišťuje dodržování tolerancí.
Tvárná litina má velmi unikátní mikroskopickou strukturu. Vyznačuje se spíše nodulárními grafitovými formacemi než plochými vločkami. Standardní šedá litina obsahuje tyto ploché grafitové vločky. Tyto vločky fungují jako vnitřní stresové body. Podporují šíření trhlin při velkém zatížení. Nodulární grafit tomuto nebezpečnému šíření trhlin zcela zabraňuje. Tento mikroskopický rozdíl propůjčuje materiálu vynikající pevnost v tahu. Poskytuje také vynikající tažnost pro těžké stroje. V porovnání s ocelovými výkovky nabízí tvárná litina výjimečné tlumení vibrací. Poskytuje také mnohem lepší slévatelnost pro složité geometrie.
Pevnost v tahu: Zvládá masivní tažné síly bez prasknutí.
Tlumení vibrací: Grafitové kuličky přirozeně absorbují provozní frekvence motoru.
Tažnost: Při extrémním tlaku se může mírně ohnout, aniž by praskla.
Slévatelnost: Roztavená tvárná litina snadno teče do složitých dutin forem.
Vysokozdvižné vozíky pracují v náročných skladech a v náročných terénních prostředích. Tyto podmínky vystavují konstrukce vozidel intenzivnímu cyklickému zatížení. Stroj může zvednout třítunové palety padesátkrát denně. Tato opakující se činnost neustále zatěžuje podvozek a zvedací mechanismy. Tvárná litina tyto intenzivní síly krásně zvládá. Neuvěřitelně dobře odolává únavě z opakovaného pohybu. Když obsluha přejíždí přes nerovné nakládací rampy, podvozek absorbuje silné nárazy. Součásti z tvárné litiny přežijí tato náhlá rázová zatížení. Deformují se elasticky, místo aby se okamžitě rozbily.
Výrobci dosahují použitím tohoto materiálu značných ekonomických výhod. Slévárny snadno odlévají složité téměř čisté tvary. Téměř čistý tvar se velmi podobá konečnému požadovanému produktu. Tento účinný proces dramaticky snižuje plýtvání surovinami. Eliminuje potřebu nadměrného hrubého obrábění. Kromě toho mohou inženýři navrhnout tenčí stěny součástí. Udržují stejnou strukturální integritu jako silnější díly ze šedé litiny. Tato strategie inteligentního designu snižuje celkovou hmotnost vozidla. Lehčí vozidlo spotřebuje méně paliva a vyžaduje méně energie baterie.
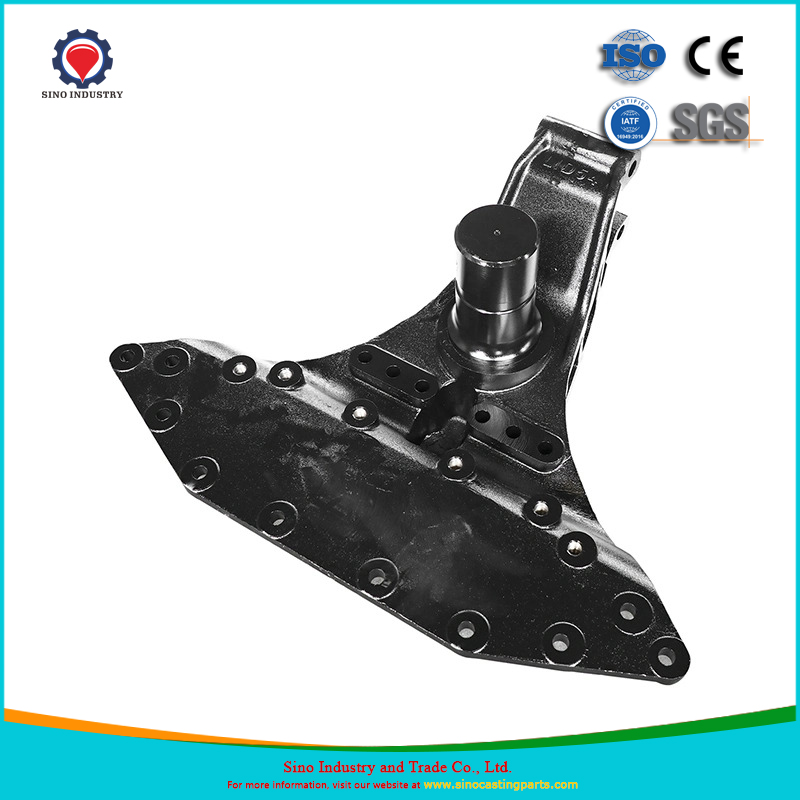
Mechanismus zadního řízení vyžaduje masivní odolnost proti nárazu. Musí rovnoměrně rozložit těžký náklad na zadní pneumatiky. Když vysokozdvižný vozík nese maximální užitečné zatížení, zadní náprava funguje jako rozhodující protizávaží. Únava materiálu zde riskuje úplnou ztrátu kontroly směru. Vysoce kvalitní komponenty vysokozdvižných vozíků z tvárné litiny vynikají v této specifické aplikaci. Odolávají únavě a zajišťují naprostou bezpečnost obsluhy. Prasklý kloub řízení snadno způsobí katastrofální nehody na pracovišti.
Brzdové systémy vysokozdvižných vozíků vytvářejí obrovské tření a teplo. Brzdové rozpěrky vyžadují silnou tepelnou stabilitu, aby správně fungovaly. Potřebují také přísnou rozměrovou přesnost. Tato přesnost zajišťuje konzistentní brzdnou sílu na celé nápravě. Minimalizuje také nebezpečné slábnutí brzd během opakovaných zastávek. Náboje kol čelí podobným provozním problémům. Odolávají rotačnímu namáhání a zároveň nesou celou hmotnost vozidla. Tvárná litina si zachovává svou tvarovou stálost i při vysokém tepelném zatížení.
Stožáry zvedají asymetrická a maximální nosnost vysoko do vzduchu. Montážní držáky vyžadují absolutní konstrukční tuhost. Musí neustále odolávat silným ohybovým momentům. Když se těžký náklad mírně posune, vozík zažije náhlé torzní napětí. Tvárná litina poskytuje tuhost potřebnou pro stabilizaci vozíku. Zabraňuje nebezpečnému ohýbání stožáru při těžkých zvedání. Tyto komponenty tvoří doslova páteř zvedacího mechanismu.
Vnitřní ozubení převodovky potřebuje ochranu před drsnými provozními vibracemi. Hydraulické systémy vyžadují vysoce pevné ochranné nádoby. Kryty z tvárné litiny účinně absorbují vibrace podvozku. Zabraňují tomu, aby tyto vibrace poškodily citlivá vnitřní ozubená kola. Zabraňují také únikům kapalin tím, že udržují tuhé, nepoddajné těsnicí plochy. Ohebná skříň převodovky rychle ničí vnitřní ložiska. Tvárná litina zajišťuje, že hnací ústrojí zůstane dokonale vyrovnané.
Analýza složek z tvárné litiny
Typ součásti |
Primární inženýrský požadavek |
Zabráněno riziku kritického selhání |
|---|---|---|
Klouby řízení |
Vysoká odolnost proti nárazu a únavová pevnost |
Ztráta kontroly směru při zatížení |
Brzdové rozpěrky |
Tepelná stabilita a rozměrová přesnost |
Slábnutí brzd a nerovnoměrná brzdná síla |
Stožárové držáky |
Vysoká tuhost a odolnost proti ohybovým momentům |
Zhroucení stožáru nebo nebezpečné posunutí nákladu |
Pouzdra hnacího ústrojí |
Tlumení vibrací a omezení tlaku |
Nesouosost vnitřního převodu a úniky kapaliny |
Standardní katalogové díly často nesplňují moderní technické požadavky. OEM často navrhují specializovaná příslušenství pro jedinečná průmyslová odvětví. Neustále zvyšují kapacitu užitečného zatížení pro nové modely pro těžký provoz. Přizpůsobují také standardní konstrukce podvozků pro sklady s úzkými uličkami. Tyto technické posuny fungují jako hlavní spouštěče projektu. Vyžadují vlastní řešení šitá na míru konkrétním konstrukčním namáháním. Při navrhování vlastních zvedacích geometrií se nemůžete spoléhat na standardní odlitky.
Přechod vyžaduje hluboce spolupracující inženýrský proces. Slévárenští inženýři musí nejprve optimalizovat konstrukci nástrojů. Provádějí pokročilé simulace proudění pomocí specializovaného softwaru. Tyto digitální simulace zajišťují, že roztavený kov dokonale vyplní dutinu formy. Identifikují potenciální studené uzávěry nebo rizika poréznosti před naléváním. Slévárny pak nalévají zakázkové komponenty z tvárné litiny přizpůsobené přesně proprietární geometrii OEM. Tato spolupráce eliminuje pozdější nákladné redesigny.
Recenze CAD: Inženýři analyzují 3D modely z hlediska problémů se slévatelností.
Simulace toku: Software předpovídá, jak se bude roztavené železo chovat uvnitř formy.
Vytváření vzorů: Odborníci na nástroje vytvářejí přesné vzory z hliníku nebo pryskyřice.
Odlévání vzorků: Slévárna vyrábí první prototypy pro fyzické testování.
Dodací lhůty vyžadují pečlivé plánování výroby. Vytvoření vzoru obvykle trvá několik týdnů. Slévárny musí provést přísnou kontrolu prvního článku (FAI). Tato komplexní kontrola ověřuje fyzický prototyp oproti originálním výkresům. Inspektoři ověřují rozměry, vlastnosti materiálů a povrchové úpravy. Teprve po úplném schválení FAI začíná přechod. Slévárna pak plynule přechází do velkosériové výroby. Plánování těchto skutečností zabraňuje neočekávaným zpožděním dodavatelského řetězce.
Surový odlitek se jen zřídka hodí přímo do konečné montáže vozidla. Pohyblivé části vyžadují extrémně přísnou rozměrovou přesnost. Táhla řízení a sestavy stožáru vyžadují přesné lícování, aby fungovaly. Bez této přesnosti se mechanické vazby vážou. Pomalejší pohyblivé části mohou trpět silným třením. Neopracované dosedací plochy způsobují rychlé mechanické opotřebení. Přesné obrábění přemění pevný surový odlitek na funkční mechanickou součást.
CNC obrábění těchto nezbytných provozních tolerancí spolehlivě dosahuje. Přísné povrchové úpravy jsou naprostou provozní nutností. Zabraňují předčasnému opotřebení drahých protikusů. Chrání zranitelná hydraulická těsnění před rychlým oděrem. Hrubá povrchová úprava na držáku hydraulického válce rychle ničí těsnění. Pevné CNC tolerance zajišťují dokonalé zarovnání šroubů během konečné montáže. Tato přesnost zabraňuje mechanikům přitlačit díly k sobě na montážní lince.
Fragmentované dodavatelské řetězce výrazně zvyšují rizika kontroly kvality. Přeprava surových odlitků do samostatné strojírny zvyšuje logistickou složitost. Chytří výrobci OEM konsolidují své strategie získávání zdrojů. Nakupují naplno obráběné díly z tvárné litiny přímo z integrovaných sléváren. Tento strategický přístup zaručuje jednobodovou odpovědnost. Pokud dojde k závadě, slévárna ji kompletně řeší. Snižuje logistická úzká místa a zefektivňuje celý proces nákupu.
Kontrola kvality začíná absolutním ověřením materiálu. Slévárny musí pečlivě dokumentovat své šarže tepla. Měli by provádět pravidelnou spektrografickou analýzu při každém nalití. Tato analýza zajišťuje, že chemické složení dokonale odpovídá požadované jakosti. Ověřitelné materiálové certifikace jsou zcela povinné. Tyto dokumenty prokazují právní shodu s národními a mezinárodními bezpečnostními standardy vysokozdvižných vozíků. Bez řádné sledovatelnosti nemůžete zaručit spolehlivost komponent.
U dílů kritických z hlediska bezpečnosti není vizuální kontrola povrchu nikdy dost. Podpovrchové vady způsobují katastrofální mechanické poruchy v terénu. Slévárny musí používat protokoly nedestruktivního testování (NDT). Ultrazvukové testování kontroluje vnitřní dutiny skryté hluboko uvnitř kovu. Magnetická kontrola částic odhalí mikroskopické povrchové trhliny, které jsou pouhým okem neviditelné. Rentgenové protokoly identifikují skrytou pórovitost nebo pískové inkluze. Dobré slévárny identifikují tyto nedostatky dříve, než se díly dostanou na vaši montážní linku.
Požadavky na výrobu OEM v průběhu roku neustále kolísají. Spolehlivý dodavatel odlitků se těmto změnám rychle přizpůsobí. Musíte posoudit jejich kapacitu pro průběžnou údržbu nástrojů. Vzory se opotřebovávají a vyžadují opravu nebo výměnu. Slévárna musí plynule zvládat různé výrobní běhy. Poskytování konzistentní kvality v malých i velkých objemech je naprosto nezbytné. Dobrý partner rozvíjí svou kapacitu vedle vašeho podnikání.
Nalezení správného castingového partnera vyžaduje vysoce systematický přístup. Vyžádejte si komplexní technické audity od svých dodavatelů, kteří jsou zařazeni do užšího výběru. Projděte si jejich minulé případové studie výroby manipulace s materiálem. Pochopte, jak dříve řešili podobné technické problémy. Nakonec spusťte podrobnou žádost o cenovou nabídku (RFQ). Založte své konečné rozhodnutí na dlouhodobé spolehlivosti dodavatele a integrovaných výrobních schopnostech spíše než na samotné jednotkové ceně.
Výběr správného odlévacího materiálu přímo ovlivňuje celkovou bezpečnost vysokozdvižného vozíku. Výrazně prodlužuje životnost zařízení a snižuje neočekávané prostoje při údržbě. Výběr zkušeného výrobního partnera přímo snižuje budoucí záruční nároky. Tvárná litina zůstává vynikající volbou pro kritické nosné aplikace. Jednoduše předčí standardní šedou litinu a drahé alternativy oceli. Inženýři a nákupní týmy by dnes měli podniknout proaktivní kroky. Odešlete své složité soubory CAD důvěryhodnému slévárenskému partnerovi. Vyžádejte si důkladnou kontrolu zpracovatelnosti a strukturální analýzu. Požádejte o přesné doporučení jakosti materiálu šité na míru požadavkům na užitečné zatížení vašeho vozidla. Konsolidujte svůj dodavatelský řetězec, abyste zajistili vyšší kontrolu kvality a rychlejší montážní časy.
A: Primární rozdíl spočívá v mikroskopické struktuře grafitu. Standardní šedá litina obsahuje grafitové vločky, díky nimž je materiál pod tahem křehký. Tvárná litina se vyznačuje nodulárním (kulovitým) grafitem. Tyto uzlíky zabraňují šíření vnitřních trhlin. Tato jedinečná struktura propůjčuje materiálu vysokou pevnost v tahu, vynikající tažnost a masivní odolnost proti nárazu, která je nezbytná pro zařízení pro manipulaci s těžkým materiálem.
Odpověď: Výrobci vysokozdvižných vozíků často specifikují standardní třídy jako ASTM A536 65-45-12 nebo 80-55-06. Třída 65-45-12 nabízí maximální tažnost a vysokou odolnost proti nárazu, ideální pro komponenty řízení. Třída 80-55-06 poskytuje vyšší mez kluzu a lepší odolnost proti opotřebení, takže je ideální pro silně zatížené díly hnacího ústrojí. Obě třídy krásně vyvažují pevnost a obrobitelnost.
Odpověď: Svařování tvárné litiny představuje vážné metalurgické problémy a nesmírná bezpečnostní rizika. Vysoké teplo trvale mění strukturu nodulárního grafitu. To vytváří křehké mikrozóny vysoce náchylné ke katastrofálnímu selhání. Kvůli přísným průmyslovým bezpečnostním předpisům byste nikdy neměli opravovat součásti nosných vysokozdvižných vozíků. Poškozené konstrukční díly musíte vždy vyměnit za nové, certifikované odlitky.
Odpověď: Vývoj nových nástrojů obvykle trvá čtyři až osm týdnů, v závislosti na složitosti součásti. Tato časová osa zahrnuje vytváření 3D vzorů, návrh hradlování a digitální simulaci proudění. Nalévání a kontrola počátečních vzorků přidává další dva až čtyři týdny. Jakmile je kontrola prvního článku (FAI) oficiálně schválena, náběh velkoobjemové výroby obvykle začíná okamžitě.


