
丨
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-10-01 Kaynak: Alan


Endüstriyel malzeme taşıma ekipmanları aşırı dinamik yükler altında çalışır. Bu makineler günlük işlemler sırasında sürekli titreşime dayanır. Ayrıca uluslararası güvenlik talimatlarına da sıkı sıkıya uymak zorundadırlar. Sonuç olarak, bileşen arızası filo operatörleri için yüksek sorumluluk riskini temsil eder. Orijinal ekipman üreticileri oldukça spesifik bir mühendislik sorunuyla karşı karşıyadır. Tedarik mühendisleri yüksek çekme dayanımı talebini dengelemelidir. Muazzam darbe direncinin yanı sıra bu yapısal güce de ihtiyaçları var. Eş zamanlı olarak üretimin ölçeklenebilirliğini korumalı ve üretim bütçelerini kontrol etmelidirler. Bu makale son derece güvenilir bir malzeme çözümünü araştırıyor. Sfero dökümün neden temel spesifikasyon olarak hizmet ettiğini keşfedeceksiniz. Gri dökme demir ve pahalı çelik dövmelere göre avantajlarını açıklıyoruz. Son olarak, bu malzemenin güvenlik açısından kritik aktarma organlarını ve yapısal uygulamaları nasıl optimize ettiğini öğreneceksiniz.
Sünek demir, kritik yük taşıyan forklift sistemleri için gerekli olan yüksek akma mukavemetini ve darbe yorulma direncini sağlar.
Yaygın uygulamalar arasında direksiyon mafsalları, aks muhafazaları, fren ara parçaları ve direk montaj braketleri bulunur.
Özel sünek demir bileşenlerin tedarik edilmesi, bir dökümhanenin tahribatsız muayene (NDT) yeteneklerinin ve metalurjik tutarlılığının değerlendirilmesini gerektirir.
Tamamlanmış, işlenmiş küresel grafitli demir parçaların doğrudan tek kaynaklı bir dökümhaneden tedarik edilmesi, tedarik zinciri darboğazlarını azaltır ve tolerans uyumluluğunu garanti eder.
Sfero döküm son derece benzersiz bir mikroskobik yapıya sahiptir. Düz pullardan ziyade nodüler grafit oluşumlarına sahiptir. Standart gri demir bu düz grafit pullarını içerir. Bu pullar iç stres noktaları olarak hareket eder. Ağır yükler altında çatlakların yayılmasını teşvik ederler. Nodüler grafit bu tehlikeli çatlak ilerlemesini tamamen engeller. Bu mikroskobik fark, malzemeye üstün gerilme mukavemeti kazandırır. Ayrıca ağır makineler için mükemmel süneklik sağlar. Dövme çeliklerle karşılaştırıldığında küresel sünek demir olağanüstü titreşim sönümleme özelliği sunar. Ayrıca karmaşık geometriler için çok daha iyi dökülebilirlik sağlar.
Çekme Dayanımı: Büyük çekme kuvvetlerini kırılmadan karşılar.
Titreşim Sönümleme: Grafit nodülleri çalışma motor frekanslarını doğal olarak emer.
Süneklik: Aşırı basınç altında kopmadan hafifçe esneyebilmektedir.
Dökülebilirlik: Erimiş sünek demir, karmaşık kalıp boşluklarına kolayca akar.
Forkliftler zorlu depolarda ve engebeli arazi koşullarında çalışır. Bu koşullar araç yapılarını yoğun döngüsel yüklemeye maruz bırakır. Bir makine, üç tonluk bir paleti günde elli kez kaldırabilir. Bu tekrarlanan hareket, şasiyi ve kaldırma mekanizmalarını sürekli olarak zorlar. Sfero döküm bu yoğun kuvvetleri mükemmel bir şekilde karşılar. Tekrarlanan hareketlerden kaynaklanan yorgunluğa inanılmaz derecede iyi direnç gösterir. Operatörler düz olmayan yükleme iskeleleri üzerinde gezinirken şasi ağır darbeleri emer. Sfero döküm bileşenler bu ani şok yüklerine dayanıklıdır. Anında parçalanmak yerine elastik olarak deforme olurlar.
Üreticiler bu malzemeyi kullanarak önemli ekonomik avantajlar elde ediyor. Dökümhaneler karmaşık ağa yakın şekilleri kolayca döker. Net'e yakın bir şekil, istenen nihai ürüne çok benzer. Bu verimli süreç, ham madde israfını önemli ölçüde azaltır. Aşırı kaba işleme ihtiyacını ortadan kaldırır. Ayrıca mühendisler daha ince bileşen duvarları tasarlayabilirler. Daha kalın gri demir parçalarla aynı yapısal bütünlüğü korurlar. Bu akıllı tasarım stratejisi aracın toplam ağırlığını azaltır. Daha hafif bir araç daha az yakıt tüketir ve daha az pil gücü gerektirir.
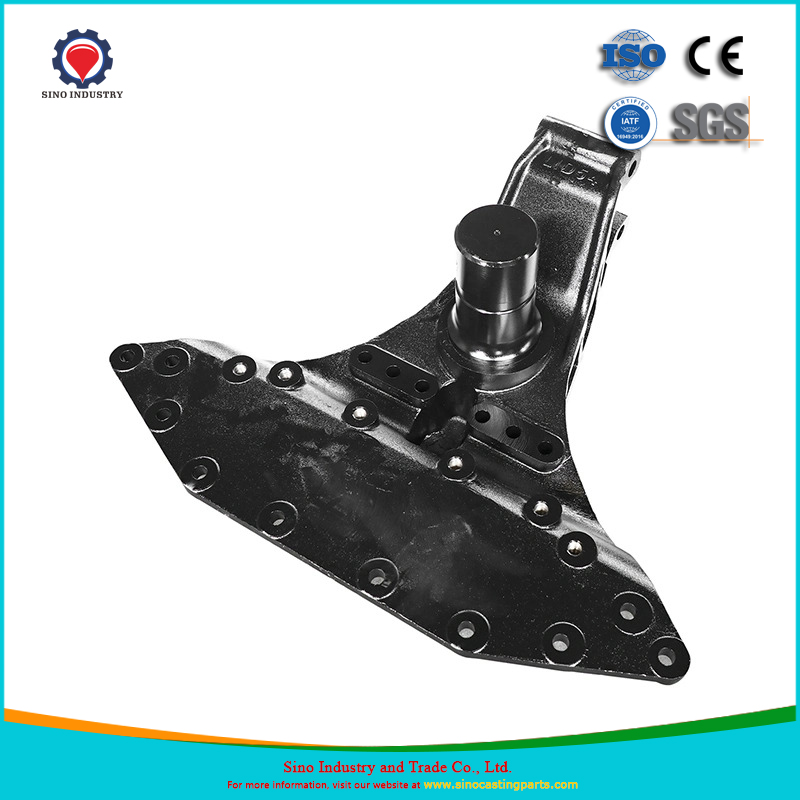
Arka direksiyon mekanizması büyük darbe direnci gerektirir. Ağır yükleri arka lastiklere eşit şekilde dağıtmalıdır. Bir forklift maksimum yük taşıdığında arka aks çok önemli bir karşı ağırlık görevi görür. Buradaki malzeme yorgunluğu, yön kontrolünün tamamen kaybolması riskiyle karşı karşıyadır. Yüksek kaliteli Sünek demir forklift bileşenleri bu özel uygulamada mükemmeldir. Yorgunluğa karşı dayanıklıdırlar ve operatörleri tamamen güvende tutarlar. Çatlak bir direksiyon mafsalı kolaylıkla feci iş kazalarına neden olabilir.
Forklift fren sistemleri çok büyük sürtünme ve ısı üretir. Fren ara parçalarının doğru çalışması için güçlü termal stabilite gerekir. Ayrıca katı boyutsal doğruluğa da ihtiyaç duyarlar. Bu hassasiyet, tüm aks boyunca tutarlı frenleme kuvveti sağlar. Aynı zamanda tekrarlanan duruşlar sırasında frenin tehlikeli zayıflamasını da en aza indirir. Tekerlek göbekleri de benzer operasyonel zorluklarla karşı karşıyadır. Aracın tüm ağırlığını desteklerken dönme gerilimine dayanırlar. Sfero döküm, yüksek termal yükler altında bile boyutsal stabilitesini korur.
Direkler asimetrik ve maksimum kapasiteli yükleri havaya kaldırır. Montaj braketleri mutlak yapısal sağlamlık gerektirir. Şiddetli eğilme momentlerine sürekli olarak direnmeleri gerekir. Ağır bir yük hafifçe kaydığında taşıyıcı ani burulma gerilimine maruz kalır. Sünek demir, taşıyıcıyı stabilize etmek için gerekli sertliği sağlar. Ağır kaldırma sırasında direğin tehlikeli bir şekilde bükülmesini önler. Bu bileşenler kaldırma mekanizmasının gerçek omurgasını oluşturur.
Dahili şanzıman dişlilerinin sert çalışma titreşimlerine karşı korunması gerekir. Hidrolik sistemler oldukça sağlam muhafaza kapları gerektirir. Sünek demir muhafazalar şasi titreşimlerini etkili bir şekilde emer. Bu titreşimlerin hassas iç dişlilere zarar vermesini engellerler. Ayrıca sert ve esnek olmayan conta yüzeylerini koruyarak sıvı sızıntılarını da önlerler. Esneyen şanzıman mahfazası iç yatakları hızla tahrip eder. Sünek demir, aktarma organlarının mükemmel şekilde hizalı kalmasını sağlar.
Sfero Döküm Bileşen Analizi
Bileşen Türü |
Birincil Mühendislik Gereksinimi |
Kritik Arıza Riski Önlendi |
|---|---|---|
Direksiyon Mafsalları |
Yüksek darbe dayanımı ve yorulma dayanımı |
Yük altında yön kontrolü kaybı |
Fren Ara Parçaları |
Termal stabilite ve boyutsal doğruluk |
Fren zayıflaması ve dengesiz durdurma kuvveti |
Direk Braketleri |
Yüksek sertlik ve bükülme momentlerine karşı direnç |
Direk çökmesi veya tehlikeli yük değişimi |
Aktarma Organı Muhafazaları |
Titreşim sönümleme ve basınç kontrolü |
İç dişli yanlış hizalaması ve sıvı sızıntıları |
Standart katalog parçaları çoğu zaman modern mühendislik gerekliliklerini karşılayamaz. OEM'ler sıklıkla benzersiz endüstriler için özel ataşmanlar tasarlar. Yeni ağır hizmet modelleri için yük kapasitelerini sürekli olarak yükseltiyorlar. Ayrıca dar koridorlu depolar için standart şasi tasarımlarını da uyarlıyorlar. Bu mühendislik değişiklikleri büyük proje tetikleyicileri olarak hareket ediyor. Belirli yapısal stres noktalarına göre uyarlanmış özel çözümler gerektirirler. Tescilli kaldırma geometrileri tasarlarken standart dökümlere güvenemezsiniz.
Geçiş, derinlemesine işbirliğine dayalı bir mühendislik süreci gerektirir. Dökümhane mühendisleri öncelikle takım tasarımını optimize etmelidir. Özel yazılım kullanarak gelişmiş akış simülasyonları çalıştırırlar. Bu dijital simülasyonlar, erimiş metalin kalıp boşluğunu mükemmel şekilde doldurmasını sağlar. Dökmeden önce potansiyel soğuk kapanma veya gözeneklilik risklerini belirlerler. Dökümhaneler daha sonra dökülür özel sünek demir bileşenler . özel OEM geometrilerine tam olarak uyarlanmış Bu işbirliği daha sonra maliyetli yeniden tasarımların yapılmasını ortadan kaldırır.
CAD İncelemesi: Mühendisler, dökülebilirlik sorunları açısından 3D modelleri analiz eder.
Akış Simülasyonu: Yazılım, erimiş demirin kalıp içinde nasıl davranacağını tahmin eder.
Desen Oluşturma: Takım uzmanları alüminyum veya reçineden doğru desenler oluşturur.
Numune Dökme: Dökümhane, fiziksel testler için ilk prototipleri üretir.
Teslim süreleri dikkatli üretim planlaması gerektirir. Desen yapımının tamamlanması genellikle birkaç hafta sürer. Dökümhaneler sıkı bir Birinci Ürün Denetimi (FAI) gerçekleştirmelidir. Bu kapsamlı kontrol, fiziksel prototipin orijinal çizimlere göre doğrulanmasını sağlar. Denetçiler boyutları, malzeme özelliklerini ve yüzey kaplamalarını doğrular. Geçiş ancak FAI'nin tam onayından sonra başlar. Dökümhane daha sonra sorunsuz bir şekilde yüksek hacimli üretime geçer. Bu gerçeklere göre planlama yapmak, beklenmedik tedarik zinciri gecikmelerini önler.
Ham döküm nadiren doğrudan nihai araç aksamına sığar. Hareketli parçalar son derece katı boyutsal doğruluk gerektirir. Direksiyon bağlantıları ve direk düzeneklerinin çalışması için tam uyum gerekir. Bu hassasiyet olmadan mekanik bağlantılar bağlanır. Daha yavaş hareket eden parçalar ciddi sürtünmeye maruz kalabilir. İşlenmemiş birleşme yüzeyleri hızlı mekanik aşınmaya neden olur. Hassas işleme, güçlü bir ham dökümü işlevsel bir mekanik bileşene dönüştürür.
CNC işleme, bu gerekli operasyonel toleransları güvenilir bir şekilde sağlar. Sıkı yüzey bitirme işlemleri mutlak bir operasyonel gerekliliktir. Pahalı birleşme bileşenlerinin erken aşınmasını önlerler. Hassas hidrolik contaları hızlı aşınmaya karşı korurlar. Hidrolik silindir yuvasındaki pürüzlü yüzey kaplaması contaları hızla bozar. Sıkı CNC toleransları, son montaj sırasında cıvataların mükemmel şekilde hizalanmasını sağlar. Bu hassasiyet, teknisyenlerin montaj hattında parçaları bir araya getirmeye zorlamasını önler.
Parçalanmış tedarik zincirleri kalite kontrol risklerini önemli ölçüde artırır. Ham dökümlerin ayrı bir makine atölyesine gönderilmesi lojistik karmaşıklığı artırır. Akıllı OEM'ler kaynak bulma stratejilerini pekiştiriyor. Tamamen satın alıyorlar işlenmiş sünek demir parçalar . doğrudan entegre dökümhanelerden Bu stratejik yaklaşım tek noktadan hesap verebilirliği garanti eder. Bir kusur meydana gelirse dökümhane bunu tamamen halleder. Lojistik darboğazları azaltır ve tüm satın alma sürecini kolaylaştırır.
Kalite kontrolü mutlak malzeme doğrulamasıyla başlar. Dökümhaneler ısı partilerini titizlikle belgelendirmelidir. Her dökümde düzenli spektrografik analiz yapmaları gerekir. Bu analiz, kimyasal bileşimin gerekli kaliteyle mükemmel şekilde eşleşmesini sağlar. Doğrulanabilir malzeme sertifikaları tamamen zorunludur. Bu belgeler, ulusal ve uluslararası forklift güvenlik standartlarına yasal uygunluğu kanıtlamaktadır. Uygun izlenebilirlik olmadan bileşen güvenilirliğini garanti edemezsiniz.
Güvenlik açısından kritik parçalar için görsel yüzey incelemeleri asla yeterli değildir. Yüzeydeki kusurlar sahada ciddi mekanik arızalara neden olur. Dökümhaneler Tahribatsız Muayene (NDT) protokollerini kullanmalıdır. Ultrasonik test, metalin derinliklerine gizlenmiş iç boşlukları kontrol eder. Manyetik parçacık muayenesi, çıplak gözle görülemeyen mikroskobik yüzey çatlaklarını ortaya çıkarır. X-ışını protokolleri gizli gözenekliliği veya kum kalıntılarını tanımlar. İyi dökümhaneler, parçalar montaj hattınıza ulaşmadan önce bu kusurları tespit eder.
OEM üretim talepleri yıl boyunca sürekli dalgalanıyor. Güvenilir bir döküm tedarikçisi bu değişikliklere hızla uyum sağlar. Devam eden takım bakımı için kapasitelerini değerlendirmelisiniz. Desenler aşınır ve onarılması veya değiştirilmesi gerekir. Dökümhanenin değişen üretim süreçlerini sorunsuz bir şekilde yönetmesi gerekir. Hem düşük hem de yüksek hacimlerde tutarlı kalite sunmak kesinlikle önemlidir. İyi bir ortak, işletmenizin yanı sıra kapasitesini de artırır.
Doğru oyuncu seçimi ortağını bulmak oldukça sistematik bir yaklaşım gerektirir. Kısa listedeki tedarikçilerinizden kapsamlı teknik denetimler talep edin. Geçmiş malzeme taşıma imalat örnek olay incelemelerini gözden geçirin. Daha önce benzer mühendislik zorluklarını nasıl çözdüklerini anlayın. Son olarak ayrıntılı bir Teklif Talebi (RFQ) başlatın. Nihai kararınızı yalnızca birim fiyat yerine uzun vadeli tedarikçi güvenilirliğine ve entegre üretim yeteneklerine dayandırın.
Doğru döküm malzemesinin seçilmesi genel forklift güvenliğini doğrudan etkiler. Ekipman ömrünü önemli ölçüde uzatır ve beklenmedik bakım kesintilerini azaltır. Deneyimli bir üretim ortağı seçmek, gelecekteki garanti taleplerini doğrudan azaltır. Kritik yük taşıyan uygulamalar için sünek demir üstün seçim olmaya devam ediyor. Standart gri demir ve pahalı çelik alternatiflerinden kesinlikle daha iyi performans gösterir. Mühendisler ve satın alma ekipleri bugün proaktif adımlar atmalıdır. Karmaşık CAD dosyalarınızı güvenilir bir dökümhane ortağına gönderin. Kapsamlı bir üretilebilirlik incelemesi ve yapısal analiz talep edin. Aracınızın taşıma kapasitesi gereksinimlerine göre özel olarak tasarlanmış tam malzeme kalitesi önerilerini isteyin. Daha yüksek kalite kontrolü ve daha hızlı montaj sürelerini güvence altına almak için tedarik zincirinizi güçlendirin.
C: Temel fark mikroskobik grafit yapısında yatmaktadır. Standart gri demir, malzemeyi gerilim altında kırılgan hale getiren grafit pulları içerir. Sünek demir, nodüler (küresel) grafit içerir. Bu nodüller çatlakların dahili olarak yayılmasını önler. Bu benzersiz yapı, malzemeye yüksek çekme mukavemeti, mükemmel süneklik ve ağır malzeme taşıma ekipmanları için gerekli olan muazzam darbe direncini kazandırır.
C: Forklift üreticileri sıklıkla ASTM A536 65-45-12 veya 80-55-06 gibi standart kaliteleri belirtir. 65-45-12 kalitesi, direksiyon bileşenleri için mükemmel olan maksimum süneklik ve yüksek darbe direnci sunar. 80-55-06 kalitesi, daha yüksek akma mukavemeti ve daha iyi aşınma direnci sağlayarak ağır yüklü aktarma organları parçaları için idealdir. Her iki kalite de mukavemeti ve işlenebilirliği güzel bir şekilde dengeler.
C: Sfero demirin kaynaklanması ciddi metalurjik zorluklara ve çok büyük güvenlik risklerine neden olur. Yüksek ısı küresel grafit yapısını kalıcı olarak değiştirir. Bu, felaketle sonuçlanabilecek arızalara oldukça yatkın, kırılgan mikro bölgeler oluşturur. Sıkı endüstri güvenlik düzenlemeleri nedeniyle yük taşıyan forklift bileşenlerini asla onarmamalısınız. Hasarlı yapısal parçaları her zaman yeni, sertifikalı döküm parçalarla değiştirmelisiniz.
C: Yeni takımların geliştirilmesi, ağırlıklı olarak parça karmaşıklığına bağlı olarak genellikle dört ila sekiz hafta sürer. Bu zaman çizelgesi, 3 boyutlu model oluşturmayı, geçit tasarımını ve dijital akış simülasyonunu içerir. İlk numunelerin dökülmesi ve incelenmesi iki ila dört hafta daha ekler. Birinci Ürün Denetimi (FAI) resmi olarak onaylandıktan sonra, yüksek hacimli üretimin artırılması genellikle hemen başlar.


