
丨
Просмотры: 0 Автор: Редактор сайта Время публикации: 29.10.2026 Происхождение: Сайт


Покупатели сталкиваются с трудной дилеммой при поиске сложных компонентов. 5-осевая обработка с ЧПУ обеспечивает беспрецедентную точность и сокращение времени наладки. Однако почасовая ставка при этом выше, чем при традиционном 3-осном фрезеровании. Вы должны решить, добавляет ли эта премия реальную ценность. Решение не является чисто техническим апгрейдом. Для этого требуется серьезное экономическое обоснование. Вы должны сбалансировать сложность детали, объем производства и общую стоимость качества (COQ). Оценка ваших конкретных требований к компонентам определяет лучший путь вперед. Вы можете начать с необработанных заготовок или отливок почти чистой формы. Эта оценка показывает, является ли премия Услуги по механической обработке являются строгим требованием или ненужными расходами. Вы научитесь определять детали, требующие настоящей многоосной обработки. Наконец, мы расскажем, как эффективно проверять потенциальных партнеров-производителей.
Одновременная 5-осевая обработка обязательна для непрерывных сложных кривых (например, рабочих колес, лопаток турбин), но часто является излишней для плоских призматических деталей.
Позиционная 5-осевая обработка (обработка 3+2) устраняет этот пробел, предлагая сокращенные настройки крепления для многосторонних компонентов промышленного оборудования без одновременной 5-осевой обработки.
Интеграция обработки литых деталей с ЧПУ и обработки кованых металлических деталей в значительной степени выигрывает от многоосных возможностей для обработки неровных базовых точек и сложной вторичной чистовой обработки.
Выбор подходящего поставщика услуг требует оценки жесткости его станка, средств контроля термостабильности и возможностей проверки, а не только количества осей.
Лидеры производства должны учитывать общую стоимость производства. Вы не можете смотреть на показатели машин в вакууме. Вы должны сравнить более высокую почасовую ставку 5-осевых станков со скрытыми затратами на 3-осевые установки. Традиционные 3-осевые методы часто требуют использования нескольких приспособлений. Они требуют постоянного вмешательства оператора. Каждый раз, когда оператор перемещает деталь, вы вводите наложение допусков. Эти скрытые расходы быстро снижают размер прибыли.
Вы можете обосновать ставку премии, если применяются конкретные критерии успеха. Считайте инвестиции обоснованными, когда:
Сокращение времени настройки превышает разницу в почасовой ставке. Если для детали требуется шесть различных трехосных операций, их объединение экономит часы труда. Эта экономия перевешивает более высокую стоимость машины.
Уровень брака становится коммерчески неприемлемым. Ручное повторное крепление приводит к накоплению допусков. Если такое штабелирование портит дорогое сырье, вам нужен более контролируемый процесс.
Сроки выполнения требуют резкого сокращения. Объединение операций позволяет выполнять обработку по принципу «сделано в одном». Такой подход ускоряет производство деталей.
Мы также должны сохранять здоровый скептицизм. Для простых одноплоскостных деталей переход на 5-осевую обработку увеличит затраты. Это не принесет пропорциональной ценности. Призматические детали имеют плоские прямые профили. Вы должны хранить их в надежных 3-осевых центрах. Их модернизация просто тратит капитал. Вы должны зарезервировать возможности многоосной обработки для тех геометрий, которые действительно требуют их.
Инженеры должны различать компоненты, требующие одновременной 5-осевой интерполяции, и те, которые просто извлекают из нее выгоду. Одновременное движение означает, что все пять осей движутся одновременно. Режущий инструмент непрерывно перемещается вокруг заготовки. Давайте разберем физическую геометрию, требующую этого решения премиум-класса.
Некоторые компоненты имеют округлые контурные поверхности. Режущий инструмент должен сохранять постоянную перпендикулярность к этим поверхностям. Без этого постоянного угла инструмент оставляет зазубрины или следы ступенек. Вы не можете достичь оптимальной гидродинамики, используя ступенчатые траектории.
Прекрасными примерами являются центробежные компрессоры и лопатки турбин. В эту категорию также попадают аэрокосмические монолитные конструкции. Воздушные потоки, проходящие через эти поверхности, требуют безупречных переходов. Любое незначительное отклонение поверхности вызывает катастрофическое сопротивление или турбулентность. Поэтому одновременная 5-осевая интерполяция становится обязательным техническим требованием.
Инженеры регулярно проектируют компоненты с глубокими карманами или крутыми стенками. Обработка деталей промышленного оборудования с ЧПУ часто включает в себя эти сложные профили. Гидравлические коллекторы и полости форм представляют собой определенные проблемы с доступом.
5-осевые станки дают здесь явное преимущество. Головка шпинделя может отклоняться от заготовки. Такой наклон позволяет станочникам использовать гораздо более короткие режущие инструменты. Короткие инструменты остаются очень жесткими во время агрессивных операций резания. Они минимизируют вибрацию и устраняют дребезг. Повышенная жесткость значительно улучшает качество поверхности. Это также продлевает срок службы инструмента, что снижает общие производственные затраты. Если вы используете стандартный 3-осевой станок для таких глубоких полостей, вам придется использовать длинные и нестабильные инструменты. Длинные инструменты прогибаются под давлением и нарушают точность размеров.
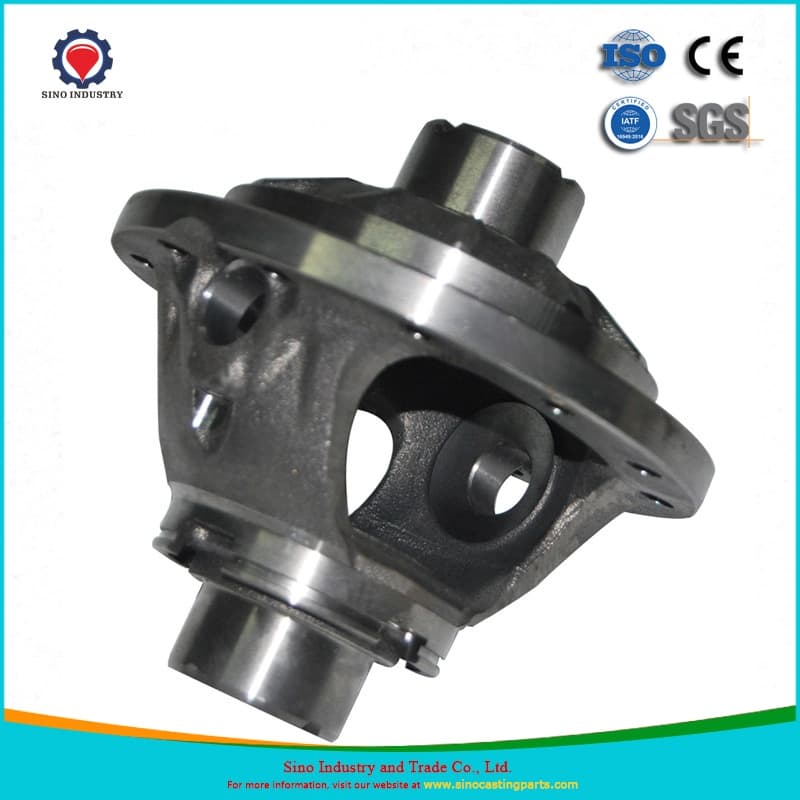
Работа с сырьем, имеющим почти чистую форму, открывает уникальные возможности реализации. Отливки и поковки редко имеют идеально квадратную исходную поверхность. Они обладают углами уклона, линиями разделения и непредсказуемым блеском. Вы должны адаптировать свою стратегию обработки, чтобы справиться с этими несоответствиями.
Многосторонний доступ решает основные узкие места производства. обработка кованых металлических деталей часто требует сложной вторичной чистовой обработки. Возможно, вам придется просверлить наклонные отверстия, сгладить выступы и сопрягаемые поверхности. Многоосные установки позволяют реализовать эти функции с помощью одного зажима. Вам не нужно проектировать специальные угловые приспособления для каждого отдельного отверстия. Стол станка просто поворачивает поковку в правильную ориентацию.
Риски выравнивания исходной точки приводят к значительному количеству брака во время вторичных операций. Отливка может немного сместиться при остывании. Обработка литых деталей на станках с ЧПУ в значительной степени зависит от современных датчиков шпинделя. 5-осевой станок использует щуп для соприкосновения с необработанной отливкой. Затем программное обеспечение компенсирует небольшие отклонения размеров перед началом резки. Станок практически выравнивает траекторию инструмента по фактической физической детали. Такое автоматическое выравнивание снижает процент брака и обеспечивает равномерную толщину стенок.
Материальные соображения также определяют выбор машины. Для поковок часто используются невероятно твердые материалы. Титан, инконель и дуплексная нержавеющая сталь требуют огромных сил резания. Чтобы их победить, нужна высокая жесткость машины. Выбранный 5-осевой центр должен отдавать предпочтение стабильности цапфы. Если у станка нет прочной цапфы, твердый металл оттолкнет инструмент. Такое отклонение нарушает допуски и ломает дорогие фрезы.
Вы должны устранить технические различия между типами машин. Эти знания не позволяют вам чрезмерно уточнять требования. Чрезмерное указание немедленно приведет к завышению ваших котировок. Давайте оценим точные различия.
Позиционная обработка 3+2: этот метод блокирует четвертую и пятую оси во время резки. Станок поворачивает деталь в нужное положение, блокирует тормоза и выполняет стандартную трехосную резку. Лучше всего он подходит для многосторонних деталей с плоскими, но наклонными плоскостями. Блоки двигателя и сложные кронштейны идеально подходят под этот профиль. Это приводит к снижению затрат. Сложность программирования остается управляемой, а стоимость машины меньше, чем одновременная единица.
Одновременная 5-осевая обработка: этот метод перемещает все оси одновременно, пока инструмент касается металла. Лучше всего он работает для органических форм и непрерывных траекторий. Он требует самой высокой почасовой ставки.
Мы должны провести критическую проверку реальности в отношении толерантности. На рынке существует опасное заблуждение. Многие покупатели считают, что дешевые 5-осевые станки или станки начального уровня могут обеспечивать жесткие допуски. Они ожидают точности менее 0,01 мм при обработке твердых металлов на высоких скоростях. Настоящая высокоточная коммерческая продукция требует мощного, термически стабильного оборудования. В машинах начального уровня отсутствуют охладители шпинделя и линейные весы. По мере нагревания металлический каркас расширяется. Это расширение разрушает ваш предел допуска 0,01 мм. Вы должны сотрудничать с поставщиками, использующими коммерческое оборудование с климат-контролем.
Сводная таблица: сравнение многоосных технологий
Особенность |
3+2 позиционная обработка |
Одновременная 5-осевая обработка |
|---|---|---|
Движение инструмента |
Шпиндель движется по 3 осям; деталь остается заблокированной во время резки. |
Инструмент и деталь перемещаются одновременно по 5 осям. |
Идеальная геометрия |
Призматические детали, наклонные отверстия, плоские грани с нескольких сторон. |
Органичные изгибы, рабочие колеса, турбинные лопатки, плавные контуры. |
Эффективность установки |
Высокий (уменьшает перелистывание вручную). |
Очень высокий (выполняет сложные детали за один установ). |
Влияние на стоимость |
Умеренная почасовая ставка; более низкие затраты на программирование. |
Премиальная почасовая ставка; требуется современное программное обеспечение CAM. |
Поверхностная обработка |
Отлично подходит для плоских плоскостей. |
Идеально подходит для контурной, плавной геометрии. |
Вам нужны практические шаги, чтобы оценить возможности поставщика. Просмотр списка оборудования не гарантирует качество. В магазине может быть машина премиум-класса, но не хватает специалистов, чтобы ею управлять. Вы должны исследовать их внутренние процессы.
Вы должны потребовать отчеты о первой проверке товара (FAI). Сложные многоосные детали требуют строгой метрологии. Стандартные ручные инструменты не могут точно измерить сложные углы. Вы должны проверить возможности их координатно-измерительной машины (КИМ). Поставщик должен предоставить отчет CMM, подтверждающий уточнения геометрических размеров и допусков (GD&T). Если они не могут предоставить эту документацию, они не могут гарантировать многоосную точность.
Машина хороша настолько, насколько хорош программист. Неэффективные 5-осевые траектории приводят к катастрофическим результатам. Плохое программирование приводит к столкновениям станков, которые разрушают шпиндели. Это также приводит к увеличению продолжительности цикла. Высококвалифицированный программист использует современное программное обеспечение CAM для оптимизации работы инструмента. Они обеспечивают плавное удаление металла без перегрузки шпинделя. Спросите потенциальных поставщиков об их программном обеспечении CAM и программах обучения программистов.
Вы должны оценить возможности партнера для масштабирования. Смогут ли они надежно справиться с вашими объемами производства? Изучите их протоколы отслеживания материалов. Аэрокосмическая и медицинская отрасли требуют строгого соблюдения требований. Поставщик должен предоставить отчеты об испытаниях материалов (MTR) для каждой партии. Наконец, оцените их способность управлять вторичными процессами. Осуществляют ли они термическую обработку, анодирование или специальное покрытие? Партнер, выполняющий эти шаги внутри компании или через проверенные местные сети, снижает основные риски в цепочке поставок.
Рекомендации по проверке поставщиков:
Запросите тематические исследования с использованием материалов, похожих на ваш проект.
Проведите аудит их систем климат-контроля; Колебания температуры нарушают жесткие допуски.
Проверьте часы работы их шпинделей и журналы обслуживания станков.
Спросите, как они справляются с компенсацией износа инструмента во время длительных производственных циклов.
Распространенные ошибки, которых следует избегать:
Выбор поставщика основан исключительно на самой низкой почасовой ставке.
Игнорирование ограничений инспекционного оборудования поставщика.
Невозможно предоставить собственные файлы 3D CAD вместе с чертежами 2D PDF.
5-осевая обработка с ЧПУ остается стратегическим выбором. Он превосходно справляется с объединением настроек, управлением сложной геометрией и соблюдением жестких геометрических допусков в нескольких плоскостях. Вы должны оценивать эту технологию как инвестицию в бизнес, а не простое обновление цеха. Настоящая рентабельность инвестиций возрастает, когда вы исключаете необходимость ручной переналадки и резко снижаете процент брака.
Мы советуем вам немедленно проверить текущий каталог запчастей. Ищите компоненты, у которых есть проблемы с наложением допусков. Определите детали, требующие более трех отдельных настроек машины. Если затраты на крепеж снижают вашу прибыль, переход на многоосное производство определенно оправдан. Позиционные схемы 3+2 могут решить ваше узкое место без одновременной цены.
Отправьте свою 3D-модель CAD опытному партнеру-производителю уже сегодня. Запросите комплексную проверку технологичности. Этот шаг обеспечивает сравнение затрат на основе данных между стандартным 3-осевым и расширенным 5-осевым подходами. Примите следующее решение о цепочке поставок, используя конкретные производственные данные.
О: Да, в час. По частям, не обязательно. Если для детали требуется четыре различных 3-осевых настройки, затраты на рабочую силу и крепеж часто превышают одну 5-осевую настройку. Вы экономите деньги, устраняя ручное вмешательство и сокращая общее время цикла.
Ответ: Да, в первую очередь за счет устранения явления «наложения допусков». Наложение допусков происходит, когда деталь вручную разжимается, переворачивается и повторно зажимается несколько раз. Фиксация детали в одном приспособлении гарантирует относительную точность между всеми обрабатываемыми деталями.
Ответ: Этот процесс не зависит от материала. Однако дорогостоящие материалы, такие как титан, инконель и суперсплавы, часто оправдывают этот процесс. Сокращение отходов дорогостоящего сырья дает значительную экономию средств. Кроме того, оптимизация срока службы инструмента за счет идеальных углов резания помогает компенсировать более высокую производительность станка.
Ответ: Стандартных моделей 3D CAD, таких как STEP, IGES или Parasolid, вполне достаточно. Настоящая сложность заключается в программном обеспечении CAM, используемом машинистом. Они используют ваш базовый файл проекта для создания сложных многоосных траекторий инструмента.


