
丨
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-10-29 Kaynak: Alan


Alıcılar karmaşık bileşenleri tedarik ederken zorlu bir ikilemle karşı karşıya kalıyor. 5 eksenli CNC işleme, benzersiz hassasiyet ve azaltılmış kurulum süreleri sunar. Ancak geleneksel 3 eksenli frezelemeden daha yüksek saatlik hıza sahiptir. Bu primin gerçek değer katıp katmadığına karar vermelisiniz. Karar tamamen teknik bir yükseltme değil. Sağlam bir iş senaryosu gerektirir. Parça karmaşıklığını, üretim hacmini ve toplam kalite maliyetini (COQ) dengelemeniz gerekir. Özel bileşen gereksinimlerinizi değerlendirmek, ileriye yönelik en iyi yolu belirler. Ham kütüklerden veya net şekle yakın dökümlerden başlayabilirsiniz. Bu değerlendirme, primin İşleme Hizmetleri katı bir gerekliliktir veya gereksiz bir masraftır. Gerçek çok eksenli çalışma gerektiren parçaları nasıl tanımlayacağınızı öğreneceksiniz. Son olarak, potansiyel üretim ortaklarının etkili bir şekilde nasıl inceleneceğini ele alacağız.
Sürekli bileşik eğriler (örn. pervaneler, türbin kanatları) için eş zamanlı 5 eksenli işleme zorunludur ancak düz, prizmatik parçalar için genellikle aşırıya kaçılır.
Konumsal 5 eksenli (3+2 işleme), eş zamanlı 5 eksenli fiyat etiketi olmadan çok taraflı endüstriyel ekipman bileşenleri için daha az fikstürleme kurulumu sunarak boşluğu doldurur.
Döküm parçalar için CNC işlemeyi entegre etmek ve dövme metal parçaları işlemek, düzensiz veri noktalarını ve karmaşık ikincil son işlemleri işlemek için çok eksenli yeteneklerden büyük ölçüde yararlanır.
Doğru servis sağlayıcıyı seçmek, yalnızca eksen sayısını değil, makine sertliğini, termal stabilite kontrollerini ve denetim yeteneklerini de değerlendirmeyi gerektirir.
Üretim liderleri, toplam üretim maliyetini ele almalıdır. Makine hızlarına bir boşlukta bakamazsınız. 5 eksenli makinelerin daha yüksek saatlik ücretini 3 eksenli kurulumların gizli maliyetleriyle karşılaştırmalısınız. Geleneksel 3 eksenli yöntemler genellikle birden fazla fikstür gerektirir. Sürekli operatör müdahalesi gerektirirler. Bir operatör bir parçayı her hareket ettirdiğinde, tolerans istiflemeyi devreye sokarsınız. Bu gizli harcamalar kar marjlarını hızla aşındırır.
Belirli başarı kriterleri uygulandığında prim oranını gerekçelendirebilirsiniz. Aşağıdaki durumlarda doğrulanan yatırımı düşünün:
Kurulum süresindeki azalma, saatlik oran deltasını aşıyor. Bir parçanın altı farklı 3 eksenli operasyona ihtiyacı varsa, bunların birleştirilmesi saatlerce süren iş gücünden tasarruf sağlar. Bu tasarruf, yüksek makine maliyetinden daha ağır basmaktadır.
Hurda oranları ticari olarak kabul edilemez hale geliyor. Manuel yeniden fikstürleme, tolerans istiflenmesine neden olur. Bu istifleme pahalı hammaddeleri mahvediyorsa daha kontrollü bir işleme ihtiyacınız vardır.
Teslim süreleri ciddi sıkıştırma gerektirir. Operasyonların birleştirilmesi 'Bir Arada Tamamlandı' işlemeyi mümkün kılar. Bu yaklaşım, parçaları üretime çok daha hızlı iter.
Aynı zamanda sağlıklı bir şüpheciliğe de sahip olmalıyız. Basit, tek düzlemli parçalar için 5 eksene geçmek maliyetleri artıracaktır. Orantılı değer sunmayacaktır. Prizmatik parçalar düz, basit profillere sahiptir. Bunları güvenilir 3 eksenli merkezlerde tutmalısınız. Bunları yükseltmek yalnızca sermaye israfına neden olur. Çok eksenli yetenekleri gerçekten talep eden geometriler için ayırmalısınız.
Mühendisler, eşzamanlı 5 eksenli enterpolasyon gerektiren bileşenler ile yalnızca bundan yararlananlar arasında ayrım yapmalıdır. Eş zamanlı hareket, beş eksenin tamamının aynı anda hareket etmesi anlamına gelir. Kesici takım sürekli olarak iş parçasının etrafında dans eder. Bu üstün çözümü gerektiren fiziksel geometrileri parçalara ayıralım.
Bazı bileşenler geniş, konturlu yüzeylere sahiptir. Kesici takım bu yüzeylere sürekli dik olmalıdır. Bu sabit açı olmadığında alet oyuklar veya adım izleri bırakır. Kademeli takım yollarını kullanarak optimum akışkan dinamiğini elde edemezsiniz.
Santrifüj kompresörler ve türbin kanatları mükemmel örnekleri temsil etmektedir. Havacılık ve uzay monolitik yapıları da bu kategoriye girmektedir. Bu yüzeylerden geçen hava akışları kusursuz geçişler gerektirir. Herhangi bir küçük yüzey sapması, yıkıcı sürüklenmeye veya türbülansa neden olur. Bu nedenle eş zamanlı 5 eksenli enterpolasyon zorunlu bir teknik gereklilik haline gelir.
Mühendisler düzenli olarak derin ceplere veya dik duvarlara sahip bileşenler tasarlarlar. Endüstriyel ekipman parçalarına yönelik CNC işleme genellikle bu zorlu profilleri içerir. Hidrolik manifoldlar ve kalıp boşlukları farklı erişilebilirlik sorunları ortaya çıkarmaktadır.
5 eksenli makineler burada ayrı bir avantaj sağlıyor. İş mili kafası iş parçasından uzağa doğru eğilebilir. Bu eğim, makinistlerin çok daha kısa kesici takımlar kullanmasına olanak tanır. Kısa takımlar, agresif kesme işlemleri sırasında oldukça sağlam kalır. Titreşimi en aza indirir ve gevezeliği ortadan kaldırırlar. Daha iyi sertlik, yüzey kalitesini önemli ölçüde artırır. Ayrıca takım ömrünü uzatarak genel üretim masraflarını azaltır. Bu derin boşluklar için standart 3 eksenli bir makine kullanıyorsanız uzun, dengesiz takımlar kullanmanız gerekir. Uzun takımlar basınç altında sapar ve boyutsal doğruluğu bozar.
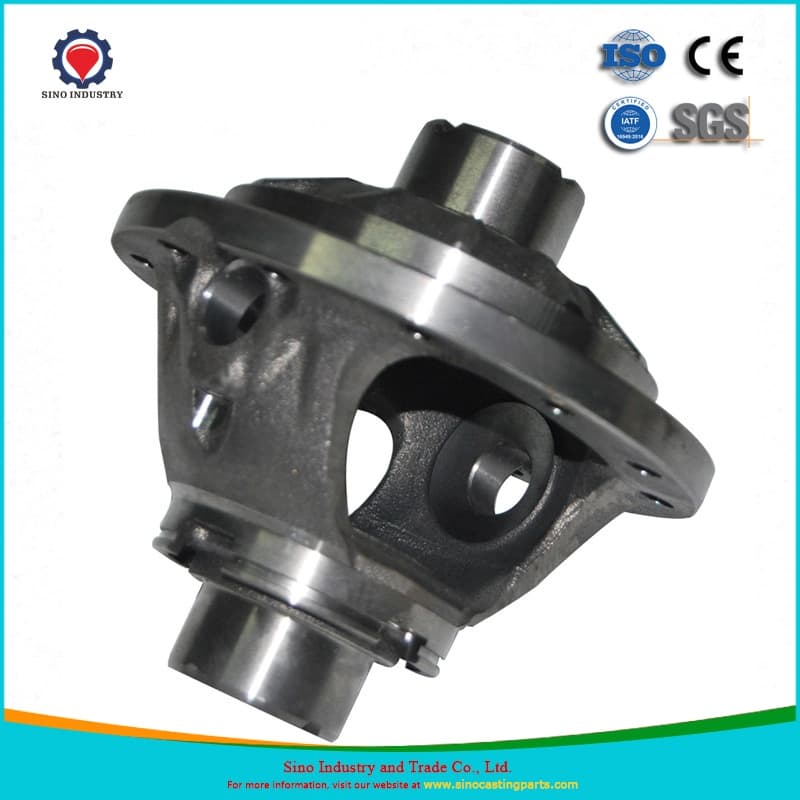
Net şekle yakın hammaddelerle çalışmak benzersiz uygulama gerçekleri sunar. Dökümler ve dövmeler nadiren mükemmel kare başlangıç yüzeylerine sahip olarak gelir. Taslak açıları, ayrım çizgileri ve öngörülemeyen flaşları var. Bu tutarsızlıklarla başa çıkmak için işleme stratejinizi uyarlamanız gerekir.
Çok taraflı erişilebilirlik, büyük üretim darboğazlarını çözer. Dövme metal parçaların işlenmesi genellikle karmaşık ikincil son işlemler gerektirir. Açılı delikler açmanız, çıkıntıları düzleştirmeniz ve birleşme yüzeylerine bakmanız gerekebilir. Çok eksenli kurulumlar, bu özellikleri tek bir bağlama kullanarak tamamlamanıza olanak tanır. Her delik için özel açılı armatürler tasarlamanıza gerek yok. Makine tablası dövmeyi doğru yöne döndürür.
Veri hizalama riskleri, ikincil işlemler sırasında önemli miktarda hurdaya neden olur. Bir döküm soğudukça hafifçe kayabilir. Döküm parçalar için CNC işleme büyük ölçüde gelişmiş iş mili problarına dayanır. 5 eksenli makine, ham döküme dokunmak için probu kullanır. Yazılım daha sonra herhangi bir kesme işlemi başlamadan önce hafif boyutsal değişiklikleri telafi eder. Makine, takım yolunu fiili fiziksel parçaya sanal olarak hizalar. Bu otomatik hizalama, hurda oranlarını azaltır ve eşit duvar kalınlıkları sağlar.
Malzeme hususları aynı zamanda makine seçimini de belirler. Dövmelerde genellikle inanılmaz derecede sert malzemeler kullanılır. Titanyum, Inconel ve dubleks paslanmaz çelik, çok büyük kesme kuvvetleri gerektirir. Bunları yenmek için yüksek makine sertliğine ihtiyacınız var. Seçilen 5 eksenli merkez muylu stabilitesine öncelik vermelidir. Makinenin sağlam bir muylusu yoksa sert metal aleti uzağa itecektir. Bu sapma toleransları yok eder ve pahalı kesicileri kırar.
Makine türleri arasındaki teknik ayrımı ortadan kaldırmalısınız. Bu bilgi, gereksinimleri gereğinden fazla belirtmenizi engeller. Aşırı belirtme, tekliflerinizi anında şişirir. Tam farkları değerlendirelim.
3+2 Konumsal İşleme: Bu yöntem kesme sırasında dördüncü ve beşinci eksenleri kilitler. Makine parçayı yerine döndürür, frenleri kilitler ve standart 3 eksenli kesim gerçekleştirir. Düz fakat açılı düzlemlere sahip çok taraflı parçalarda en iyi sonucu verir. Motor blokları ve karmaşık braketler bu profile mükemmel şekilde uyar. Daha düşük bir maliyet etkisi taşır. Programlama karmaşıklığı yönetilebilir olmaya devam ediyor ve makinenin maliyeti eş zamanlı bir üniteden daha az.
Eşzamanlı 5 Eksen: Bu yöntem, takım metale temas ederken tüm eksenleri aynı anda hareket ettirir. Organik şekiller ve sürekli takım yolları için en iyi sonucu verir. En yüksek saatlik ücreti emreder.
Toleranslarla ilgili kritik bir gerçeklik kontrolünü ele almalıyız. Piyasada tehlikeli bir yanılgı var. Birçok alıcı, ucuz veya giriş seviyesi 5 eksenli makinelerin sıkı toleranslara sahip olabileceğine inanıyor. Yüksek hızlarda sert metallerde 0,01 mm'nin altında doğruluk bekliyorlar. Gerçek yüksek hassasiyetli ticari çıktı, ağır hizmet tipi, termal açıdan kararlı ekipmanlar gerektirir. Giriş seviyesi makinelerde iş mili soğutucuları ve doğrusal teraziler yoktur. Isındıkça metal çerçeve genişler. Bu genişleme 0,01 mm tolerans sınırınızı ortadan kaldırır. Ticari sınıf, iklim kontrollü ekipman kullanan satıcılarla ortaklık kurmalısınız.
Özet Tablo: Çok Eksenli Teknolojilerin Karşılaştırılması
Özellik |
3+2 Konumsal İşleme |
Eşzamanlı 5 Eksen İşleme |
|---|---|---|
Takım Hareketi |
Mil 3 eksende hareket eder; kesim sırasında parça kilitli kalır. |
Takım ve parça aynı anda 5 eksende hareket eder. |
İdeal Geometriler |
Prizmatik parçalar, açılı delikler, birden fazla tarafta düz yüzeyler. |
Organik eğriler, çarklar, türbin kanatları, geniş hatlar. |
Kurulum Verimliliği |
Yüksek (manuel çevirmeyi azaltır). |
Çok Yüksek (karmaşık parçaları tek kurulumda tamamlar). |
Maliyet Etkisi |
Orta saatlik ücret; daha düşük programlama maliyetleri. |
Prim saatlik ücret; gelişmiş CAM yazılımı gerektirir. |
Yüzey İşlemi |
Düz uçaklar için mükemmeldir. |
Konturlu, akıcı geometriler için üstündür. |
Bir satıcının yeteneklerini değerlendirmek için uygulanabilir adımlara ihtiyacınız var. Ekipman listesine bakmak kaliteyi garanti etmez. Bir mağaza birinci sınıf bir makineye sahip olabilir ancak onu çalıştıracak yetenekten yoksun olabilir. İç süreçlerini araştırmanız gerekiyor.
İlk Ürün İncelemesi (FAI) raporlarını talep etmelisiniz. Karmaşık çok eksenli parçalar sıkı metroloji gerektirir. Standart el aletleri bileşik açıları doğru bir şekilde ölçemez. Koordinat Ölçüm Makinesi (CMM) yeteneklerini doğrulamanız gerekir. Satıcı, geometrik boyutlandırma ve tolerans (GD&T) açıklamalarını doğrulayan bir CMM raporu sağlamalıdır. Bu dokümantasyonu üretemezlerse çok eksenli doğruluğu garanti edemezler.
Makine ancak programcı kadar iyidir. Verimsiz 5 eksenli takım yolları feci sonuçlara yol açar. Kötü programlama, iş millerine zarar veren makine çarpışmalarına neden olur. Aynı zamanda aşırı çevrim süreleri yaratır. Yüksek vasıflı bir programcı, takım kullanımını optimize etmek için gelişmiş CAM yazılımını kullanır. Bunlar, aletin iş miline aşırı yüklenmeden metali sorunsuz bir şekilde çıkarmasını sağlar. Potansiyel satıcılara CAM yazılımları ve programcı eğitim programları hakkında bilgi verin.
Partnerinizin ölçeklendirme kapasitesini değerlendirmelisiniz. Üretim hacimlerinizi güvenilir bir şekilde yönetebiliyorlar mı? Malzeme izlenebilirlik protokollerini araştırın. Havacılık ve tıp endüstrileri sıkı uyumluluk gerektirir. Satıcı her parti için malzeme test raporları (MTR'ler) sağlamalıdır. Son olarak ikincil süreçleri ele alma yeteneklerini değerlendirin. Isıl işlemi, anotlamayı veya özel kaplamayı yönetiyorlar mı? Bu adımları şirket içinde veya incelenmiş yerel ağlar aracılığıyla gerçekleştiren bir iş ortağı, büyük tedarik zinciri risklerini azaltır.
Satıcıların İncelenmesi için En İyi Uygulamalar:
Projenize benzer materyalleri içeren vaka çalışmalarını talep edin.
İklim kontrol sistemlerini denetleyin; sıcaklık dalgalanmaları sıkı toleransları bozar.
İş mili saatlerini ve makine bakım günlüklerini doğrulayın.
Uzun üretim süreçlerinde takım aşınma telafisini nasıl yaptıklarını sorun.
Kaçınılması Gereken Yaygın Hatalar:
Yalnızca en düşük saatlik ücrete göre bir satıcı seçmek.
Satıcının muayene ekipmanı sınırlamalarının göz ardı edilmesi.
2D PDF çizimlerinin yanı sıra yerel 3D CAD dosyalarının sağlanamaması.
5 eksenli CNC işleme son derece stratejik bir seçim olmaya devam ediyor. Kurulumları birleştirmede, bileşik geometrileri yönetmede ve birden fazla düzlemde sıkı geometrik toleransları korumada mükemmeldir. Bu teknolojiyi basit bir üretim kademesi yükseltmesi yerine bir iş yatırımı olarak değerlendirmelisiniz. Manüel yeniden fikstürlemeyi ortadan kaldırdığınızda ve hurda oranlarını büyük ölçüde azalttığınızda gerçek yatırım getirisi ortaya çıkar.
Güncel parça kataloğunuzu hemen incelemenizi tavsiye ederiz. Tolerans istifleme sorunları yaşayan bileşenleri arayın. Üçten fazla ayrı makine kurulumu gerektiren parçaları tanımlayın. Fikstürleme maliyetleri kar marjlarınızı aşındırıyorsa, çok eksenli üretime geçiş kesinlikle garanti edilir. Konumsal 3+2 kurulumları, eşzamanlı fiyat etiketi olmadan darboğazınızı çözebilir.
3D CAD modelinizi bugün deneyimli bir üretim ortağına gönderin. Kapsamlı bir üretilebilirlik incelemesi talep edin. Bu adım, standart 3 eksenli ve gelişmiş 5 eksenli yaklaşımlar arasında veriye dayalı bir maliyet karşılaştırması sağlar. Bir sonraki tedarik zinciri kararınızı somut üretim verilerini kullanarak verin.
C: Saat başına, evet. Parça başına, mutlaka değil. Bir parça dört farklı 3 eksenli kurulum gerektiriyorsa işçilik ve fikstürleme maliyetleri genellikle tek bir 5 eksenli kurulumu aşar. Manuel müdahaleyi ortadan kaldırarak ve genel döngü sürelerini azaltarak paradan tasarruf edersiniz.
C: Evet, öncelikle 'tolerans yığılması' olgusunu ortadan kaldırarak. Tolerans istifleme, bir parçanın kelepçesi manuel olarak açıldığında, ters çevrildiğinde ve birden çok kez yeniden kelepçelendiğinde meydana gelir. Parçayı tek bir fikstürde kilitli tutmak, işlenmiş tüm özellikler arasında ilişkisel doğruluğu garanti eder.
C: Süreç materyalden bağımsızdır. Ancak titanyum, Inconel ve süper alaşımlar gibi yüksek değerli malzemeler çoğu zaman bu prosesi haklı çıkarmaktadır. Pahalı hammaddelerdeki hurdanın azaltılması önemli maliyet tasarrufu sağlar. Ayrıca ideal kesme açıları aracılığıyla takım ömrünün optimize edilmesi, yüksek tezgah hızının dengelenmesine yardımcı olur.
C: STEP, IGES veya Parasolid gibi standart 3D CAD modelleri tamamen yeterlidir. Gerçek karmaşıklık, makinist tarafından kullanılan CAM yazılımında yatmaktadır. Karmaşık çok eksenli takım yollarını oluşturmak için temel tasarım dosyanızı kullanırlar.


