
丨
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 29/10/2026 Origine: Sito


Gli acquirenti si trovano ad affrontare un difficile dilemma quando acquistano componenti complessi. La lavorazione CNC a 5 assi offre precisione impareggiabile e tempi di setup ridotti. Tuttavia, ha una tariffa oraria più elevata rispetto alla tradizionale fresatura a 3 assi. Devi decidere se questo premio aggiunge un valore reale. La decisione non è un aggiornamento puramente tecnico. Richiede un solido business case. È necessario bilanciare la complessità delle parti, il volume di produzione e il costo totale della qualità (COQ). La valutazione dei requisiti specifici dei componenti determina il percorso migliore da seguire. Potresti iniziare da billette grezze o getti quasi netti. Questa valutazione rivela se premium I servizi di lavorazione sono un requisito rigoroso o una spesa non necessaria. Imparerai come identificare le parti che necessitano di un vero lavoro multiasse. Infine, tratteremo come esaminare in modo efficace i potenziali partner di produzione.
La lavorazione simultanea a 5 assi è obbligatoria per le curve composte continue (ad esempio, giranti, pale di turbine), ma spesso è eccessiva per le parti piatte e prismatiche.
Il posizionamento a 5 assi (lavorazione 3+2) colma il divario, offrendo configurazioni di fissaggio ridotte per componenti di apparecchiature industriali multi-lato senza il prezzo da pagare dei 5 assi simultanei.
L’integrazione della lavorazione CNC per parti fuse e la lavorazione di parti metalliche forgiate trae grandi vantaggi dalle funzionalità multiasse per gestire punti di riferimento irregolari e finiture secondarie complesse.
Per scegliere il giusto fornitore di servizi è necessario valutare la rigidità della macchina, i controlli di stabilità termica e le capacità di ispezione, non solo il numero degli assi.
I leader del settore manifatturiero devono affrontare il costo totale della produzione. Non è possibile considerare le tariffe delle macchine nel vuoto. È necessario confrontare la tariffa oraria più elevata delle macchine a 5 assi con i costi nascosti delle configurazioni a 3 assi. I metodi tradizionali a 3 assi spesso richiedono più attrezzature. Richiedono un intervento costante da parte dell'operatore. Ogni volta che un operatore sposta una parte, si introduce l'impilamento delle tolleranze. Queste spese nascoste erodono rapidamente i margini di profitto.
Puoi giustificare la tariffa premium quando si applicano criteri di successo specifici. Consideriamo l’investimento validato quando:
La riduzione del tempo di installazione supera il delta della tariffa oraria. Se una parte necessita di sei diverse operazioni a 3 assi, il loro consolidamento consente di risparmiare ore di lavoro. Questo risparmio supera il costo più elevato della macchina.
I tassi di scarto diventano commercialmente inaccettabili. Il rifissaggio manuale provoca l'impilamento delle tolleranze. Se questo impilamento rovina materie prime costose, è necessario un processo più controllato.
I tempi di consegna richiedono una drastica compressione. Il consolidamento delle operazioni consente la lavorazione 'Done-in-One'. Questo approccio spinge le parti attraverso la produzione molto più velocemente.
Dobbiamo anche mantenere un sano scetticismo. Per le parti semplici a piano singolo, il passaggio a 5 assi aumenterà i costi. Non fornirà un valore proporzionale. Le parti prismatiche presentano profili piatti e lineari. Dovresti mantenerli su centri affidabili a 3 assi. Aggiornarli rappresenta semplicemente uno spreco di capitale. È necessario riservare le funzionalità multiasse alle geometrie che le richiedono davvero.
Gli ingegneri devono distinguere tra i componenti che richiedono l'interpolazione simultanea a 5 assi e quelli che ne traggono semplicemente beneficio. Movimento simultaneo significa che tutti e cinque gli assi si muovono contemporaneamente. L'utensile da taglio danza continuamente attorno al pezzo. Analizziamo le geometrie fisiche che richiedono questa soluzione premium.
Alcuni componenti presentano superfici ampie e sagomate. L'utensile da taglio deve mantenere una perpendicolarità continua rispetto a queste superfici. Senza questo angolo costante, l'utensile lascia sgorbie o segni di gradini. Non è possibile ottenere una fluidodinamica ottimale utilizzando percorsi utensile a gradini.
I compressori centrifughi e le pale delle turbine rappresentano esempi perfetti. Anche le strutture monolitiche aerospaziali rientrano in questa categoria. I flussi d’aria che attraversano queste superfici richiedono transizioni impeccabili. Qualsiasi deviazione minima della superficie provoca una resistenza o una turbolenza catastrofica. Pertanto, l’interpolazione simultanea a 5 assi diventa un requisito tecnico obbligatorio.
Gli ingegneri progettano regolarmente componenti caratterizzati da cavità profonde o pareti ripide. La lavorazione CNC per parti di apparecchiature industriali spesso coinvolge questi profili impegnativi. I collettori idraulici e le cavità degli stampi presentano distinti problemi di accessibilità.
In questo caso le macchine a 5 assi offrono un netto vantaggio. La testa del mandrino può inclinarsi lontano dal pezzo. Questa inclinazione consente agli operatori di utilizzare utensili da taglio molto più corti. Gli utensili corti rimangono estremamente rigidi durante le operazioni di taglio aggressive. Riducono al minimo le vibrazioni ed eliminano le chiacchiere. Una migliore rigidità migliora drasticamente la finitura superficiale. Inoltre, prolunga la durata dell'utensile, riducendo le spese di produzione complessive. Se si utilizza una macchina standard a 3 assi per queste cavità profonde, è necessario utilizzare strumenti lunghi e instabili. Gli utensili lunghi si deformano sotto pressione e compromettono la precisione dimensionale.
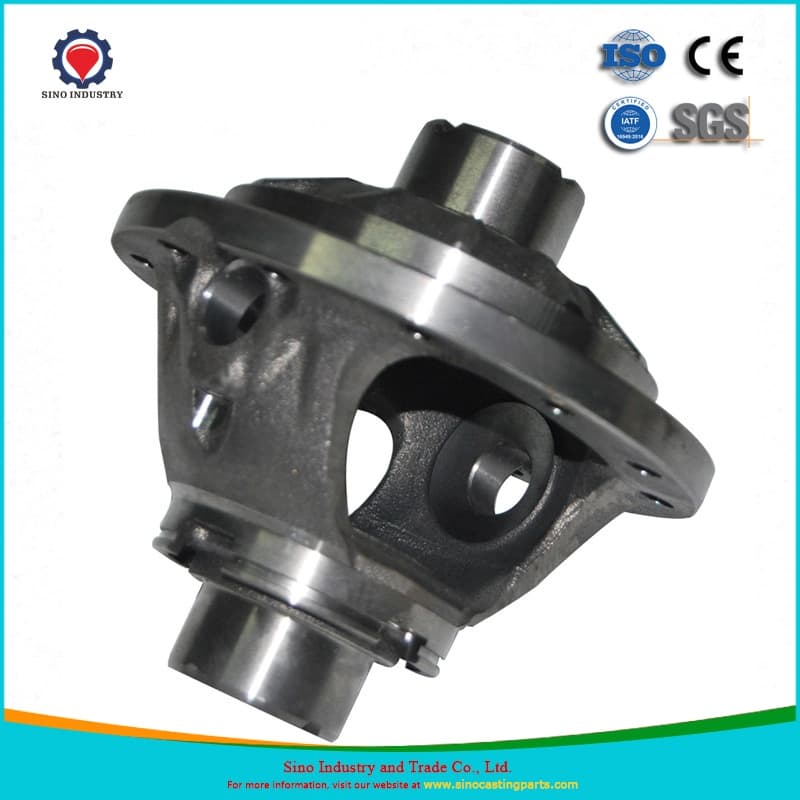
Lavorare con materie prime dalla forma quasi netta introduce realtà di implementazione uniche. Raramente arrivano fusioni e forgiature con superfici di partenza perfettamente squadrate. Possiedono angoli di sformo, linee di divisione e bagliori imprevedibili. È necessario adattare la strategia di lavorazione per gestire queste incoerenze.
L’accessibilità su più lati risolve i principali colli di bottiglia della produzione. la lavorazione di parti metalliche forgiate spesso richiede una finitura secondaria complessa. Potrebbe essere necessario praticare fori angolari, appiattire le sporgenze e le superfici di accoppiamento faccia a faccia. Le configurazioni multiasse consentono di completare queste funzionalità utilizzando un unico bloccaggio. Non è necessario progettare dispositivi angolari personalizzati per ogni singolo foro. La tavola della macchina ruota semplicemente il pezzo fucinato nell'orientamento corretto.
I rischi di allineamento dei riferimenti causano scarti significativi durante le operazioni secondarie. Una fusione potrebbe spostarsi leggermente mentre si raffredda. La lavorazione CNC per le parti fuse fa molto affidamento su sonde mandrino avanzate. La macchina a 5 assi utilizza la sonda per toccare il pezzo grezzo. Il software compensa quindi le leggere variazioni dimensionali prima che inizi il taglio. La macchina allinea virtualmente il percorso utensile alla parte fisica effettiva. Questo allineamento automatizzato riduce il tasso di scarto e garantisce spessori uniformi delle pareti.
Anche le considerazioni sui materiali determinano la scelta della macchina. I pezzi fucinati utilizzano spesso materiali incredibilmente duri. Il titanio, l'Inconel e l'acciaio inossidabile duplex richiedono forze di taglio immense. Per conquistarli è necessaria un'elevata rigidità della macchina. Il centro a 5 assi scelto deve dare priorità alla stabilità del perno. Se la macchina non dispone di un perno robusto, il metallo duro spingerà via l'utensile. Questa deflessione distrugge le tolleranze e rompe le frese costose.
È necessario abbattere la distinzione tecnica tra i tipi di macchina. Questa conoscenza ti impedisce di specificare eccessivamente i requisiti. Specificare eccessivamente gonfia immediatamente le tue virgolette. Valutiamo le differenze esatte.
Lavorazione posizionale 3+2: questo metodo blocca il quarto e il quinto asse durante il taglio. La macchina ruota la parte in posizione, blocca i freni ed esegue il taglio standard a 3 assi. Funziona meglio per parti a più lati caratterizzate da piani piatti ma angolati. I blocchi motore e le staffe complesse si adattano perfettamente a questo profilo. Ha un impatto sui costi inferiore. La complessità della programmazione rimane gestibile e la macchina costa meno di un'unità simultanea.
5 assi simultanei: questo metodo sposta tutti gli assi simultaneamente mentre l'utensile tocca il metallo. Funziona meglio per forme organiche e percorsi utensile continui. Comanda la tariffa oraria più alta.
Dobbiamo affrontare un controllo critico della realtà per quanto riguarda le tolleranze. Nel mercato esiste un pericoloso malinteso. Molti acquirenti ritengono che le macchine a 5 assi economiche o entry-level possano mantenere tolleranze ristrette. Si aspettano una precisione inferiore a 0,01 mm su metalli duri ad alte velocità. La vera produzione commerciale ad alta precisione richiede attrezzature robuste e termicamente stabili. Le macchine entry-level non dispongono di refrigeratori per mandrini e bilance lineari. Man mano che si riscaldano, la struttura metallica si espande. Questa espansione distrugge il limite di tolleranza di 0,01 mm. È necessario collaborare con fornitori che utilizzano apparecchiature di livello commerciale e climatizzate.
Grafico riepilogativo: confronto delle tecnologie multiasse
Caratteristica |
Lavorazione di posizione 3+2 |
Lavorazione simultanea a 5 assi |
|---|---|---|
Movimento degli strumenti |
Il mandrino si muove su 3 assi; la parte rimane bloccata durante il taglio. |
L'utensile e la parte si muovono contemporaneamente su 5 assi. |
Geometrie ideali |
Parti prismatiche, fori angolati, facce piane su più lati. |
Curve organiche, giranti, pale di turbine, contorni ampi. |
Efficienza di installazione |
Alto (riduce il capovolgimento manuale). |
Molto alto (completa parti complesse in un'unica configurazione). |
Impatto sui costi |
Tariffa oraria moderata; minori costi di programmazione. |
Tariffa oraria premium; richiede un software CAM avanzato. |
Finitura superficiale |
Ottimo per piani piatti. |
Superiore per geometrie sagomate e fluide. |
Sono necessari passaggi attuabili per valutare le capacità di un fornitore. Guardare l'elenco delle attrezzature non garantisce la qualità. Un negozio potrebbe possedere una macchina premium ma non avere il talento per gestirla. È necessario indagare sui loro processi interni.
È necessario richiedere i rapporti FAI (First Article Inspection). Le parti multiasse complesse richiedono una metrologia rigorosa. Gli strumenti manuali standard non possono misurare con precisione gli angoli composti. È necessario verificare le capacità della macchina di misura delle coordinate (CMM). Il fornitore deve fornire un rapporto CMM che convalidi i richiami di dimensionamento e tolleranza geometrica (GD&T). Se non possono produrre questa documentazione, non possono garantire la precisione multiasse.
La macchina è valida tanto quanto il programmatore. Percorsi utensile a 5 assi inefficienti portano a risultati disastrosi. Una programmazione inadeguata provoca collisioni della macchina, che distruggono i mandrini. Inoltre crea tempi di ciclo eccessivi. Un programmatore altamente qualificato utilizza un software CAM avanzato per ottimizzare il coinvolgimento degli strumenti. Garantiscono che l'utensile rimuova il metallo senza problemi senza sovraccaricare il mandrino. Chiedi ai potenziali fornitori informazioni sui loro software CAM e sui programmi di formazione per programmatori.
È necessario valutare la capacità di scala del partner. Sono in grado di gestire i vostri volumi di produzione in modo affidabile? Esaminare i loro protocolli di tracciabilità dei materiali. Le industrie aerospaziali e mediche richiedono una rigorosa conformità. Il fornitore deve fornire rapporti sui test dei materiali (MTR) per ogni lotto. Infine, valutare la loro capacità di gestire i processi secondari. Gestiscono il trattamento termico, l'anodizzazione o il rivestimento specializzato? Un partner che gestisce queste fasi internamente o attraverso reti locali controllate mitiga i principali rischi della catena di fornitura.
Migliori pratiche per il controllo dei fornitori:
Richiedi casi di studio con materiali simili al tuo progetto.
Controllare i loro sistemi di controllo del clima; le fluttuazioni di temperatura rovinano le tolleranze strette.
Verificare le ore del mandrino e i registri di manutenzione della macchina.
Chiedi come gestiscono la compensazione dell'usura degli utensili durante i lunghi cicli di produzione.
Errori comuni da evitare:
Scelta di un fornitore basata esclusivamente sulla tariffa oraria più bassa.
Ignorare le limitazioni delle apparecchiature di ispezione del fornitore.
Impossibile fornire file CAD 3D nativi insieme ai disegni PDF 2D.
La lavorazione CNC a 5 assi resta una scelta altamente strategica. Eccelle nel consolidare le configurazioni, gestire le geometrie composte e mantenere strette tolleranze geometriche su più piani. È necessario valutare questa tecnologia come un investimento aziendale piuttosto che come un semplice aggiornamento in fabbrica. Il vero ROI emerge quando si eliminano i riaggiustamenti manuali e si riducono drasticamente i tassi di scarto.
Ti consigliamo di verificare immediatamente il tuo attuale catalogo di ricambi. Cerca i componenti che soffrono di problemi di impilamento delle tolleranze. Identificare le parti che richiedono più di tre configurazioni macchina separate. Se i costi di attrezzaggio stanno erodendo i margini di profitto, il passaggio alla produzione multiasse è sicuramente giustificato. Le configurazioni posizionali 3+2 potrebbero risolvere il collo di bottiglia senza il prezzo simultaneo.
Invia oggi stesso il tuo modello CAD 3D a un partner di produzione esperto. Richiedi una revisione completa della producibilità. Questo passaggio fornisce un confronto dei costi basato sui dati tra gli approcci standard a 3 assi e avanzati a 5 assi. Prendi la tua prossima decisione sulla catena di fornitura utilizzando dati di produzione concreti.
R: All'ora, sì. Per parte, non necessariamente. Se una parte richiede quattro diverse configurazioni a 3 assi, i costi di manodopera e fissaggio spesso superano una singola configurazione a 5 assi. Risparmiate denaro eliminando l'intervento manuale e riducendo i tempi di ciclo complessivi.
R: Sì, principalmente eliminando il fenomeno dell''accumulo di tolleranza'. L'impilamento della tolleranza si verifica quando una parte viene sbloccata, capovolta e ribloccata manualmente più volte. Mantenere la parte bloccata in un unico fissaggio garantisce la precisione relazionale tra tutte le caratteristiche lavorate.
R: Il processo è indipendente dal materiale. Tuttavia, materiali di alto valore come il titanio, l’Inconel e le superleghe spesso giustificano il processo. La riduzione degli scarti di materie prime costose comporta notevoli risparmi sui costi. Inoltre, l’ottimizzazione della durata dell’utensile tramite angoli di taglio ideali aiuta a compensare la maggiore velocità della macchina.
R: I modelli CAD 3D standard, come STEP, IGES o Parasolid, sono perfettamente sufficienti. La vera complessità risiede nel software CAM utilizzato dal macchinista. Usano il file di progettazione di base per generare complessi percorsi utensile multiasse.


