
丨
Zobrazení: 0 Autor: Editor webu Čas publikování: 29. 10. 2026 Původ: místo


Kupující čelí těžkému dilematu při získávání složitých komponent. 5osé CNC obrábění nabízí bezkonkurenční přesnost a zkrácené časy nastavení. Přichází však s vyšší hodinovou sazbou než tradiční tříosé frézování. Musíte se rozhodnout, zda tato prémie přidává skutečnou hodnotu. Rozhodnutí není čistě technickým vylepšením. Vyžaduje to solidní obchodní případ. Musíte vyvážit složitost součásti, objem výroby a celkové náklady na kvalitu (COQ). Vyhodnocení vašich specifických požadavků na komponenty určí nejlepší cestu vpřed. Můžete začít od surových sochorů nebo odlitků v téměř čistém tvaru. Toto hodnocení odhalí, zda je prémiové Obráběcí služby jsou přísným požadavkem nebo zbytečným nákladem. Naučíte se, jak identifikovat díly vyžadující skutečnou víceosou práci. Nakonec probereme, jak efektivně prověřovat potenciální výrobní partnery.
Simultánní 5osé obrábění je povinné pro spojité složené křivky (např. oběžná kola, lopatky turbíny), ale často je přehnané pro ploché, prizmatické části.
Polohové 5osé (3+2 obrábění) překlenuje mezeru a nabízí redukovaná nastavení upínacích přípravků pro vícestranné průmyslové zařízení bez současné 5osé cenovky.
Integrace CNC obrábění pro odlévané díly a obrábění kovaných kovových dílů výrazně těží z víceosých schopností zvládnout nerovné referenční body a složité sekundární dokončování.
Výběr správného poskytovatele služeb vyžaduje vyhodnocení tuhosti stroje, kontroly tepelné stability a kontrolních schopností – nejen počtu os.
Vedoucí výroby musí řešit celkové náklady na výrobu. Nemůžete se dívat na sazby strojů ve vakuu. Musíte porovnat vyšší hodinovou sazbu 5osých strojů se skrytými náklady na 3osé nastavení. Tradiční 3osé metody často vyžadují více přípravků. Vyžadují neustálý zásah operátora. Pokaždé, když operátor přesune součást, zavedete stohování tolerancí. Tyto skryté výdaje rychle narušují ziskové marže.
Pojistnou sazbu můžete odůvodnit, pokud se na ni vztahují specifická kritéria úspěšnosti. Považujte investici za ověřenou, když:
Snížení doby nastavení přesahuje deltu hodinové sazby. Pokud součást potřebuje šest různých 3osých operací, jejich konsolidace ušetří hodiny práce. Tato úspora převáží vyšší cenu stroje.
Ceny šrotovného se stávají komerčně nepřijatelné. Ruční přefixování způsobuje stohování tolerance. Pokud toto skládání ničí drahé suroviny, potřebujete více kontrolovaný proces.
Dodací lhůty vyžadují drastickou kompresi. Konsolidační operace umožňují obrábění 'Done-in-One'. Tento přístup protlačuje díly výrobou mnohem rychleji.
Musíme si také zachovat zdravý skepticismus. U jednoduchých dílů s jednou rovinou zvýší přesun na 5 os náklady. Neposkytne proporcionální hodnotu. Prizmatické díly mají ploché, přímočaré profily. Měli byste je mít na spolehlivých 3osých středech. Jejich modernizace pouze plýtvá kapitálem. Pro geometrie, které je skutečně vyžadují, musíte vyhradit víceosé schopnosti.
Inženýři musí rozlišovat mezi součástmi vyžadujícími současnou 5osou interpolaci a těmi, které z ní pouze těží. Simultánní pohyb znamená, že se všech pět os pohybuje současně. Řezný nástroj neustále tančí kolem obrobku. Pojďme rozebrat fyzické geometrie vyžadující toto prémiové řešení.
Některé součásti se vyznačují širokými, tvarovanými povrchy. Řezný nástroj musí udržovat souvislou kolmost k těmto plochám. Bez tohoto konstantního úhlu zanechává nástroj rýhy nebo stopy po kroku. Pomocí stupňovitých drah nástroje nemůžete dosáhnout optimální dynamiky tekutin.
Dokonalým příkladem jsou odstředivé kompresory a lopatky turbín. Do této kategorie spadají také letecké monolitické konstrukce. Proudění vzduchu přes tyto povrchy vyžaduje bezchybné přechody. Jakákoli malá odchylka povrchu způsobuje katastrofální odpor nebo turbulence. Proto se současná 5osá interpolace stává povinným technickým požadavkem.
Inženýři pravidelně navrhují součásti s hlubokými kapsami nebo strmými stěnami. CNC obrábění součástí průmyslových zařízení často zahrnuje tyto náročné profily. Hydraulická potrubí a dutiny forem představují výrazné problémy s přístupností.
5osé stroje zde poskytují výraznou výhodu. Hlava vřetena se může odklonit od obrobku. Tento sklon umožňuje strojníkům používat mnohem kratší řezné nástroje. Krátké nástroje zůstávají během agresivních řezných operací vysoce tuhé. Minimalizují vibrace a eliminují chvění. Lepší tuhost výrazně zlepšuje povrchovou úpravu. Prodlužuje také životnost nástroje, což snižuje celkové výrobní náklady. Pokud pro tyto hluboké dutiny používáte standardní 3osý stroj, musíte použít dlouhé, nestabilní nástroje. Dlouhé nástroje se pod tlakem vychylují a narušují rozměrovou přesnost.
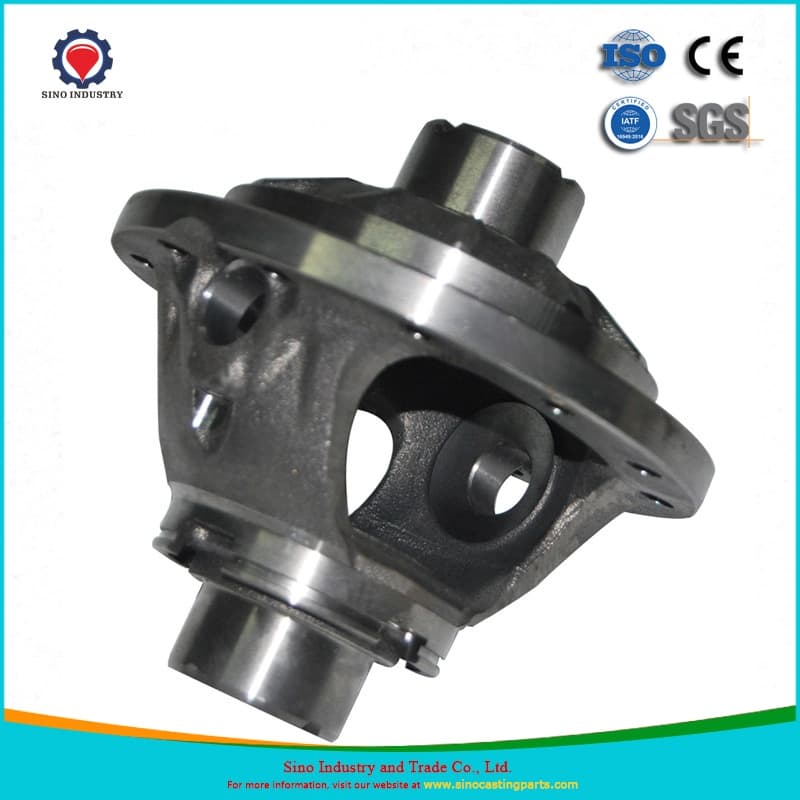
Práce se surovinami v téměř čistém tvaru představuje unikátní realizační realitu. Odlitky a výkovky dorazí jen zřídka s dokonale čtvercovými startovacími plochami. Mají úhly úkosu, dělicí čáry a nepředvídatelný záblesk. Musíte přizpůsobit svou strategii obrábění, abyste se vyrovnali s těmito nekonzistentnostmi.
Vícestranná dostupnost řeší hlavní výrobní úzká místa. obrábění kovaných kovových dílů často vyžaduje složité sekundární dokončování. Možná budete muset vyvrtat šikmé otvory, zploštit nálitky a lícní plochy. Nastavení pro více os vám umožní dokončit tyto funkce pomocí jediného upnutí. Nemusíte navrhovat vlastní úhlové přípravky pro každý jednotlivý otvor. Stůl stroje jednoduše otočí výkovek do správné orientace.
Rizika vyrovnání vztažného bodu způsobují značný odpad během sekundárních operací. Odlitek se může při chladnutí mírně posunout. CNC obrábění odlitků se do značné míry spoléhá na pokročilé vřetenové sondy. 5osý stroj používá sondu k dotyku surového odlitku. Software pak kompenzuje drobné rozměrové odchylky před zahájením řezání. Stroj virtuálně zarovná dráhu nástroje ke skutečné fyzické součásti. Toto automatické vyrovnání snižuje míru zmetkovitosti a zajišťuje rovnoměrnou tloušťku stěn.
Výběr stroje také diktuje materiálová hlediska. Výkovky často využívají neuvěřitelně tvrdé materiály. Titan, Inconel a duplexní nerezová ocel vyžadují obrovské řezné síly. Abyste je zdolali, potřebujete vysokou tuhost stroje. Zvolený 5osý střed musí upřednostňovat stabilitu čepu. Pokud stroj postrádá robustní čep, tvrdý kov odtlačí nástroj. Toto vychýlení ničí tolerance a láme drahé frézy.
Musíte rozebrat technický rozdíl mezi typy strojů. Tato znalost vám zabrání přehnaně specifikovat požadavky. Nadměrná specifikace okamžitě nafoukne vaše nabídky. Pojďme vyhodnotit přesné rozdíly.
3+2 Polohové obrábění: Tato metoda zablokuje čtvrtou a pátou osu během řezání. Stroj otočí díl do polohy, zablokuje brzdy a provede standardní tříosé řezání. Funguje nejlépe pro vícestranné díly s plochými, ale úhlovými rovinami. Bloky motoru a složité držáky se k tomuto profilu dokonale hodí. Má nižší dopad na náklady. Složitost programování zůstává zvládnutelná a stroj stojí méně než simultánní jednotka.
Simultaneous 5-Axis: Tato metoda pohybuje všemi osami současně, zatímco se nástroj dotýká kovu. Funguje nejlépe pro organické tvary a spojité dráhy nástroje. Nařizuje nejvyšší hodinovou sazbu.
Musíme provést kritickou kontrolu reality týkající se tolerancí. Na trhu existuje nebezpečná mylná představa. Mnoho kupujících věří, že levné nebo základní 5osé stroje dokážou udržet úzké tolerance. Očekávají přesnost pod 0,01 mm na tvrdých kovech při vysokých rychlostech. Skutečný vysoce přesný komerční výstup vyžaduje odolné, tepelně stabilní zařízení. Stroje základní úrovně postrádají chladiče vřeten a lineární váhy. Jak se zahřívají, kovová konstrukce se roztahuje. Toto rozšíření ničí váš limit tolerance 0,01 mm. Musíte spolupracovat s prodejci, kteří používají komerční zařízení s řízenou klimatizací.
Souhrnný graf: Porovnání víceosých technologií
Funkce |
3+2 Polohové obrábění |
Simultánní 5osé obrábění |
|---|---|---|
Pohyb nástroje |
Vřeteno se pohybuje ve 3 osách; díl zůstane během řezání zablokován. |
Nástroj a součást se pohybují současně v 5 osách. |
Ideální geometrie |
Prizmatické díly, úhlové otvory, ploché plochy na více stranách. |
Organické křivky, oběžná kola, lopatky turbíny, zametací obrysy. |
Efektivita nastavení |
Vysoká (snižuje ruční překlápění). |
Velmi vysoká (dokončuje složité části v jednom nastavení). |
Dopad na náklady |
Mírná hodinová sazba; nižší náklady na programování. |
Prémiová hodinová sazba; vyžaduje pokročilý software CAM. |
Povrchová úprava |
Vynikající pro ploché roviny. |
Vynikající pro tvarované, plynulé geometrie. |
Chcete-li vyhodnotit schopnosti dodavatele, potřebujete proveditelné kroky. Pohled na seznam vybavení nezaručuje kvalitu. Obchod může vlastnit prémiový stroj, ale postrádá talent na jeho provoz. Musíte prozkoumat jejich vnitřní procesy.
Musíte si vyžádat zprávy First Article Inspection (FAI). Složité víceosé díly vyžadují přísnou metrologii. Standardní ruční nástroje nemohou měřit složené úhly přesně. Musíte ověřit jejich schopnosti Coordinate Measuring Machine (CMM). Prodejce by měl poskytnout zprávu CMM ověřující popisky geometrického kótování a tolerancí (GD&T). Pokud nemohou vypracovat tuto dokumentaci, nemohou zaručit přesnost více os.
Stroj je jen tak dobrý jako programátor. Neefektivní 5osé dráhy nástroje vedou ke katastrofálním výsledkům. Špatné programování způsobuje kolize stroje, které ničí vřetena. To také vytváří nadměrné doby cyklu. Vysoce kvalifikovaný programátor používá pokročilý CAM software k optimalizaci zapojení nástroje. Zajišťují, že nástroj hladce odebírá kov bez přetěžování vřetena. Zeptejte se potenciálních prodejců na jejich software CAM a školicí programy programátorů.
Musíte vyhodnotit schopnost partnera škálovat. Dokážou spolehlivě zvládnout vaše objemy výroby? Prozkoumejte jejich protokoly sledovatelnosti materiálu. Letecký a lékařský průmysl vyžaduje přísné dodržování předpisů. Dodavatel musí poskytnout zprávy o zkouškách materiálu (MTR) pro každou šarži. Nakonec zhodnoťte jejich schopnost zvládnout sekundární procesy. Zvládnou tepelné zpracování, eloxování nebo specializované lakování? Partner provádějící tyto kroky interně nebo prostřednictvím prověřených místních sítí zmírňuje hlavní rizika dodavatelského řetězce.
Doporučené postupy pro prověřování prodejců:
Vyžádejte si případové studie obsahující materiály podobné vašemu projektu.
Audit jejich systémů řízení klimatu; kolísání teploty ničí těsné tolerance.
Ověřte jejich hodiny vřetena a protokoly údržby stroje.
Zeptejte se, jak zvládají kompenzaci opotřebení nástroje během dlouhých výrobních sérií.
Časté chyby, kterým je třeba se vyhnout:
Výběr dodavatele pouze na základě nejnižší hodinové sazby.
Ignorování omezení kontrolního zařízení dodavatele.
Neposkytnutí nativních 3D CAD souborů spolu s 2D PDF výkresy.
5osé CNC obrábění zůstává vysoce strategickou volbou. Vyniká při konsolidaci nastavení, správě složených geometrií a udržování přísných geometrických tolerancí ve více rovinách. Tuto technologii musíte hodnotit spíše jako obchodní investici než jako jednoduchý upgrade na dílně. Skutečná návratnost investic se objeví, když eliminujete ruční přefixování a výrazně snížíte míru zmetkovitosti.
Doporučujeme vám okamžitě zkontrolovat váš aktuální katalog dílů. Hledejte součásti trpící problémy se stohováním tolerance. Identifikujte díly vyžadující více než tři samostatná nastavení stroje. Pokud náklady na upevnění snižují vaše ziskové marže, přechod na víceosou výrobu je rozhodně opodstatněný. Poziční nastavení 3+2 může vyřešit vaše úzké hrdlo bez současné cenovky.
Odešlete svůj 3D CAD model zkušenému výrobnímu partnerovi ještě dnes. Požádejte o komplexní kontrolu výroby. Tento krok poskytuje porovnání nákladů na základě dat mezi standardními 3osými a pokročilými 5osými přístupy. Udělejte své další rozhodnutí v dodavatelském řetězci pomocí konkrétních výrobních dat.
A: Za hodinu, ano. Na část, ne nutně. Pokud součást vyžaduje čtyři různá 3osá nastavení, náklady na práci a upevnění často překračují jediné 5osé nastavení. Ušetříte peníze tím, že eliminujete ruční zásahy a zkrátíte celkové doby cyklu.
Odpověď: Ano, především odstraněním fenoménu 'skládání tolerance'. Ke vrstvení tolerancí dochází, když je díl několikrát ručně odepnut, převrácen a znovu upnut. Udržování součásti uzamčené v jediném přípravku zaručuje relativní přesnost mezi všemi obráběnými prvky.
A: Proces je materiálně agnostický. Tento proces však často ospravedlňují vysoce hodnotné materiály, jako je titan, Inconel a superslitiny. Snížení zmetkovitosti drahých surovin přináší značné úspory nákladů. Kromě toho optimalizace životnosti nástroje prostřednictvím ideálních řezných úhlů pomáhá kompenzovat vyšší rychlost stroje.
A: Standardní 3D CAD modely, jako jsou STEP, IGES nebo Parasolid, jsou naprosto dostačující. Skutečná složitost spočívá v softwaru CAM, který strojník používá. Používají váš základní soubor návrhu ke generování komplexních víceosých drah nástroje.


